概述
快速結論:5052-H32 是鈑金用鋁的預設選擇——折彎性能好、焊接性好、耐鹽霧,機箱、支架和船用件都用它。6061-T6 是結構件和機加工件的材料:屈服強度約為前者兩倍、非常適合 CNC 特徵,但折彎易開裂、焊後需要熱處理。折彎成形的鈑金件預設用 5052;機加工或重載件預設用 6061。
兩種合金都可內部報價:5052 材料頁與6061 材料頁載有折彎半徑、狀態說明與表面處理表現,CNC 折彎頁展示兩種狀態能承受的變形量,陽極氧化對兩者均適用。跨材料的決策見304 不銹鋼 vs 5052 鋁一文,也歡迎發圖詢價並附 DFM 評審。
牌號數字的含義
四位數字代表合金系,狀態後綴代表最終處理。5052 與 6061 都含鎂,但 6061 另加矽、銅和鉻——可以透過熱處理獲得高得多的強度。5052 是加工硬化型合金:強度來自冷軋,常用 H32 狀態表示冷作硬化後穩定化處理。6061 是熱處理強化型合金:T6 表示固溶處理後人工時效,強度由此而來。這一個差異決定了下游的一切:加工硬化型合金折彎後性能不變;熱處理型合金恰好在你要成形時處於強度最高點——麻煩就從這裡開始。
成形:折彎的差異
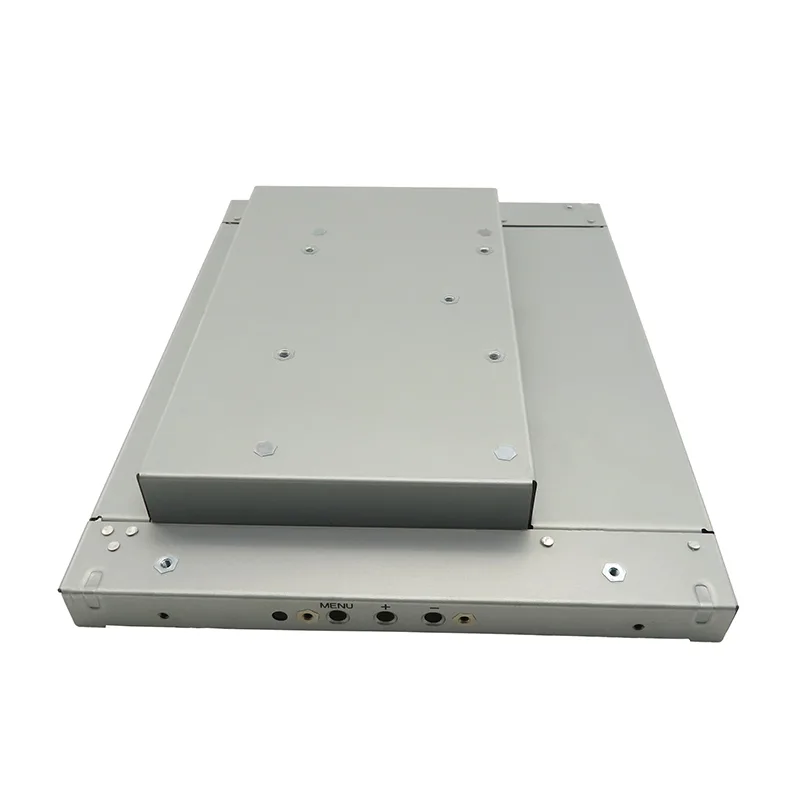
這是兩種合金真正分道揚鑣的地方。5052-H32 在我們加工的全厚度範圍內都能乾淨折彎——內圓角半徑約等於一個料厚也不開裂,折彎後的立邊保持強度。6061-T6 則完全是另一回事:以小半徑橫向於軋制方向折彎時,彎曲線會撕裂,有時在折完數小時後才出現。所以機箱、支架、面板等一切帶折彎的件,選 5052。如果供應商對多折彎鈑金件直接報 6061 而不作任何說明,請書面確認折彎半徑。
強度、耐蝕與成本對比
6061-T6 在數字上完勝:屈服強度約為 5052-H32 的兩倍,抗拉強度高約 40%。真正承力的結構件確實需要這個餘量。但數字不是全部——耐蝕性與成形性往往在強度之前就決定了選材。
| 典型參考性能 | 5052-H32 | 6061-T6 |
|---|---|---|
| 屈服強度 | 約 193 MPa | 約 276 MPa |
| 抗拉強度 | 約 228 MPa | 約 310 MPa |
| 小半徑折彎(1T) | 優秀——預設之選 | 差——小半徑易裂 |
| 鹽霧耐蝕 | 優秀——船用級 | 良好,不宜海洋工況 |
| 焊接 | 良好,接頭保持大部分強度 | 可焊,焊縫區強度損失約 40% |
| CNC 切削 | 偏黏,可用 | 優秀——機加工首選 |
以上為常用狀態的典型參考值;實際性能取決於厚度與可認證的材質單數據。常見鈑金厚度下兩者原料價差不大——真正拉開總成本的是工藝,而非材料本身。
焊接、機加工與表面處理
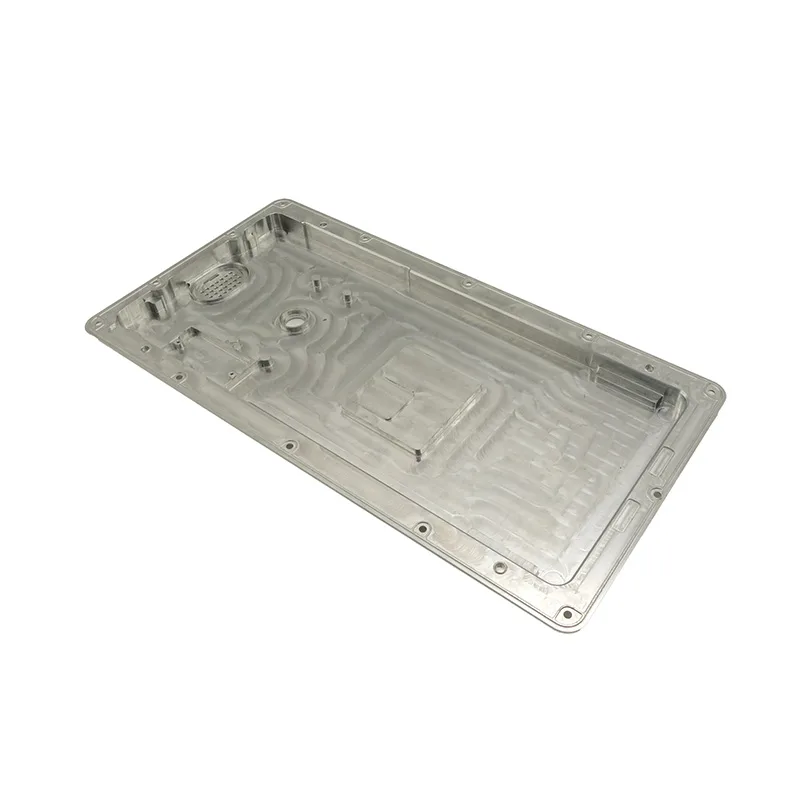
焊接是容易被低估的分水嶺。5052 焊接性好,接頭保持大部分強度。6061 也能焊,但熱影響區強度降到約 T4 水平——對承力焊接結構是實打實的設計考量。機加工是 6061 的主場:切削乾淨、公差穩定、表面漂亮。兩者陽極氧化表現都好,膜色略有差異——對顏色要求嚴格的多件裝配,建議報價階段確認樣品色板。
如何選擇
決策樹很短。機箱、支架、面板或任何帶折彎的件 → 一律 5052-H32。船用或鹽霧環境 → 5052。機加工平板、結構接頭或重載支架 → 6061-T6。既要折彎又要承力 → 通常選厚一檔的 5052。客戶同時詢兩種材料時,價差很少成為決定因素——折彎行為才是。一件首件開裂的損失超過任何材料溢價。
常見問題
作者
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。