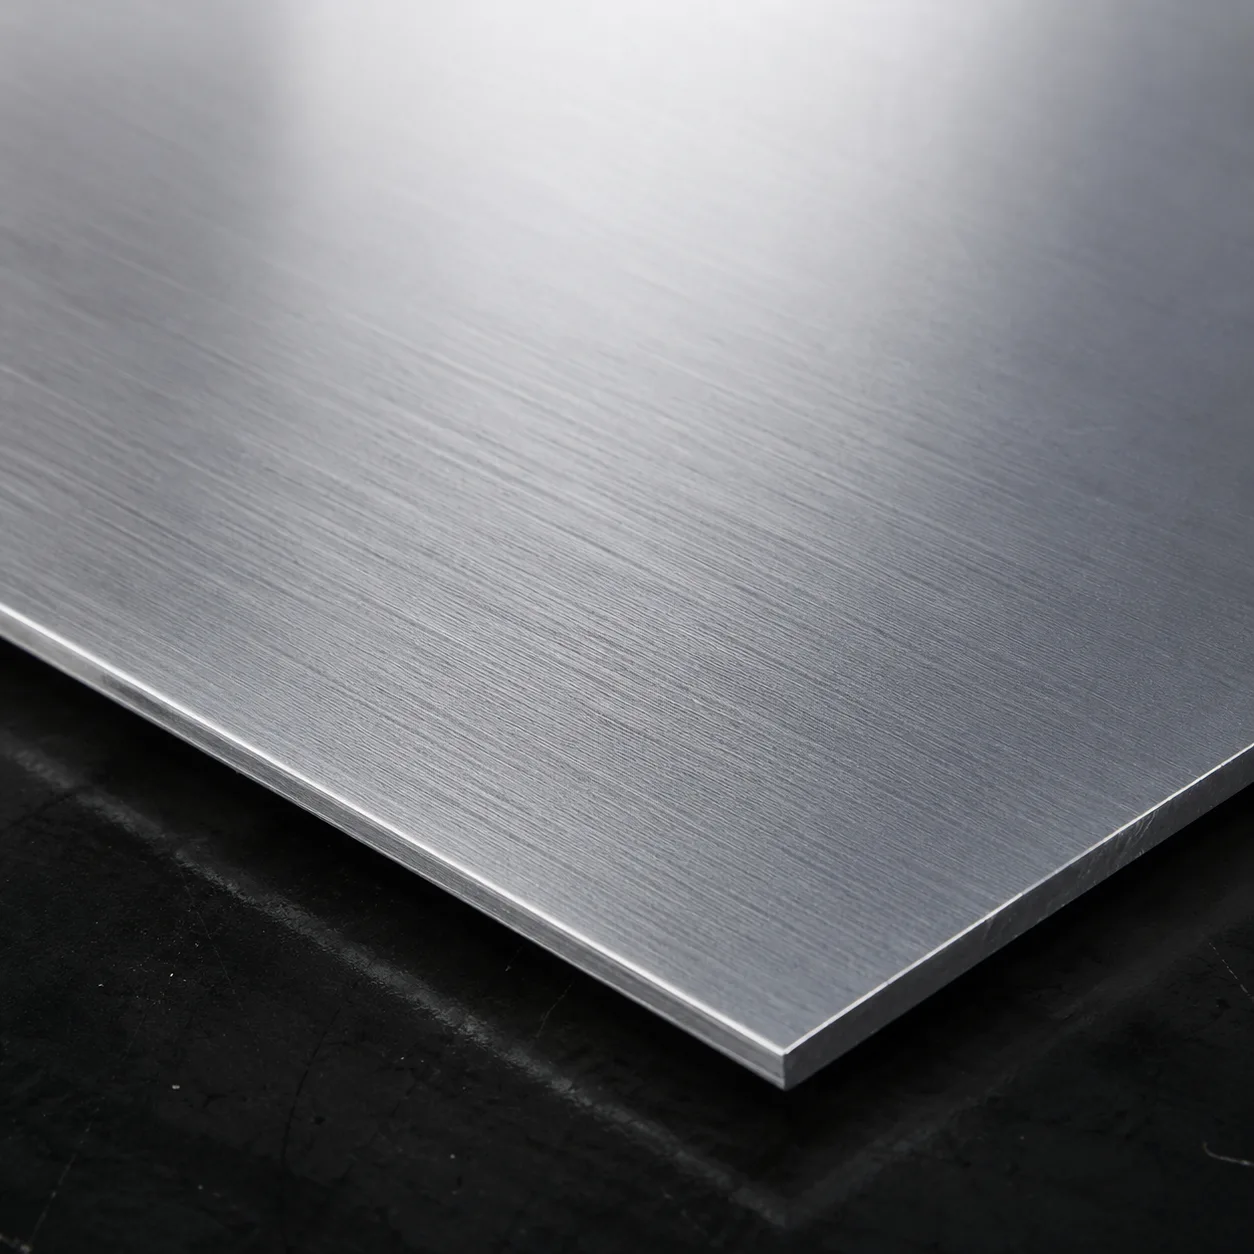
陽極氧化鋁合金徽標 — AL5052合金II型硬質陽極氧化
陽極氧化

陽極氧化(標準)

在硫酸電解液中透過電化學方法生成可控的人工氧化膜層。硬度高、耐磨性好,適用於色彩裝飾。

關鍵參數

厚度
鹽霧測試
336+ hrs (per MIL-PRF-8625)
耐磨性
高

推薦基材

AL5052、AL6061 鋁合金外殼、前面板

工廠工序流程

1

鹼性清洗與去污處理,暴露新鮮鋁表面

2

浸入 15% 硫酸電解液,在 1-2 A/dm² 電流密度下氧化

3

冷水沖洗並用醋酸鎳封孔以封閉微孔

優勢

  • 硬質陽極氧化表面(HV 300-400),接近陶瓷硬度
  • 鹽霧試驗中表現出卓越的耐腐蝕性能
  • 可接受染料著色,滿足品牌訂製化外觀需求

局限性

  • 僅適用於鋁合金(不適用於鋼、不鏽鋼或銅材)
  • 尺寸增厚 5-25 μm 需在公差敏感區域予以考慮

套用此表面處理?

上傳 STEP 文件至我們的自動報價系統,獲取定制厚度餘量和交期報價。
同分類下的其他處理

ISO 9001 · 品質保證

每道工序,層層把關

從原材料到出貨,四道品質管控工序。每個環節精密檢測,可提供首件檢驗報告。

偉欣鈑金 已通過 ISO 9001 品質管理體系認證。

3,000+ m²
生產面積
11+
年經驗
5,000+
服務客戶
24 h
報價響應
01

來料檢驗

每批原材料在生產前均檢查板材厚度、材質等級和表面品質。

02

製程檢驗

首件檢驗結合各工位隨機抽樣:鐳射、折彎、焊接、沖壓。

03

成品檢驗

依據客戶圖紙核對尺寸,精密儀器檢測高公差零件。

04

出貨審核

包裝、標籤及表面防護出貨前逐批檢查,全程可追溯。

常見問題

偉欣鈑金提供哪些鈑金表面處理?

粉末噴塗、陽極氧化(II 型與 III 型硬質)、鍍鋅、熱浸鍍鋅、鈍化、電解拋光、拉絲、噴砂、鉻酸鹽轉化與絲印。這些工序由我們長期合作的持證表面處理廠完成,交付前由我們檢驗。零件始終由我們統一管理,您仍然只對接一張訂單。

粉末噴塗和陽極氧化該怎麼選?

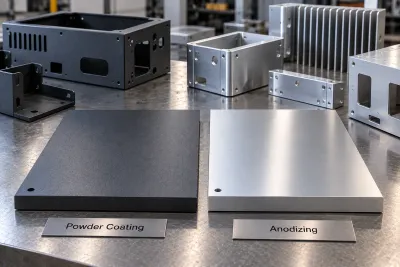
粉末塗層厚 60–120 µm,適合鋼件與鋁件的顏色和紋理需求;陽極氧化僅適用於鋁,膜厚 5–25 µm,保留金屬質感且尺寸變化極小,適合公差緊的鋁件與耐磨面。鋼件無法陽極氧化。

塗層厚度和鹽霧性能能做到什麼水平?

常規聚酯粉末噴塗 60–120 µm,依前處理不同可達 500–1,000 小時鹽霧;熱浸鍍鋅層 ≥70 µm;II 型陽極氧化 10–25 µm。厚度逐批量測記錄,可隨貨提供檢測數據。

哪些表面處理適合戶外使用?

磷化前處理後的戶外聚酯粉末噴塗、熱浸鍍鋅,以及帶抗 UV 封孔的 II 型陽極氧化都適合戶外。啞光或砂紋比高光更不易顯搬運劃痕——這一點在零件現場存放後再安裝時尤其重要。

能否按指定 RAL 或 Pantone 色號配色?

可以。RAL 為標準色號,對照留樣板配色;Pantone 對應匹配最接近的粉末顏色。每個項目保留一塊留樣板,確保多年後返單仍與原批顏色一致。