概述
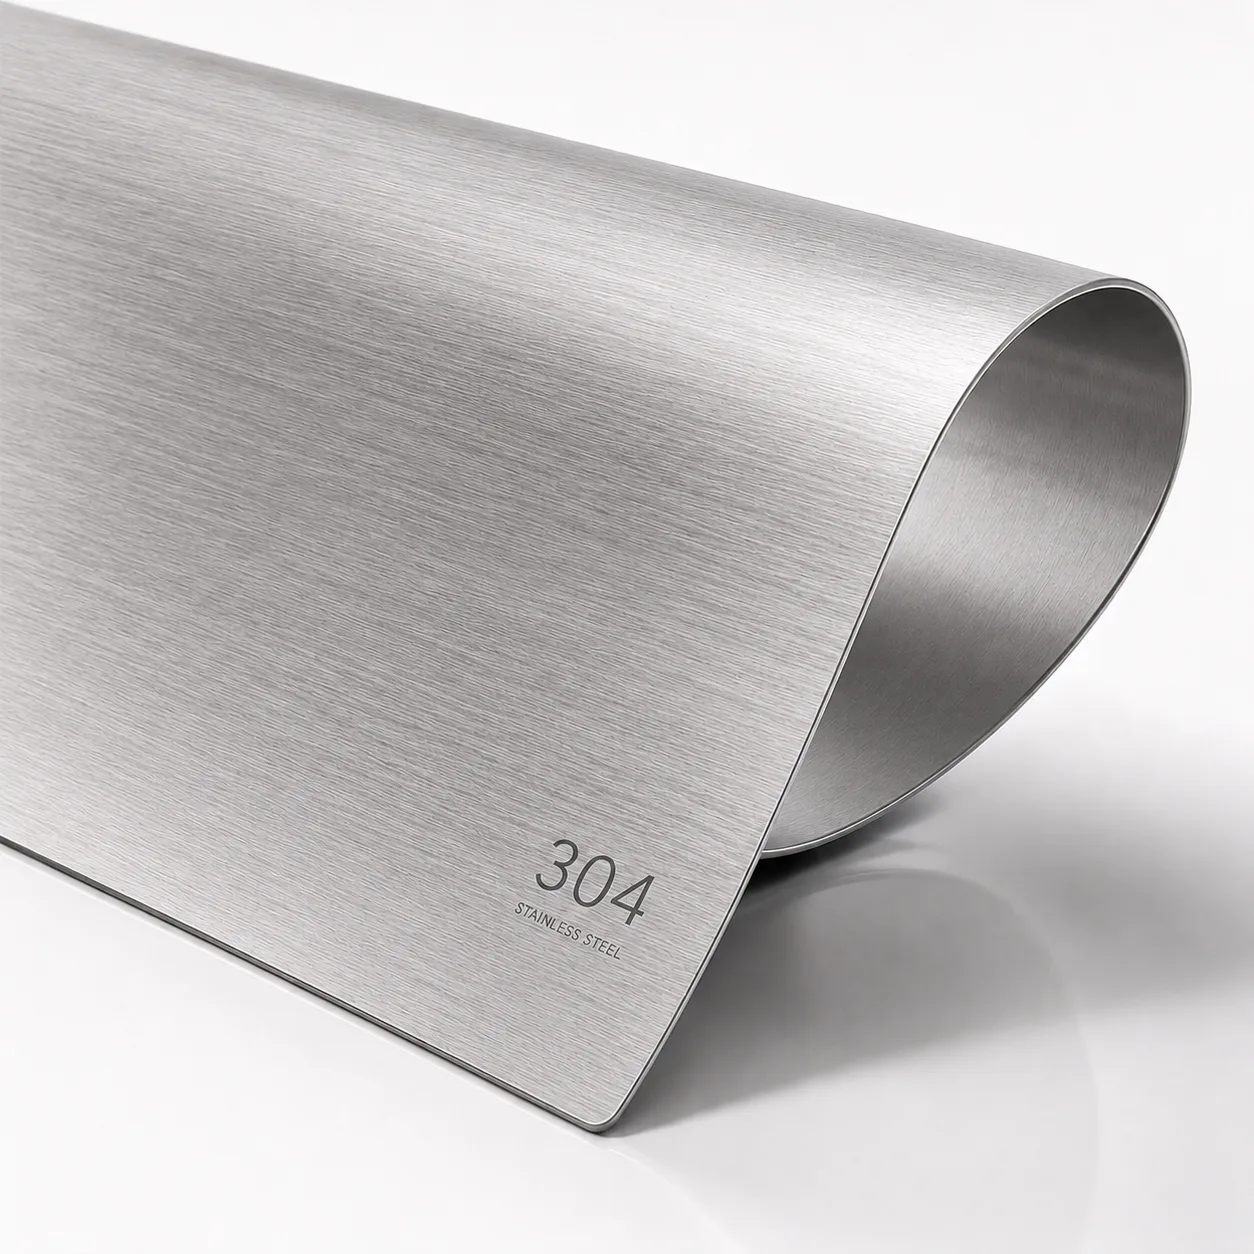
快速結論:316 就是 304 加 2–3% 鉬,而鉬正是抗氯離子腐蝕的關鍵。室內、無鹽環境,304 以更低成本完全勝任。海洋大氣、融雪鹽、化工介質或醫用清洗環境才值得為 316 買單。兩者強度與成形性幾乎一致,所以選材由腐蝕環境決定。
兩種牌號都可內部報價:304 材料頁與316 材料頁載有規格表現、表面處理說明與典型用途,TIG 焊接頁講解兩種材料的焊接工藝,鈍化則是兩者都應採用的表面處理工序。跨材料的決策見304 不鏽鋼 vs 5052 鋁一文,也歡迎發圖詢價並附 DFM 評審。
兩種牌號的成分構成
兩者都是奧氏體鉻鎳不鏽鋼。304 是經典的 18/8:約 18% 鉻、8% 鎳,其餘為鐵。316 保持奧氏體配方,但加入 2–3% 鉬和略多的鎳。鉬這一種元素就是兩個牌號之間的全部商業差異,也幾乎就是全部價差。
兩者也都有低碳「L」版本(304L、316L),碳含量上限從 0.08% 降到 0.03%。L 級主要在厚截面焊接時重要——冷卻慢時普通牌號可能在熱影響區發生敏化。常規鈑金厚度下,標準牌號焊接毫無困難。
腐蝕:316 的溢價買什麼
不鏽鋼靠表面氧化鉻膜防腐,但氯離子是這層膜的死敵:它們局部擊穿鈍化膜,萌生針尖狀點蝕坑並向表面下方擴展。鉬正是用來強化鈍化膜對抗這類侵蝕的。實際表現:304 能很好地應對雨水、濕氣和大多數室內環境,但在海岸鹽霧、道路融雪鹽或接觸多種化工介質時會逐漸出現點蝕。316 在同樣環境下壽命長得多。
點蝕的外觀後果也無法挽回:點蝕過的機箱沒法拋光回均勻表面,因為蝕坑是往深處長而不是橫向長。為省材料費在沿海項目選 304,往往在更換時花掉更多——而且任何牌號都替代不了好的結構設計:縫隙、積水與沉積物才是現場不鏽鋼失效的真正元兇。
性能與成本對比
力學性能上兩者接近到可以在圖紙上互換:同為奧氏體組織、強度相近、成形性同樣優秀。真正重要的差異在化學成分與經濟性上。
| 典型參考性能 | 304 | 316 |
|---|---|---|
| 化學成分 | 18% 鉻、8% 鎳、無鉬 | 16.5% 鉻、10.5% 鎳、2–3% 鉬 |
| 屈服強度(退火態) | 約 215 MPa | 約 240 MPa |
| 抗拉強度 | 約 520 MPa | 約 530 MPa |
| 氯離子/點蝕抗力 | 良好——室內工況 | 優秀——船用級工況 |
| 成形/折彎 | 優秀——1T 半徑常規操作 | 優秀——1T 半徑常規操作 |
| 焊接 | 優秀,標準工藝 | 優秀,標準工藝 |
| 原料成本 | 基準 | 通常高 30–50% |
| 典型用途 | 室內機箱、廚具、面板 | 海岸五金、化工、醫療 |
以上為退火態典型參考值;以可認證的材質單數據為準。注意表格在加工方面的結論:折彎與焊接對兩種牌號是同一個故事。溢價買到的是腐蝕壽命而不是加工性能——所以給乾燥室內機櫃上 316 是浪費錢,給戶外五金減配 304 是延遲兌現的失效。
焊接、成形與表面處理
在車間裏兩種牌號的表現幾乎一致。折彎都覆蓋我們加工的全厚度範圍,內圓角半徑約等於一個料厚是常規操作。TIG 焊接都很乾淨,用標準奧氏體填料(304 配 308L,316 配 316L——兩牌號互焊時 316L 填料同樣是正確答案)。奧氏體板材有加工硬化傾向,重成形工序會為回彈留好餘量,沒有額外難度。
表面處理是兩個牌號殊途同歸的地方:焊接後熱影響區的局部鈍化膜受損,兩種牌號都應做酸洗與鈍化來恢復焊縫處的完整耐蝕性。省掉這道工序,選材再正確的 316 也會在焊縫處出現鏽斑——「不鏽鋼怎麼會長鏽」的經典售後問題,幾乎都是表面處理缺口,而不是牌號問題。
如何選擇
決策樹很短。室內、乾燥、無化學暴露 → 304,一分錢不多花。戶外但內陸、偶有雨水 → 304 通常夠用,尤其在鈍化處理且無積水縫隙的設計下。海岸鹽霧、融雪鹽飛濺區、化工或製藥清洗、船用五金 → 316,不要猶豫。混合裝配 → 316 緊固件配 304 結構件,避免腐蝕最先從緊固件發生的電偶問題。
圖紙上沒標註牌號時,室內件默認按 304 報價,對任何疑似戶外或潮濕工況的件都會明確提示。如果零件將安裝在海邊視線範圍內或冬季道路融雪鹽之下,請在詢價時說明——牌號決策在圖紙上不花一分錢,裝上去之後才花大錢。
常見問題
作者
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。