Sommaire
Aperçu
Réponse rapide : Le rayon de pliage minimum est le plus petit rayon intérieur qu'une tôle peut plier sans fissurer. Il augmente avec l'épaisseur — typiquement 1× l'épaisseur du matériau (1t) pour l'acier doux et 1–2t pour l'aluminium ou l'inox, plus pour les températions dures. Le tableau ci-dessous liste le rayon minimum en multiples de l'épaisseur pour chaque métal courant.
Utilisez notre calculateur de valeur de pliage pour convertir un rayon en longueur de mise à plat, ou téléversez votre plan pour une revue DFM et un devis.
Qu'est-ce que le rayon de pliage minimum
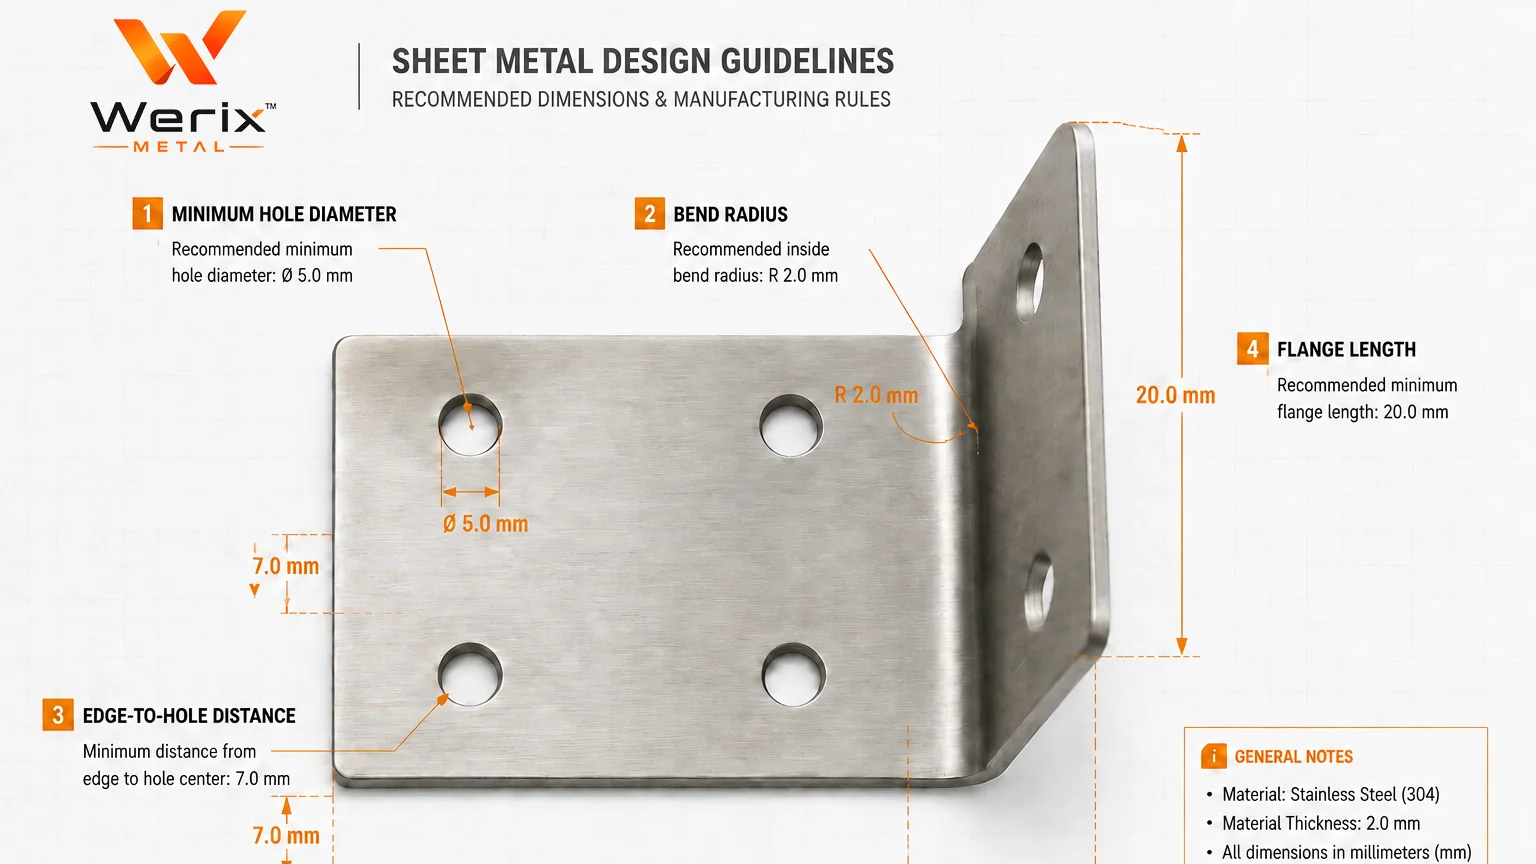
Le rayon de pliage minimum est la courbure intérieure la plus serrée qu'une tôle peut prendre avant que les fibres extérieures ne fissurent ou les intérieures ne se bombent. Il se mesure côté intérieur du pli. Les concepteurs l'expriment généralement comme un multiple de l'épaisseur du matériau, écrit 1t, 2t ou 0,5t, où “t” est l'épaisseur de la tôle. Un rayon 1t sur de l'acier de 2 mm donne un rayon intérieur de 2 mm ; la même règle 1t sur 3 mm donne 3 mm.
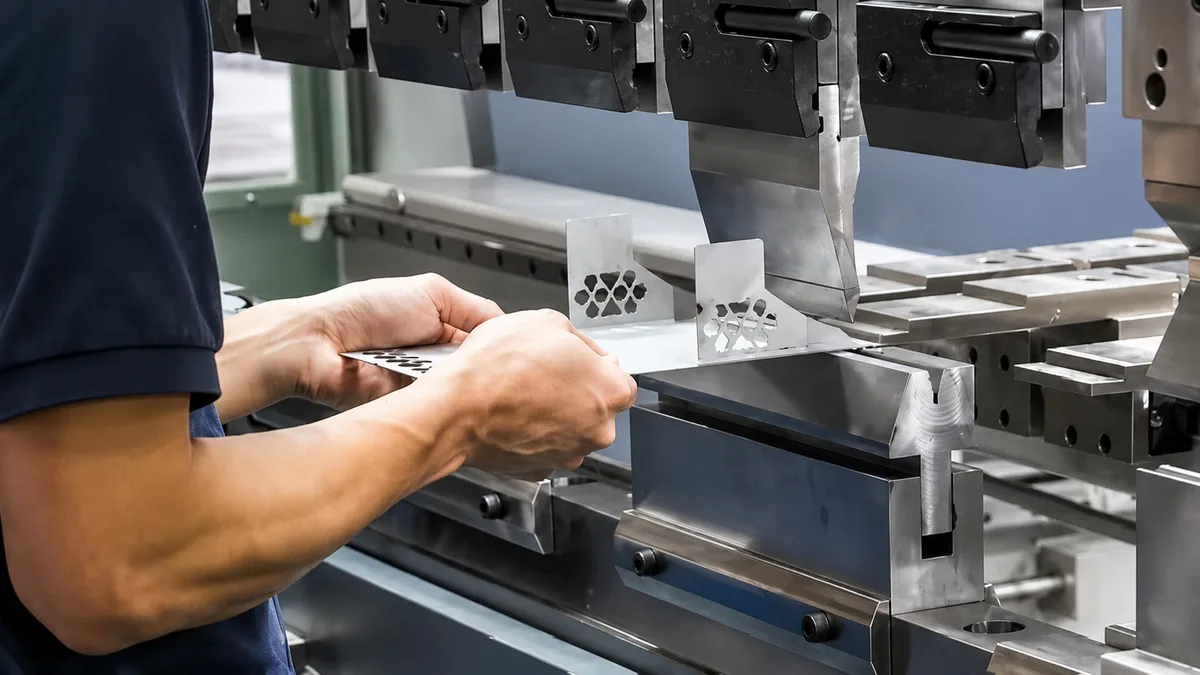
Pourquoi un minimum existe : en pliant, la surface extérieure s'étire et l'intérieure se compresse. Les métaux fins, doux ou ductiles tolèrent plus d'étirement et plient plus serré. Les épais, durs ou cassants atteignent plus tôt la limite d'élasticité et fissurent si le rayon est trop petit. Le rayon détermine aussi la longueur à plat “consommée” par le pli, ce qui alimente directement le calcul de la pièce.
Tableau du rayon de pliage minimum
Le tableau liste le plus petit rayon intérieur pratique pour les métaux de fabrication courants, donné en multiple de l'épaisseur (×t). À utiliser comme point de départ et à confirmer selon la tempérament et le sens de grain.
| Matériau | Tempérament | Rayon min. (×t) | Notes |
|---|---|---|---|
| Acier à bas carbone (SPCC) | Recuit / doux | 0,5–1t | Plie très serré |
| Acier à bas carbone (SPCC) | Dur complet | 1,5–2t | Le matériau dur a besoin d'un plus grand rayon |
| Inox 304 | Recuit | 1t | Règle courante |
| Inox 304 | Demi-dur | 2–3t | |
| Inox 316 | Recuit | 1–1,5t | |
| Aluminium 1100 | O (doux) | 0t | Al pur, pliable à plat |
| Aluminium 3003 | O | 0t | |
| Aluminium 5052 | O | 0t | Alliage marine, très formable |
| Aluminium 5052 | H32 | 1t | |
| Aluminium 6061 | O | 1t | |
| Aluminium 6061 | T6 | 2–3t | Tempé dur, rayon plus grand |
| Cuivre C11000 | Recuit | 0–0,5t | |
| Laiton C26000 | Recuit | 0,5t | |
| Cuivre C11000 | Demi-dur | 1t |
Ce qui modifie le rayon minimum
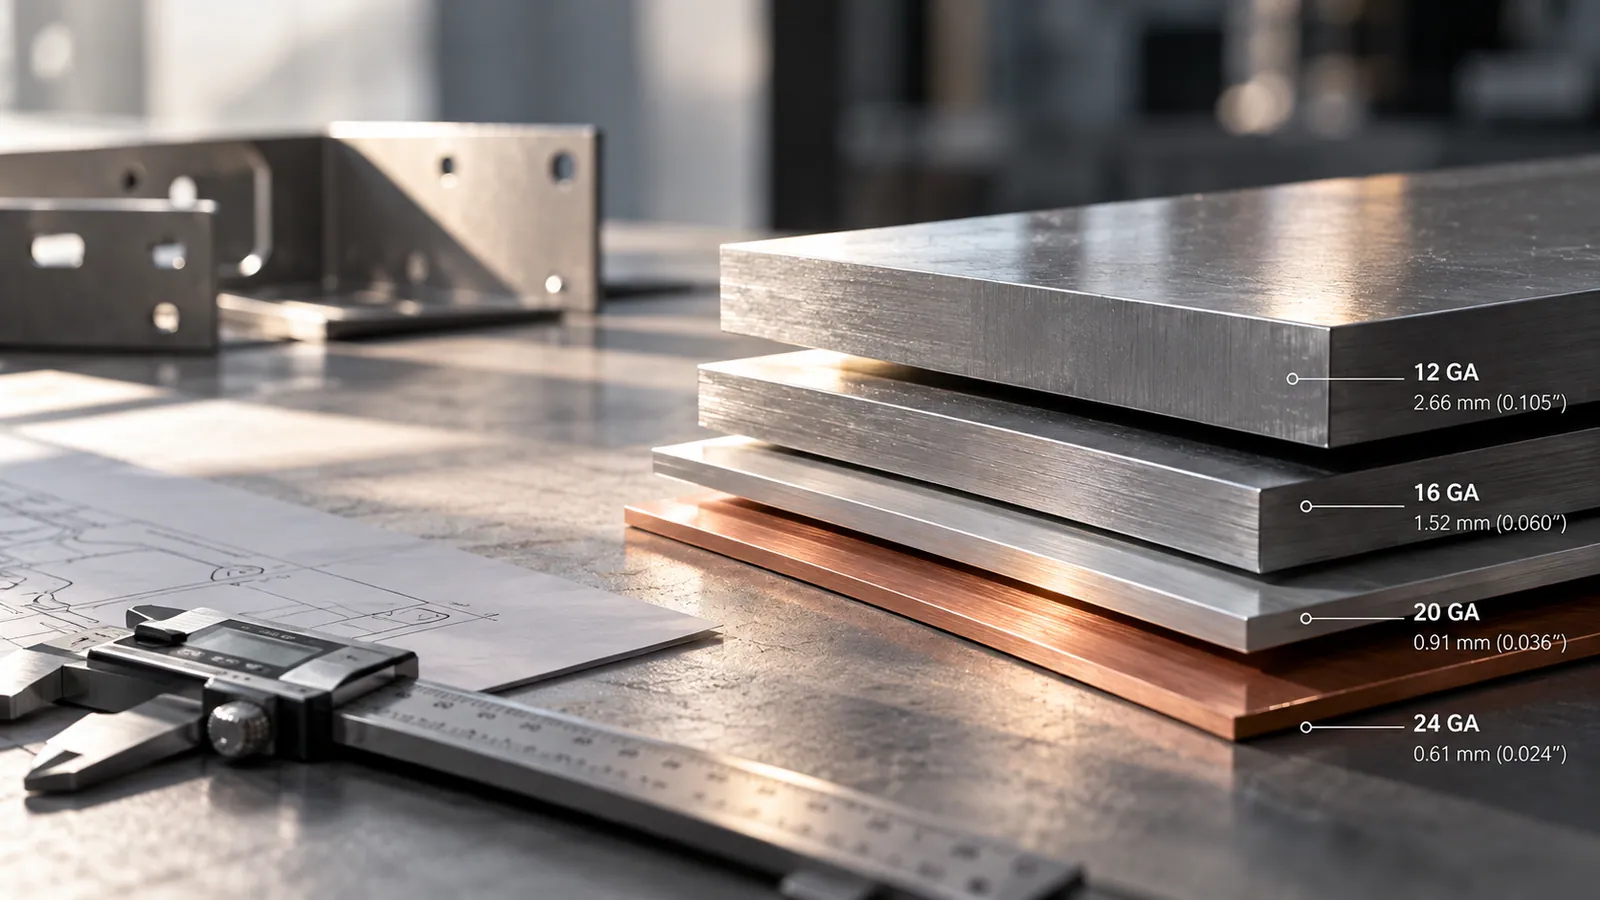
Quatre variables déplacent le chiffre ci-dessus. Matériau : l'aluminium pur et le cuivre plient plus serré que l'acier ; l'inox et l'acier haute résistance ont besoin de plus de place. Épaisseur : un matériau plus épais a un rayon absolu plus grand au même ×t et tolère moins un coin serré. Tempérament : les doux (O, recuit) forment des plis nets ; les durs (H32, T6, dur complet) ont besoin d'un plus grand rayon sinon ils fissurent. Sens de grain : plier travers le grain (perpendiculaire au laminage) tolère un rayon plus serré que dans le sens du grain — orientez la ligne de pli travers le grain quand le dessin le permet.
L'état de surface compte aussi. Un fini d'usine plie plus librement qu'un revêtement dur ; le matériau prépeint ou plaqué peut s'écailler à rayon serré, donc ajoutez une marge ou pliez avant la finition.
Rayons courants par application
Rayons intérieurs typiques en production : boîtiers et couvercles électroniques 0,5–1t (look net et léger) ; supports et cadres 1–1,5t (équilibre résistance/formabilité) ; pièces structurelles et lourdes 2–3t (évite les fissures en charge) ; moulures décoratives parfois un vrai pli 0t pour un bord net. L'objectif est le plus petit rayon qui forme proprement et remplit la fonction — serrer plus que nécessaire ne fait qu'augmenter le rebut et l'usure des outils.
Comment choisir le bon rayon
Partnez de la fonction, puis du matériau. Choisissez la tempérament la plus douce qui assure la résistance, car elle permet le rayon le plus serré. Gardez les plis travers le grain et dimensionnez le rayon pour que l'étirement extérieur reste sous la limite du métal — en cas de doute, utilisez 1t pour l'acier doux, 1,5t pour l'inox et 1t pour l'aluminium 5052-O. Vérifiez ensuite les effets en cascade : un plus grand rayon exige plus de longueur à plat (notre calculateur de valeur de pliage), la distance trou-pli doit dégager le rayon, et un déchargement d'angle peut être nécessaire sur les encoches serrées. Envoyez le plan et nous confirmons le plus petit rayon qui passe le DFM.
See also Calculateur de Poids de Tôle, Tableau des Épaisseurs de Tôle par Jauge.
See also Pliage à frein CNC, 5052 vs 6061 : comment choisir.
FAQ
Rédigé par
Ingénieure Design Industriel et Produit
Julia fait passer un produit du premier croquis à une conception tôlerie réellement fabricable. Elle travaille entre le concept du client et nos presses plieuses : modélisation des carters et supports en CAO, premières passes DFM, et choix de la matière et de la finition qui resteront justes dans deux ans.
Voir le profilPrêt à démarrer votre projet ?
Obtenez un retour DFM et un devis sous 24 heures. Pas de quantité minimale de commande.