
板金の溶接設計:継手の選び方とひずみの抑え方
溶接は、図面ではなく一言で指定されることの多い工程です。「全周溶接」「適宜溶接」と書いてあれば、継手の種類、大きさ、仕上げ、ひずみの抑え方は、その仕事を引き受けた人の判断に委ねられます。だからこそ、溶接を含む部品は、他の板金加工よりも仕入先ごとの差が大きくなります。
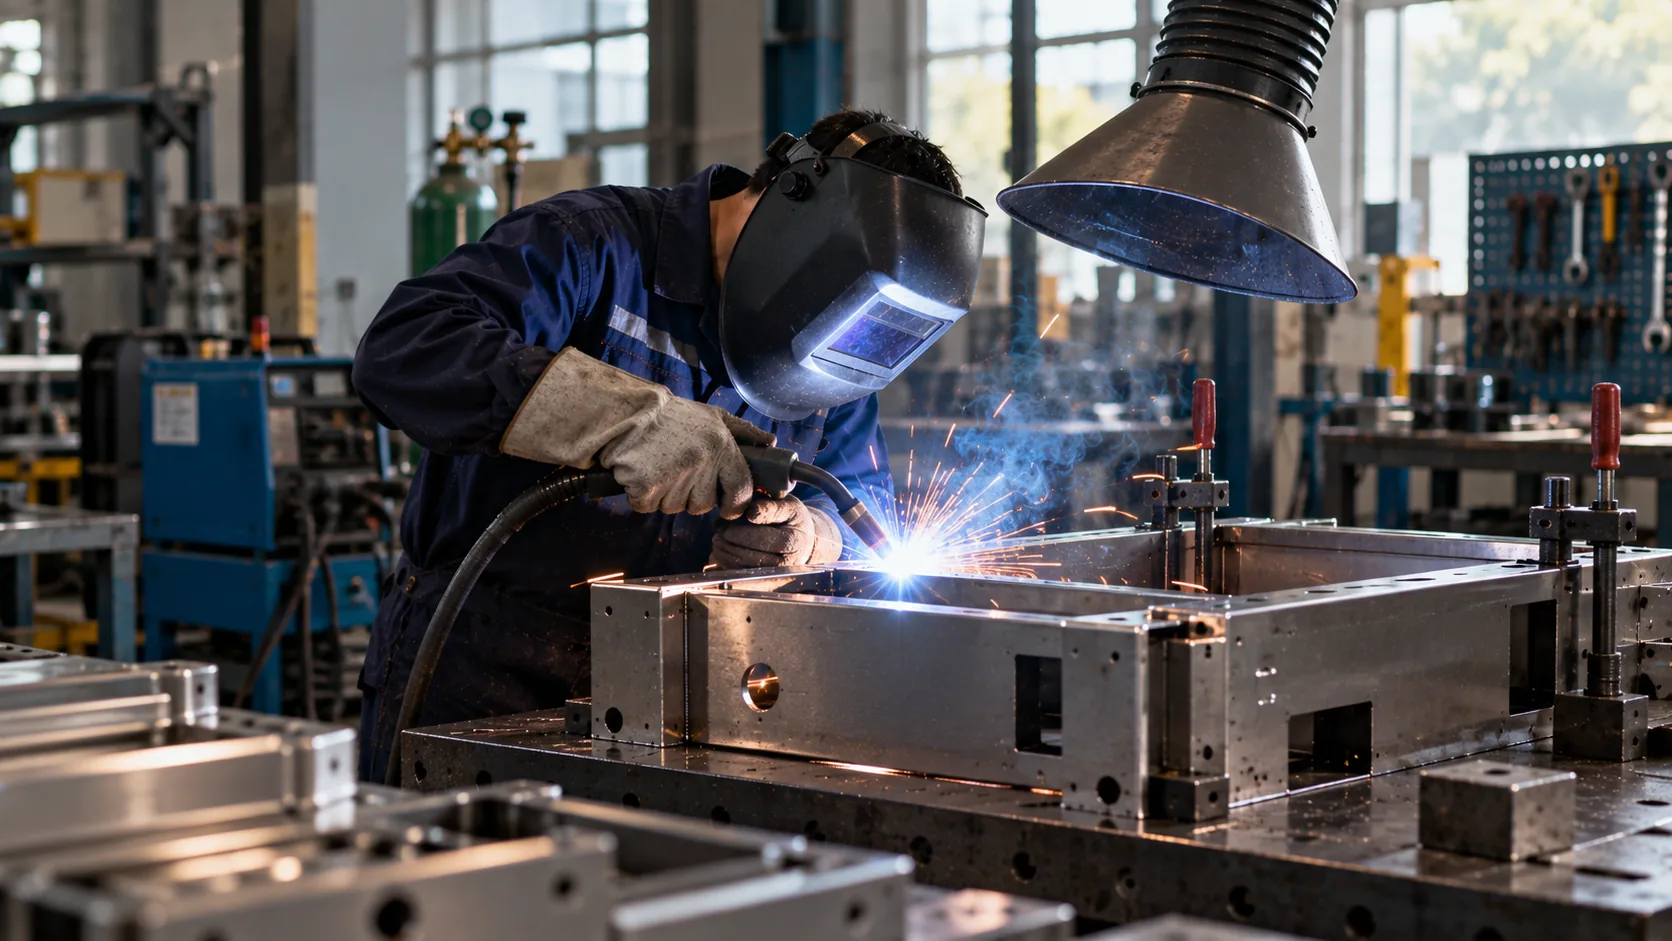
溶接を前提にした設計でやることは三つです。板厚が実際に受け止められる継手を選ぶこと、トーチが届く場所を用意すること、そして部品が自分で変形してしまわないように順序を決めることです。図面に「全周溶接」と書いてあるだけでは、この三つのどれにも答えていません。
以下に6行の参照データがあります。上部の要約が短い答えで、表は引用に使うものです。
継手の種類は板厚とアクセスで決まります
薄板、およそ 1.5 mm 未満では、完全溶け込みの突合せ継手は溶け落ちを出さずに作るのが困難です。そのため薄板の多くは、フランジ継手や重ね継手のすみ肉溶接で行うか、片側からコーナーを溶接します。板厚が増えると継手の選択肢が広がり、突合せ溶接が現実的になります。
アクセスは板厚と同じくらい多くを決めます。閉じた箱の内側にすみ肉溶接をするなら、箱が閉じる前に溶接しておくしかありません。これは溶接ではなく、組立順序の制約です。TIG はトーチと溶加材の両方が継手に来るため、もっとも場所を必要とします。MIG はそれより少なくて済みます。レーザー溶接は治具と、光が届く見通しの確保が必要ですが、クリアランスはほとんど要りません。
| 継手 | 板厚の範囲 | 備考 |
|---|---|---|
| 重ね / フランジすみ肉、TIG | 0.8–2.0 mm | 薄板でもっとも一般的な継手。片側にトーチが届く必要がある |
| 外側コーナー、TIG | 0.8–2.0 mm | 溶接線が見える。仕上げは最小限で済む。突合せの隙間を詰める必要がある |
| フランジのスポット溶接 | 0.8–2.0 mm 亜鉛めっき | 速く、きれい。シールはされない。電極痕が残る |
| MIG すみ肉 | 2.0 mm 以上 | より速いが熱量が大きく、仕上げに手間がかかる |
| レーザー溶接の連続シーム | 0.5–2.0 mm ステンレス | ひずみが非常に小さい。治具ときれいな継手が必要 |
| 突合せ溶接 | 3.0 mm 以上 | 完全溶け込み。通常は裏当てか開先が必要 |
板金の継手選定
ひずみと、順序こそが設計である理由
溶接の熱で材料は膨張し、周囲の冷えた金属がそれを抑え込みます。溶接部が冷えて収縮すると、部品は動いています。長い溶接線では反りとして現れ、閉じたフレームではねじれとして現れ、薄いパネルではオイルキャニング(波打ち)として現れます。
溶接の前に組立品を治具に仮付けすること、反対側で短いパスを交互に進めること、構造を閉じる継手を最後まで残すこと。この三つが効く抑制策です。ひずみを許容できない場合、たとえば機械加工の取り合いを持つフレームでは、溶接を通して寸法を出そうとするのではなく、大きめに溶接して溶接後に機械加工するのが設計上の答えです。
外観溶接と構造溶接、どちらなのかを明記すること
構造溶接は荷重に合わせてサイズを決めます。外観溶接は見た目に合わせてサイズを決め、しばしば平坦に研削されます。かかるコストはまったく違います。両者を区別していない図面では、溶接工が適切と判断したほうになります。
仕上げ後に溶接線が見える箇所は、その旨を書き、さらに手入れをするのかどうかも書きます。炭素鋼で研削した溶接は、埋めるか塗膜をテクスチャ付きにしない限り、粉体塗装の下で痕の線として浮き出ます。ステンレスでは、なじませでヘアラインを戻さないと、ヘアライン仕上げのパネルに鏡面の筋が一本入ったように見えます。
- 図面に溶接記号を入れるか、各継手を言葉で記述します。ただし、一つ一つ書きます。
- その溶接が構造、シール、外観のどれなのかを明記します。三つは別々の要求です。
- シールする継手は、何を遮断するのか、漏れ検査を行うのかを書きます。
- 仕上げまで決めておきます。なじませるのか、研削するのか、溶接のまま残すのか。そして溶接部に塗装をするのかどうか。
よくあるご質問
「全周溶接」は実際には何を意味するのですか?
継手の種類、大きさ、仕上げを溶接工に委ねることになります。薄いフランジ継手では、通常は小さな TIG すみ肉を全周に盛るという意味になり、それでちょうどよかったということはよくあります。ただしシールする継手では、同じ一言が漏れる溶接を生むこともあります。継手と要求を、それぞれ指定してください。
溶接したパネルの波打ちはどう抑えますか?
入熱を抑えることと、パネルが大きい場合は剛性を足すことです。短いパスを交互に何度も進め、その間に部品を冷まし、パネルを横切る長い一発の溶接を避けること。いずれも効きます。パネルを平らに保たなければならない場合は、成形したリブや折り返しフランジが、材料を保つ形になります。
亜鉛めっき鋼は溶接できますか?
できます。ただし溶接部ではめっきが焼け落ち、ヒュームの排気が必要です。溶接部自体はたいてい少しポーラスになり、溶接部の素地が出た範囲は後から保護しなければなりません。溶接したあとに無塗装のままにする部品に、亜鉛めっき材を指定する前に知っておく価値のあることです。
溶接した筐体の漏れ検査は行いますか?
要求が明記されていれば行います。試験方法が重要です。散水、圧力降下試験、浸透探傷検査は、それぞれ別の問いに答えるものだからです。筐体が何を遮断しなければならないのか、そしてそれをどう確認するのかをお知らせください。そうすれば納品時の言い争いではなく、工程の一部になります。
公差として、溶接ひずみをどれくらい見込めばよいですか?
図面が通常見込むより、大きめに見てください。溶接した組立品は、溶接前の同じ部品より広い帯でしか収まりません。溶接後の寸法を指定し、現実的な帯を受け入れます。それが受け入れられない場合の代わりは、溶接後の機械加工か調整の工程で、コストの伴う設計判断になります。
図面を送れば、確かな回答が返ります
技術者がモデルの製造性を確認し、数量を反映した見積もりを返します。価格を左右するDFM指摘も添えます。