
サブプロセス 06 — CNC板金
手動TIG溶接
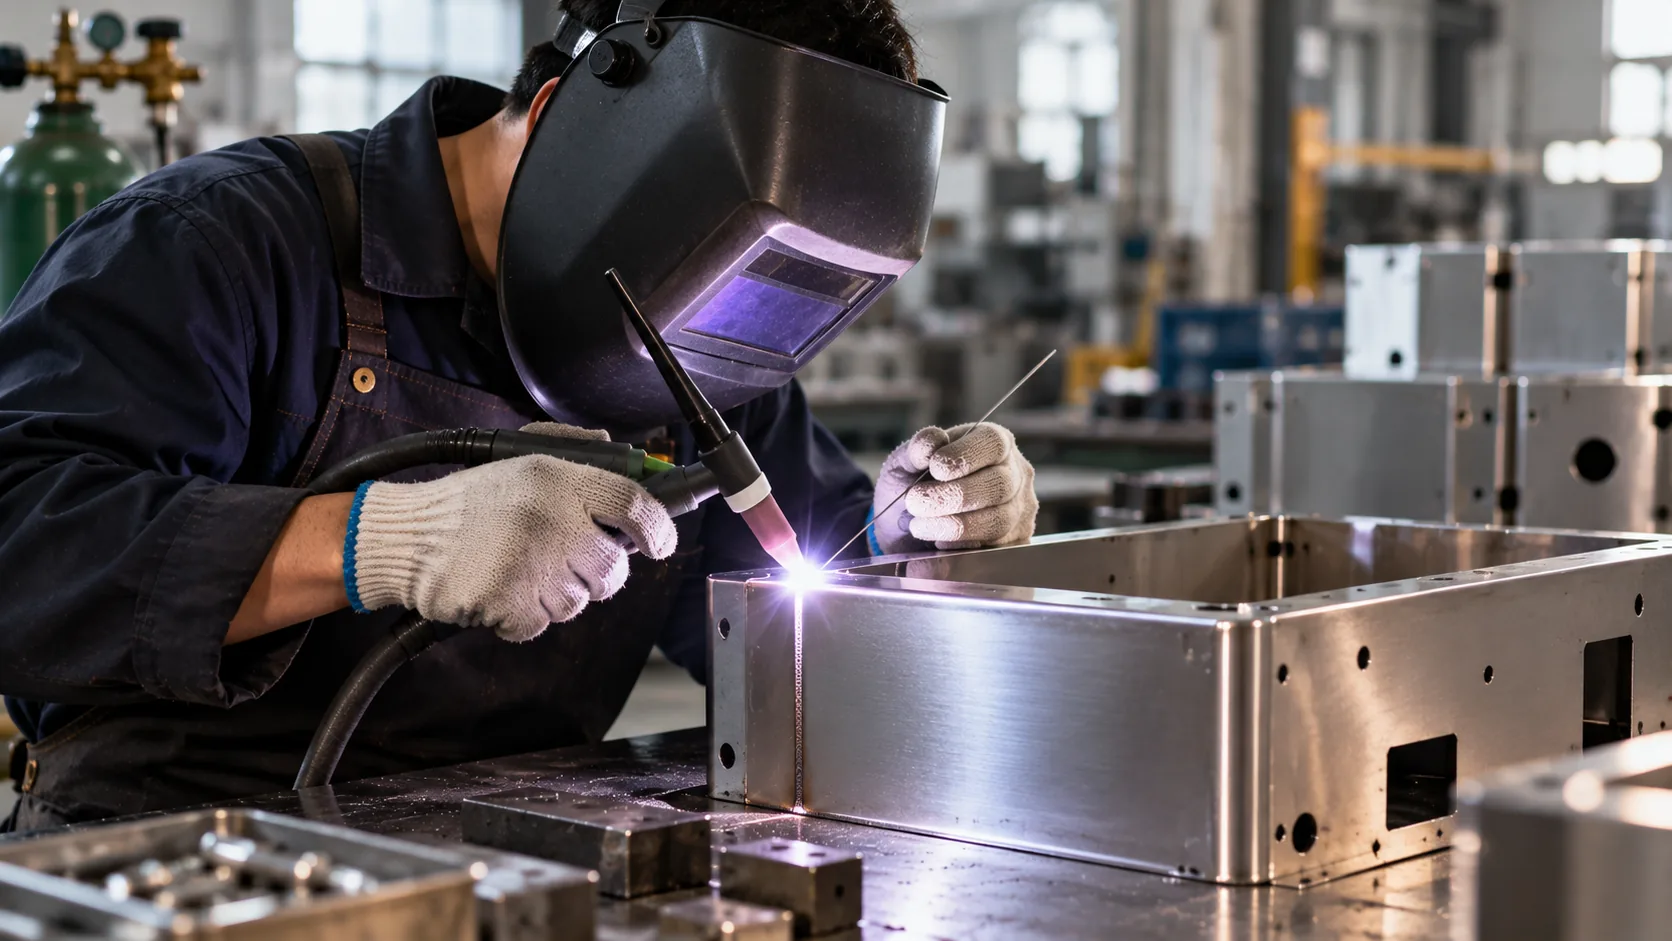
熟練溶接技師がステンレス、アルミ、銅合金に対してTIG(タングステン不活性ガス / GTAW)精密溶接を行います。TIGはすべてのアーク溶接方式の中で最もクリーンで外観的に洗練された溶接ビードを実現します — スパッタ零、スラグなし、滑らかな「スタッキングダイム」プロフィールです。溶接外観、食品グレードの衛生性(溶接はAWS D18.1の手順に従い施工、Ra ≤ 0.8 μm)、または放射線検査が必要な場合の第一選択となります。
仕様
対応材料SUS304, SUS316, AL5052, AL6061, 銅
板厚範囲0.3mm – 5.0mm
溶接品質X線検査・染透探傷検査対応
継手タイプ突き合わせ、たがね、コーナー、エッジ
加工能力
最もクリーンな溶接ビード — スパッタ零、スラグなし
アルゴンバックパージによる完全融着
AWS D18.1の手順に従う食品グレード / 衛生溶接
複雑な継手における手動精密作業
TIG溶接 vs 他の溶接方法
用途に最適な接合方法を選択するための多パラメータ比較。
| パラメータ | TIG(GTAW) | MIG(GMAW) | スポット(RSW) | レーザー |
|---|---|---|---|---|
| 溶接速度 | 遅い — 手動ペース、50–300 mm/min | 中程度 — 1000–3000 mm/min | 非常に速い — 0.1–0.5 s/スポット | 非常に速い — 10–5000 mm/min |
| HAZ幅 | 狭い — 1–2 mm | 中程度 — 3–5 mm | 非常に狭い — <1 mm | 極めて狭い — <1 mm |
| 歪み | 低 | 中程度 | 非常に低 | 最小限 |
| 溶加材 | 任意 | 必要 | なし | なし |
| 自動化 | 手動 / セミ自動 | セミ自動 / 自動 | 全自動 | 全自動 |
| 外観 | 優秀 — 滑らかなスタッキングビード | 良好 — 軽微な波紋 | 限定的 — スポット痕のみ | 優秀 — 美観なシーム |
| 最適用途 | 食品グレード、衛生、見かけの継手 | 高速構造溶接 | 大量生産板金アセンブリ | 精密エンクロージャ、薄壁部品 |
お問い合わせの方は?
DFM分析付きの見積もりのために設計をアップロード——エンジニアが24時間以内に対応。