適切な板金材料の選び方
材料選択は、下流のすべての工程に波及する唯一の判断です — 切断速度、曲げ半径、溶接パラメータ、表面処理オプション、そしてもちろん単価。
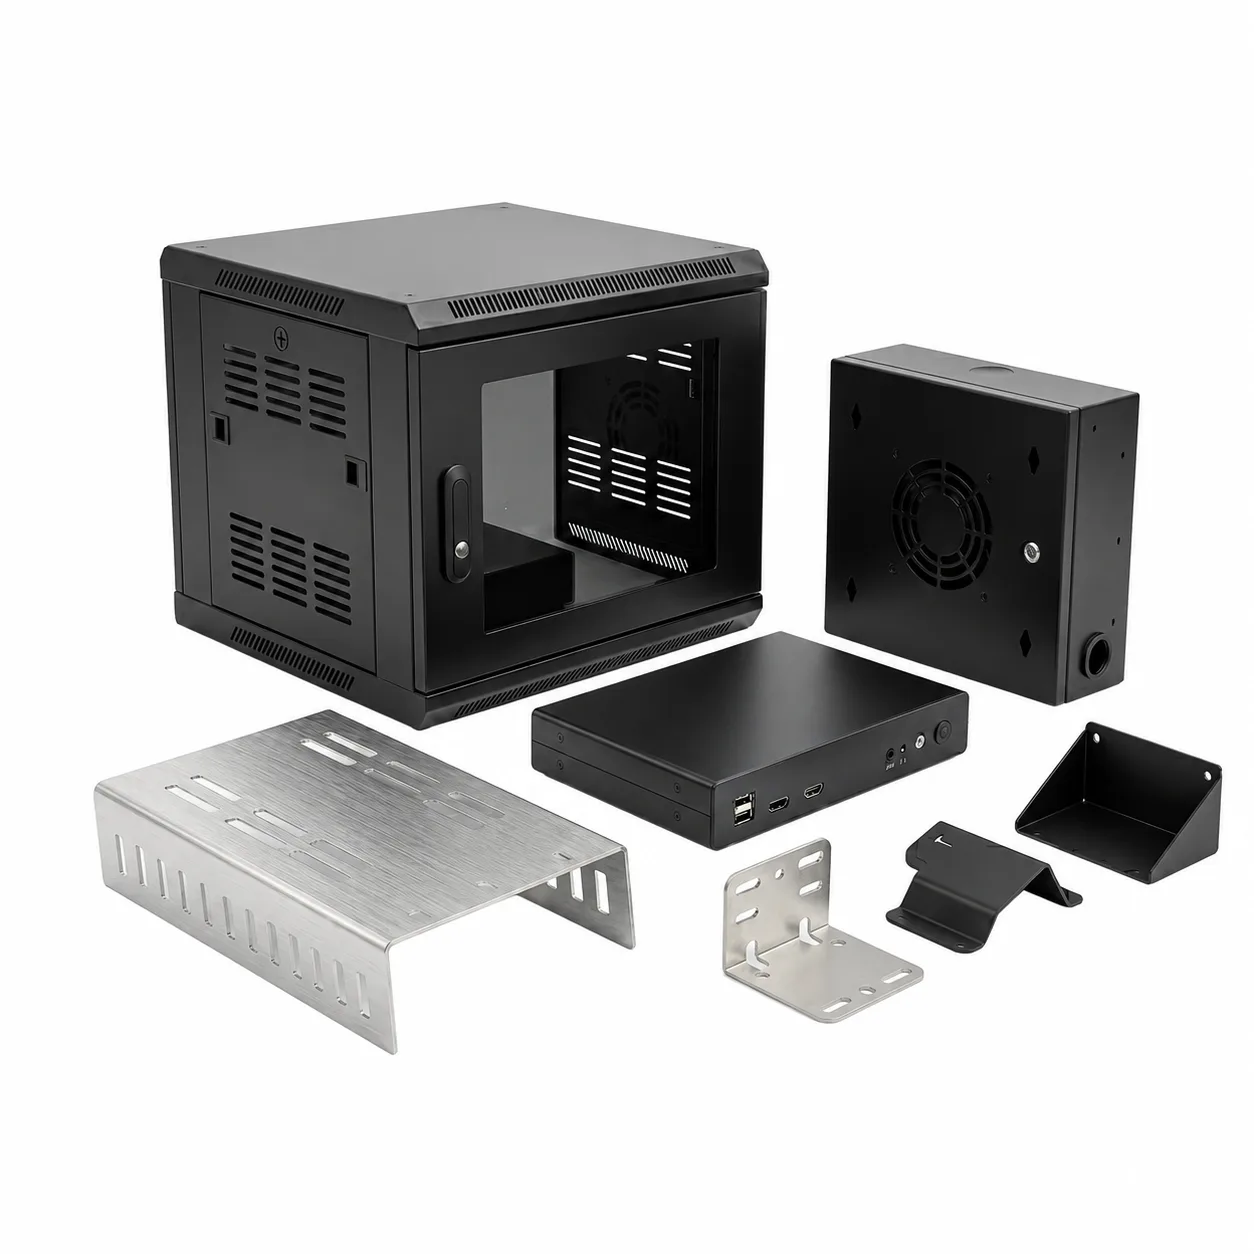
炭素鋼:主力材料
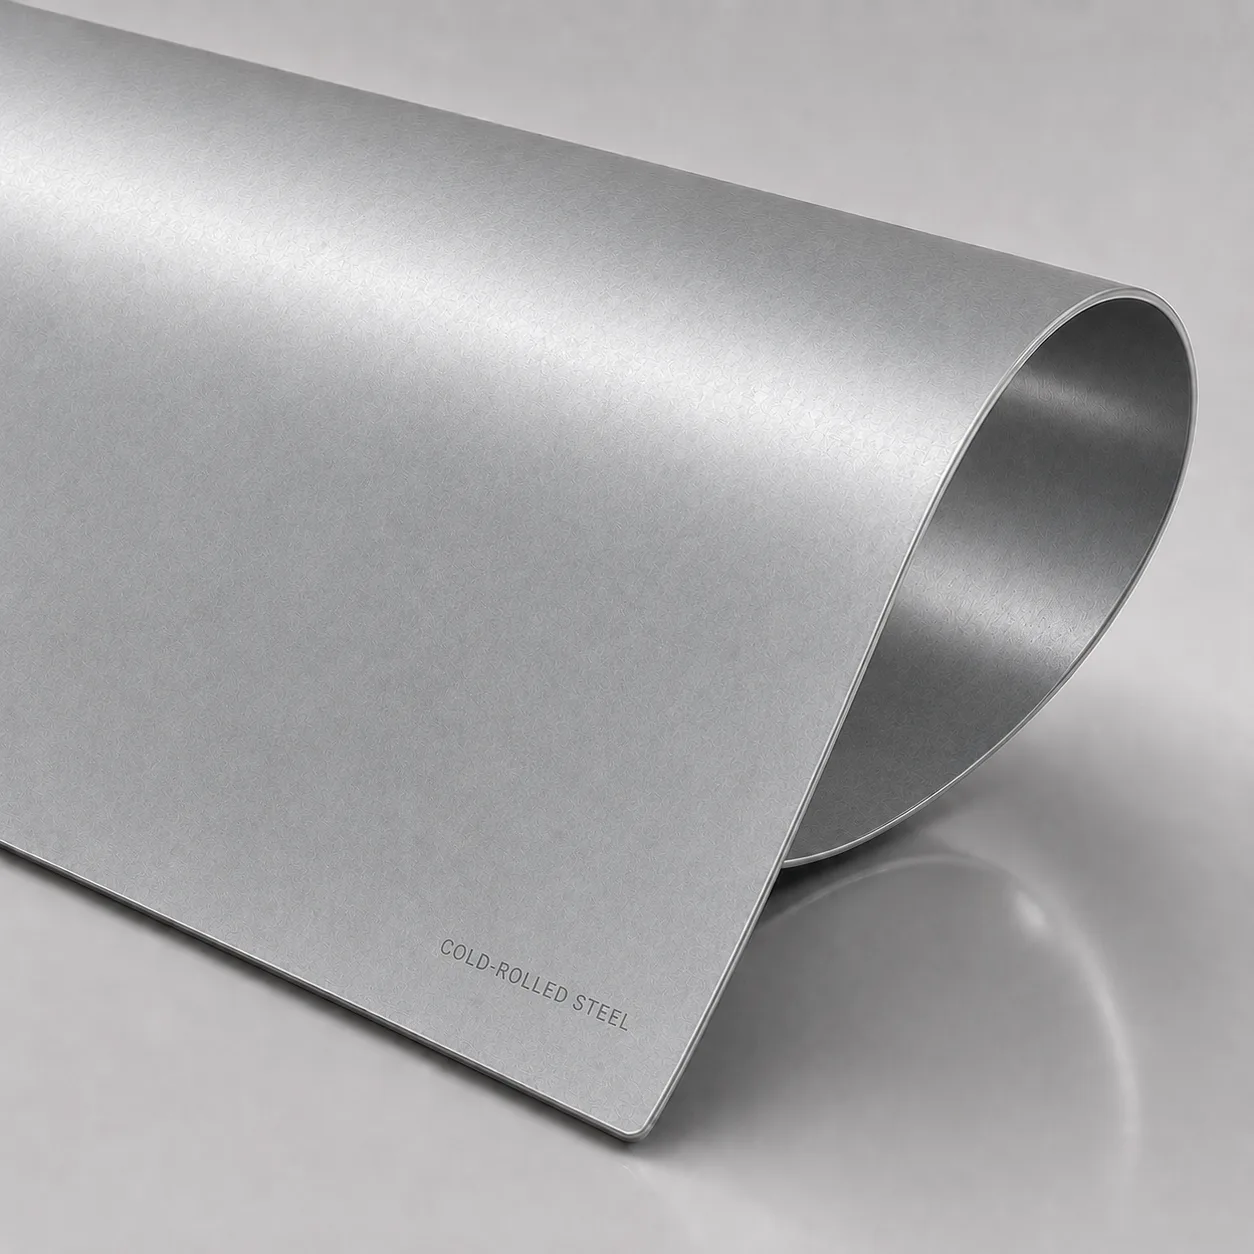
冷間圧延鋼(CRS)と熱間圧延鋼(HRS)は、世界中の板金パーツの大多数を占めています。
- 一般的な在庫ゲージ: 0.5、0.8、1.0、1.2、1.5、2.0、2.5、3.0 mm
- 降伏強度: 200–280 MPa(CRS)
- 最小曲げ半径: 0.5T–1T
- レーザー切断: 優秀
- 耐食保護には表面処理が必要
- コスト: 一般的な板金の中で最低
ステンレス鋼:コーティングなしの耐食性
ステンレス鋼合金は最低10.5%のクロムを含有し、不動態酸化皮膜を形成します。
- 304(1.4301): 優れた成形性、非磁性、引張強度515 MPa
- 316(1.4401): モリブデン添加、引張強度515 MPa
- 430(1.4016): フェライト系、低コスト、引張強度450 MPa
- 表面仕上げ: 2B、No.4、ミラー、ビーズブラスト
- 最小曲げ半径: 0.5T~4T
- コスト: 軟鋼の2.5–4倍
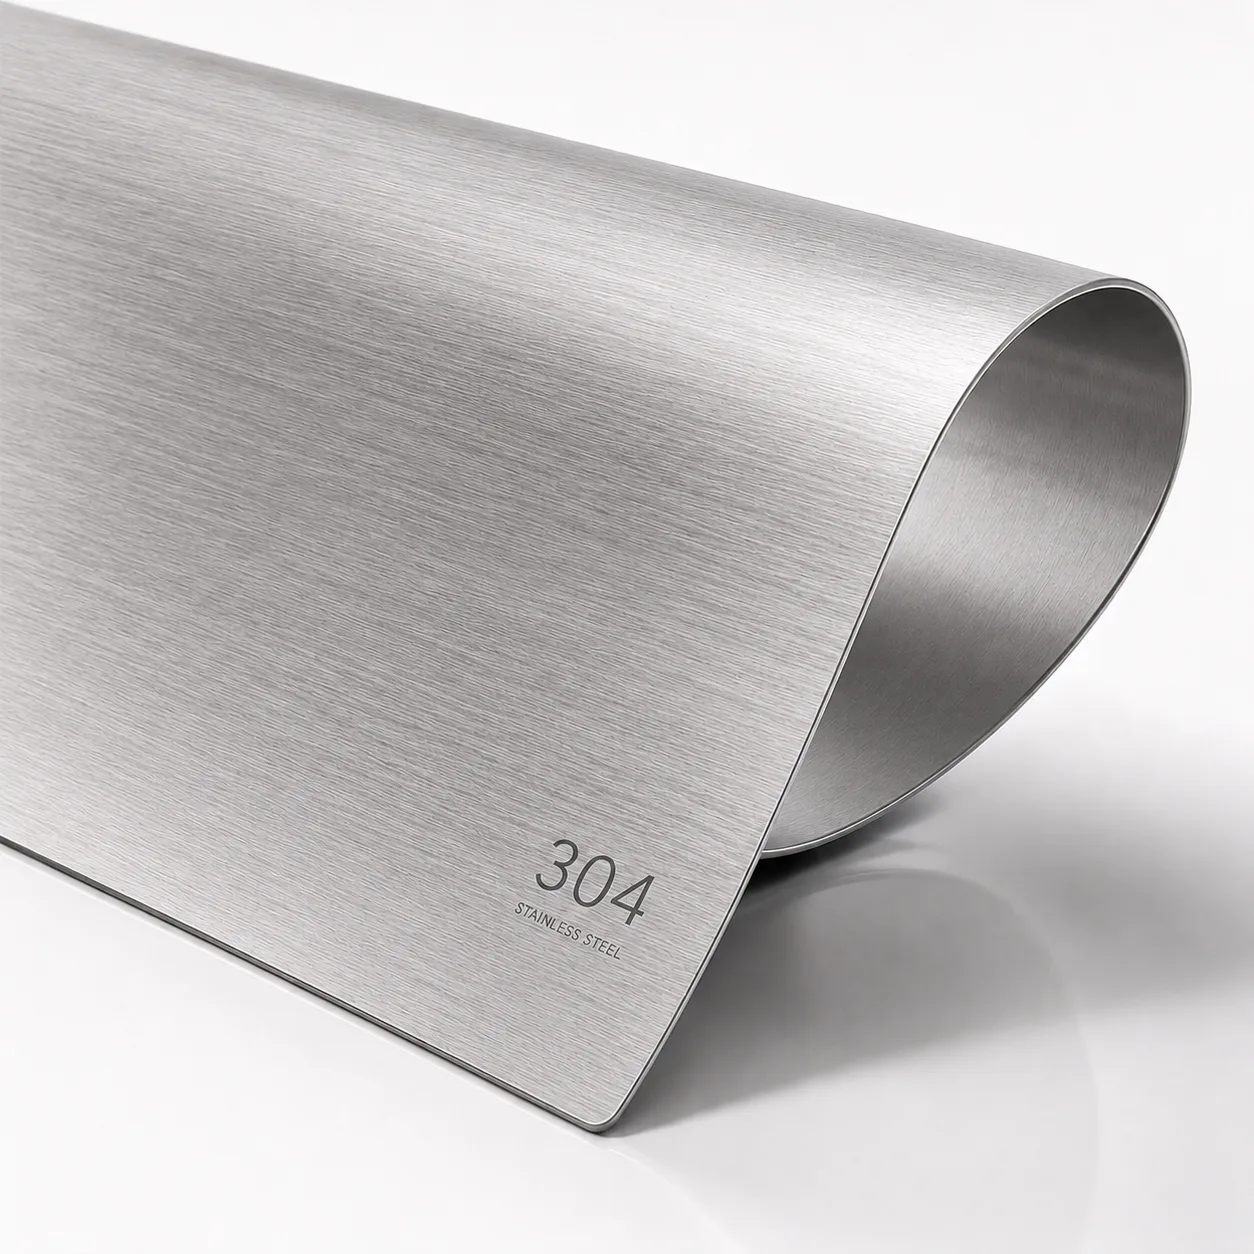
グレードを指定せずに「ステンレス鋼」を指定すると、材料選択が加工業者に委ねられます。必ず正確なUNSまたはEN番号を指定してください。
アルミニウム合金:軽量で多用途
アルミニウム板の密度は鋼のおよそ3分の1(2.7 対 7.85 g/cm³)で、コーティングなしでも中程度の耐食性をもたらす自然酸化皮膜を備えています。最も一般的な板材グレードは 5052(成形性に優れ、マリングレード)、6061(より高強度で熱処理可能)、3003(汎用で低コスト)です。アルミニウムはファイバーレーザーでの切断速度が極めて速く、適切な調質を選べば曲げ加工も容易に行えます。

- 5052-H32: 成形部品の第一選択です。良好な伸び(10–12%、ASTM B209 により厚さで変動)と優れた耐食性を備えています
- 6061-T6: より高強度(降伏強度 276 MPa)ですが、成形性は限定的です。最小曲げ半径は 2T–4T です
- 3003-H14: 最も低コストなアルミニウムで、中程度の強度を持ち、非構造パネルに適しています
- 陽極酸化との適合性: 5052 と 6061 は陽極酸化に良好に対応しますが、3003 は色ムラが生じやすくなります
- レーザー切断: 1064 nm での反射率が非常に高いため、2 kW 以上のファイバーレーザーが必要です。窒素アシストできれいに切断できます
- コスト: 軟鋼の 1.5–2.5 倍です。合金と調質によって大きく変動します
銅・真鍮:電気用途と意匠用途
銅(C110)は、バスバー、ヒートシンク、RF シールドなど、電気伝導性または熱伝導性が求められる場合に指定されます。真鍮(C260、C2680)は、装飾用途や被削性を重視する場合に選ばれます。どちらも鋼やアルミニウムに比べて大幅に高価で、反射率が高いためレーザー加工条件の調整が必要です。
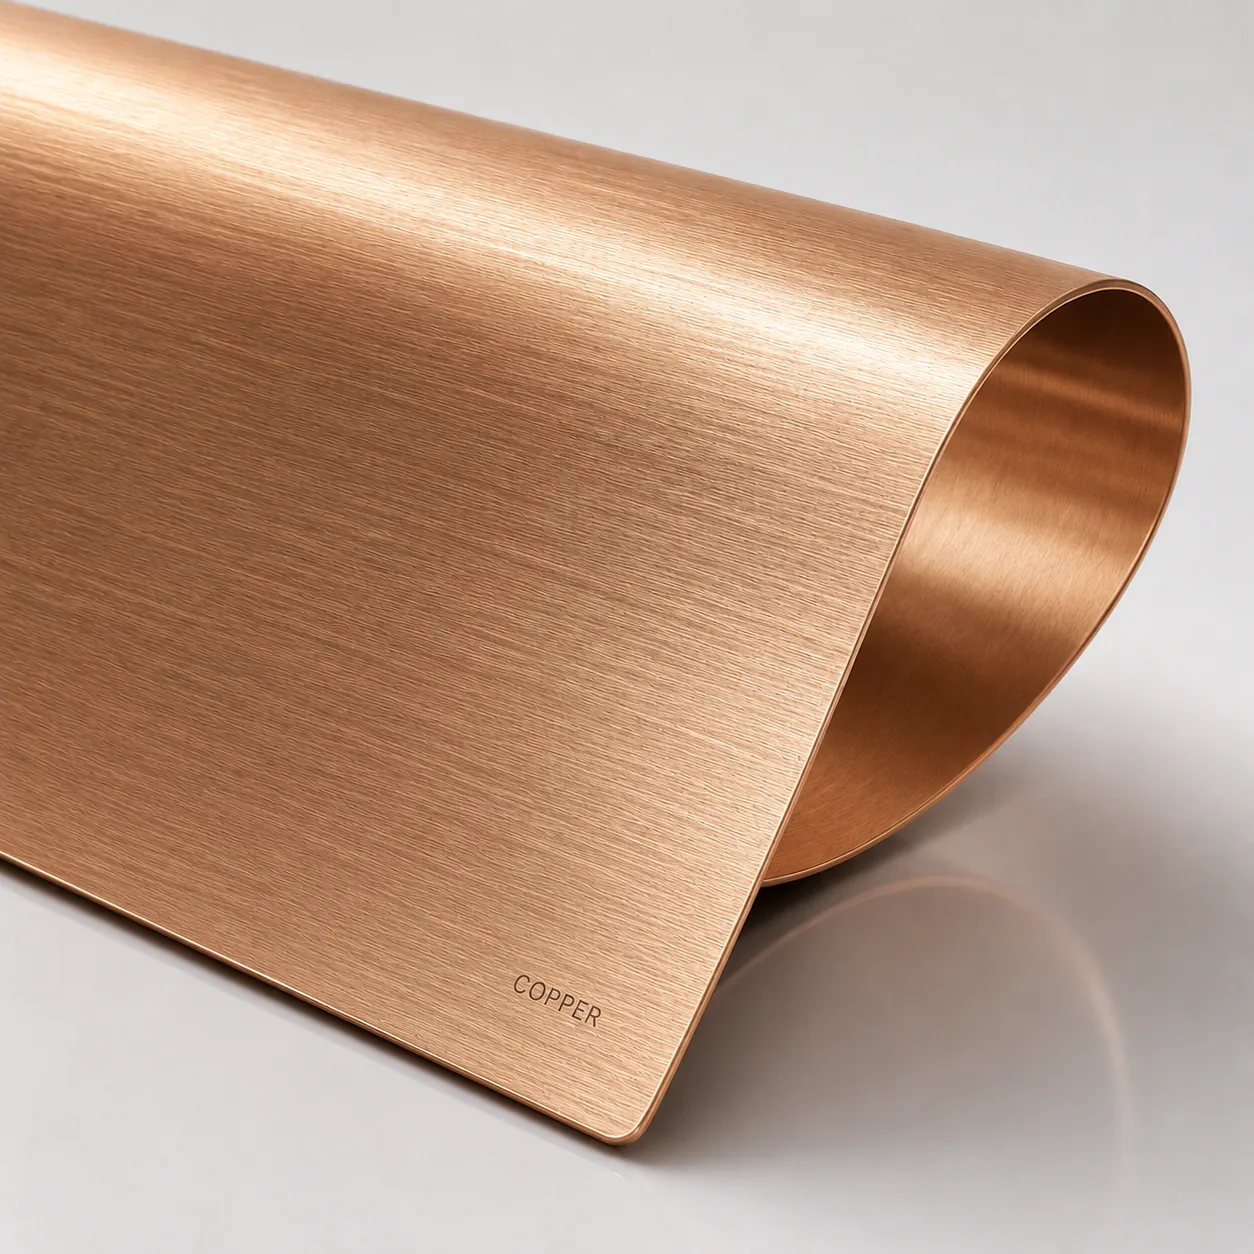
- 銅 C110: 導電率 101% IACS、引張強さ 220 MPa、優れた成形性
- 真鍮 C260: 70/30 カートリッジ真鍮、引張強さ 325 MPa、良好なスプリングバック特性
- レーザー切断: 1064 nm での反射率が高いため、最小 4 kW 以上の高出力ファイバーレーザーが必要です
- 表面仕上げ: 銅は自然に緑青(パティーナ)を生じます。クリアラッカーやすずめっきで色を保持できます
- コスト: 軟鋼の 4–8 倍です。銅の価格はコモディティ市況に左右され、変動が大きくなります
材料比較表
主要な加工および性能指標で最も一般的に指定される合金を比較した表です。
| 特性 | CR鋼(A36) | SS 304 | SS 316 | AL 5052-H32 | AL 6061-T6 | 銅C110 |
|---|---|---|---|---|---|---|
| 密度(g/cm³) | 7.85 | 7.93 | 7.93 | 2.68 | 2.70 | 8.96 |
| 降伏強度(MPa) | 220–280 | 205–310 | 205–310 | 193 | 276 | 70–210 |
| 最小曲げ半径 | 0.5T | 0.5T–1T | 0.5T–1T | 1T | 2T–4T | 0.25T |
| レーザー切断速度 | 1.0x | 0.7x | 0.6x | 1.3x | 1.2x | 0.5x |
| 耐食性 | 低 | 高 | 非常に高い | 高 | 中程度 | 中程度 |
| 溶接性 | 優秀 | 優秀 | 優秀 | 良好 | 可 | 良好 |
| アルマイト処理の適性 | 不可 | 不可 | 不可 | 可 | 可 | 不可 |
| 相対コスト | 1.0x | 2.5–3.5x | 3–4x | 1.5–2x | 2–2.5x | 4–8x |
成形性と最小曲げ半径
曲げ半径は材料選択の決め手になることが多いです。
| 材料 | 合金/テンパ | 0.5–1.0 mm | 1.0–2.0 mm | 2.0–3.2 mm | 3.2–6.0 mm |
|---|---|---|---|---|---|
| 軟鋼 | CRS / A36 | 0.5T | 0.75T | 1T | 1.5T |
| ステンレス304 | アニール | 0.5T | 0.75T | 1T | 1.5T |
| ステンレス304 | ハーフハード | 2T | 2.5T | 3T | 4T |
| アルミニウム | 5052-H32 | 1T | 1T | 1.5T | 2T |
| アルミニウム | 6061-T6 | 1.5T | 2T | 2.5T | 3T |
| アルミニウム | 5052-O | 0.25T | 0.5T | 0.5T | 1T |
| 真鍮 | C2680ソフト | 0.5T | 0.75T | 1T | 1.5T |
| 銅 | C110アニール | 0.25T | 0.5T | 0.5T | 1T |
| チタン | CPグレード2 | 1.5T | 2T | 2.5T | 3T |
フラットパターン展開では、K-ファクターが曲げ時の中立軸をシフトします。軟鋼の90度曲げで一般的に引用される初期値は0.44です。
See also 材料ライブラリ, 表面処理, 見積もり依頼.
See also 304 と 316 ステンレスの選び方.
よくある質問
共同執筆
プロジェクトを始める準備はできましたか?
24時間以内にDFMフィードバックと見積もりをご提供します。最小注文数量なし。