目次
DFMとは何か、板金加工でなぜ重要なのか
設計・製造性(DFM:Design for Manufacturing)とは、利用可能な製造工程で確実に、再現性よく、コスト効率よく生産できるように部品を設計する実務です。板金加工では、すべての形状 — 穴、曲げ、スロット、エッジ — が幾何学的な限界を持つ物理的な工具(パンチ、ダイ、レーザー切縫幅、プレスブレーキのパンチとVダイ)と相互作用するため、DFMは特に重要です。CAD上では完璧に見える設計でも、DFMルールを無視すると成形が不可能になったり、過剰なスクラップを生んだり、高価な二次加工が必要になったりします。当社工場では毎月数百の顧客設計をレビューしています。最も多いDFMの問題 — 曲げに近すぎる穴、Vダイに対して短すぎるフランジ、公差を保持できない薄すぎるタブ — は、DFM修正依頼全体のおよそ40%を占めます。これらの問題をCAD上で見積もり前に修正するのは無料ですが、現場で発見するとスクラップ、手直し、スケジュール遅延というコストが発生します。
DFMレビューがコストを節約する理由
WERIXでは、すべてのプロジェクトが見積もり前にDFMレビューを受けます。形状の問題を指摘し、コストダウンの代替案を提案し、公差の実現可能性を確認します。この工程は通常、見積もりプロセスに1–2時間を追加しますが、パーツ単価で10–30%を節約し、生産中の数週間にわたる手直しをなくすことができます。CADファイルをアップロードすると、24時間以内にDFMレポートを受け取れます。
最小穴径に関するルール
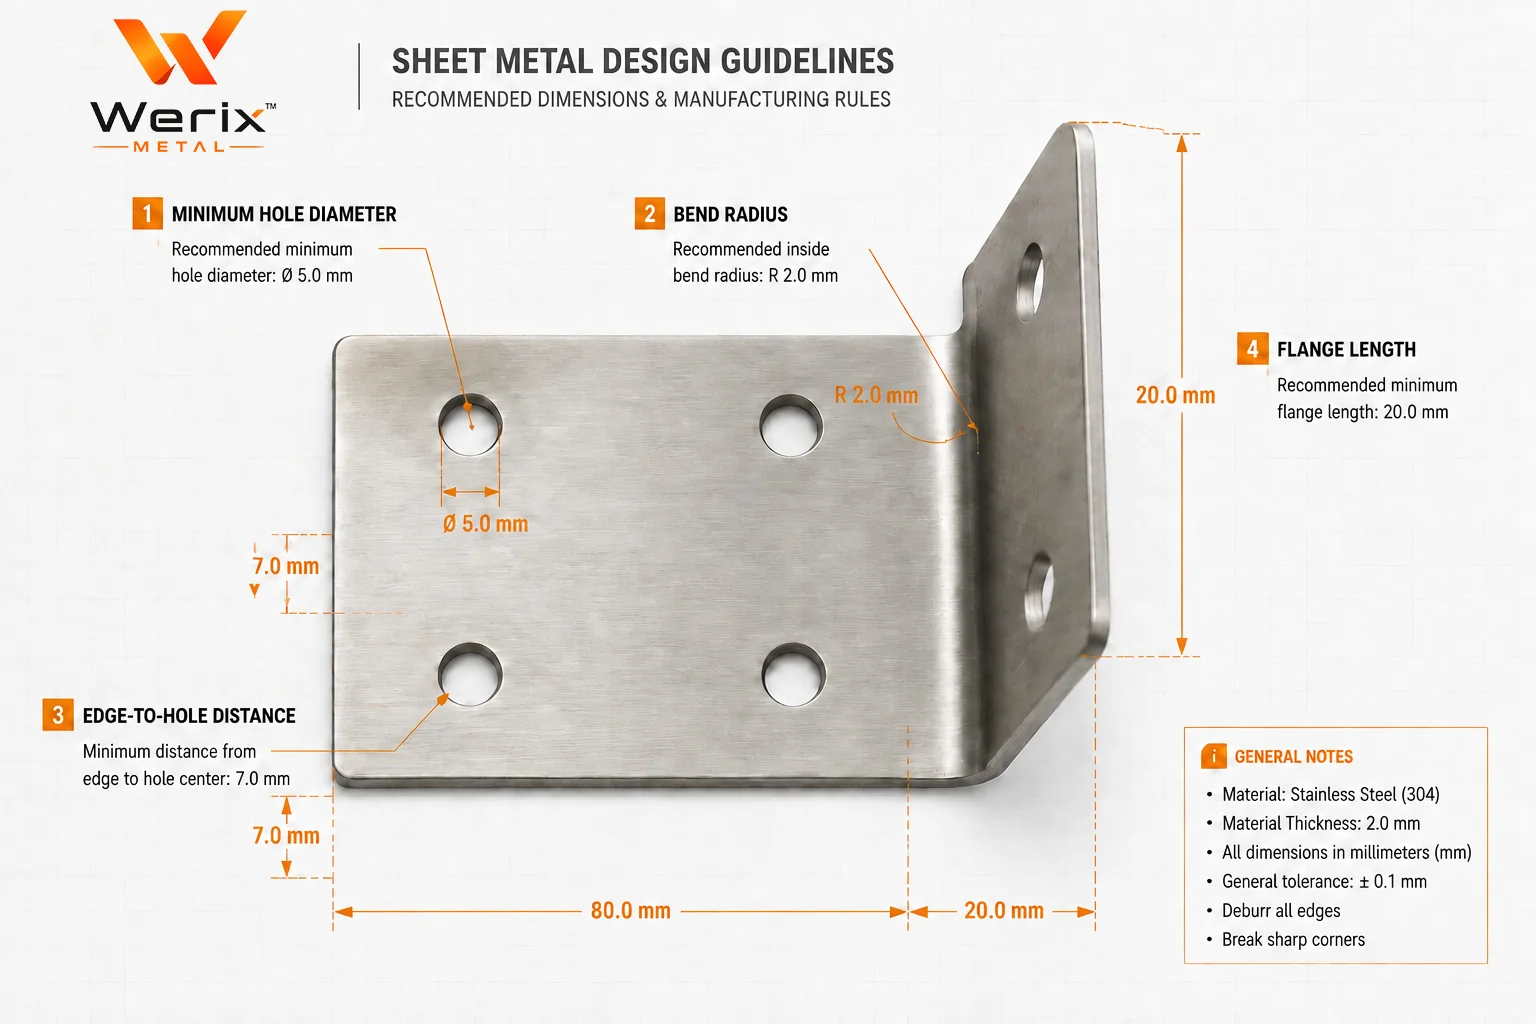
板金の穴径は、切断工程と板厚によって制約されます。レーザー切断の穴では、実用的な最小径は板厚の1倍(1T)です。これを下回ると穴の品質が低下し、熱影響部が拡大し、穴が真円にならない可能性があります。パンチング穴では、パンチの破損を防ぐため、最小パンチ径は軟鋼で通常1T、ステンレス鋼とアルミニウムで1.5Tです。ごく小さな穴(1 mm未満)は、材料にかかわらず常にレーザー切断とすべきです。
- 穴径はレーザー切断では板厚の1倍以上、パンチングでは1–1.5倍以上を確保する
- タップ穴の場合、下穴はタップに十分な材料を残す必要がある:M3タップは1.5 mm以上の材料に2.5 mmの下穴が必要
- 穴と穴の間隔:材料の歪みを防ぐため、隣接する穴の間に最低2Tを確保する
- 皿穴は、皿もみ深さの1.5倍以上の板厚が必要
- 長穴(スロット):最小幅1T、最小コーナー半径0.5Tを確保する
| 材料 | レーザー最小 | パンチ最小 | 推奨最小 |
|---|---|---|---|
| 冷間圧延鋼(0.5–3.0 mm) | 0.5 mmまたは1T(いずれか大きい方) | 1T | 構造用途は1T、絶対最小は0.8 mm |
| 304ステンレス(0.5–3.0 mm) | 0.5 mmまたは1T | 1.5T | 1.5T — ステンレスはパンチ穴周辺で加工硬化する |
| AL 5052-H32(0.5–3.0 mm) | 0.5 mmまたは1T | 1.5T | 1.5T — パンチが小さいとアルミニウムは裂ける |
| AL 6061-T6(0.5–3.0 mm) | 0.5 mmまたは1T | 2T | 2T — T6調質はせん断面で脆い |
曲げ半径のルール
内側の曲げ半径は、成形板金部品にとって最も重要なDFMパラメータです。半径が小さすぎると外面に割れが生じ、大きすぎるとスペースを無駄にし、アセンブリに収まらないことがあります。最小曲げ半径は材料の種類、調質、圧延方向、板厚によって決まります。目安として、内側の曲げ半径は標準調質のほとんどの材料で板厚の1倍(1T)以上とすべきです。硬質調質の材料(6061-T6、304フルハード)には最小2T–4Tが必要です。
| 材料 | 標準調質の最小半径 | 硬質調質の最小半径 | 備考 |
|---|---|---|---|
| 冷間圧延鋼(SPCC) | 0.5T | 1T | 最も融通の利く材料 — 0.5Tでも割れはほとんど生じない |
| 304ステンレス(焼なまし) | 0.5T | 2T–4T | 急速に加工硬化する。1/2硬質の304は2T、フルハードは4Tが必要 |
| 316ステンレス(焼なまし) | 0.5T | 1T–2T | 同じ調質では304よりやや延性が高い |
| AL 5052-H32 | 1T | 1.5T | 成形性良好 — 曲げ部品の既定のアルミニウム |
| AL 6061-T6 | 2T–4T | 4T+ | T6では成形性が非常に限定的 — 成形前の焼なましを検討 |
| 銅 C110 | 0.5T | 1T | 延性が非常に高い — 容易に曲がるが工具による表面の跡が付く |
圧延方向が重要
板金には圧延機に由来する圧延方向(グレイン方向)があります。圧延方向に対して直角に曲げる(圧延方向を横切る)と、より小さな最小半径 — 通常、圧延方向に平行に曲げる場合の1Tに対して0.5T — が可能です。部品に異なる向きの曲げが複数ある場合は、割れを避けるため、図面に「圧延方向:主要な曲げに対して直角」と指定してください。
エッジと穴の距離のルール
シートのエッジに近すぎる穴は、成形時に歪んだり、使用中に脆くなったりします。穴の縁から最も近いシートのエッジまでの最小距離は、穴径と板厚によって決まります。レーザー切断部品(成形なし)では、最小値は1Tまたは0.5 mmのいずれか大きい方です。パンチング部品では、パンチがエッジを外側に押し出したり、穴とエッジの間のウェブに割れを生じさせたりするのを防ぐため、パンチとエッジの最小距離は1.5Tです。曲げ付近の穴についてはルールがより厳しく、成形時の穴の変形を防ぐため、穴の縁から曲げ線までの最小距離は少なくとも3T+曲げ半径とすべきです。
| 形状 | 最小距離 | 理由 |
|---|---|---|
| 穴からシートエッジまで(レーザー) | 1Tまたは0.5 mm | 熱影響部によるエッジの反りを防ぐ |
| 穴からシートエッジまで(パンチ) | 1.5T | エッジでのパンチの突き抜けを防ぐ |
| 穴から曲げ線まで | 3T+曲げ半径 | 成形時の穴の楕円化を防ぐ |
| スロットから曲げ線まで | 4T+曲げ半径 | スロットは丸穴より歪みやすい |
| 穴から穴まで(同一平面) | 2T | 穴間のウェブの潰れを防ぐ |
| 穴からコーナーまで(レーザー) | 1Tまたは0.5 mm | 熱影響部の重なりによるコーナーの焼き抜けを防ぐ |
タブとスロットの設計ルール
タブ&スロット接合は板金で最も効果的なDFM手法の一つです。組立時に部品を自己位置決めし、治具や固定具を不要にし、非構造的な接続ではスポット溶接やファスナーを置き換えられます。ただし、設計が不適切なタブとスロットは組立トラブルの一般的な原因になります。タブ幅は十分な剛性を得るために板厚の2倍以上とすべきで、スロット幅はタブ幅+0.1 mm(レーザー切断部品)または+0.2 mm(パンチング部品)とし、過度なガタなく容易に挿入できるようにします。
- タブ幅:最小2T(板厚の2倍)— これより薄いタブは組立時に曲がり、自己位置決めができない
- スロット幅:タブ幅+0.1 mm(レーザー)または+0.2 mm(パンチ)— 容易に挿入できるクリアランスを確保しつつ、位置決めできるだけの密着性を保つ
- タブ長さ:最小3T — これより短いタブは十分なせん断抵抗を発揮しない
- タブの挿入側エッジに面取りまたは半径(0.5 mm)を付け、挿入を案内しバリの引っ掛かりを防ぐ
- 荷重を受けるタブ接合では、せん断荷重を均等に分散するため1接合あたり3–4個のタブを使用する
- スロット深さ:タブ長さ以上を確保する — 浅すぎるスロットではタブが表面から突出する
曲げ方向の統一と最適化
プレスブレーキ曲げでは、部品をVダイ上に位置決めし、パンチが材料をV字に押し込んで曲げを作ります。反対方向に曲げるために部品を裏返すたびに、オペレーターは部品を再配置して基準を取り直す必要があり、裏返し1回につき1–3分を要します。すべての曲げを同じ方向(すべて上向き、またはすべて下向き)で設計した部品は1回のセットアップで成形でき、複数のセットアップを要する部品に比べてサイクルタイムを30–50%短縮できます。
実務のヒント:曲げ順序を伝える
図面で曲げ順序を指定しない場合、プレスブレーキのオペレーターが独自に順序を選びます。それがあなたの部品にとって最適な順序とは限りません。図面に推奨の曲げ順序を記載すると、セットアップ時間が短縮され、曲げ公差の累積による寸法誤差を防げます。
反対方向の曲げが避けられない場合は、部品の裏返しが1回で済むようにまとめるよう努めてください。たとえば、6か所の曲げ(上向き4か所、下向き2か所)がある部品では、下向きの2か所を隣接させることで、曲げごとに交互に裏返すのではなく、2つのグループ間で1回だけ裏返せばよくなります。
材料板厚に関する考慮事項
板厚はすべてのDFMパラメータに連鎖的に影響します。最小穴径、最小曲げ半径、最小フランジ長、最小タブ幅はすべて板厚(T)の倍数で表されます。構造的な根拠なく「念のため」厚いゲージを指定すると、あらゆる寸法でコストが増加します。レーザーの切断速度は低下し(板厚が0.5 mm増えるごとに約30–50%の速度低下)、プレスブレーキはより大きな加圧力を必要とし、最小の形状サイズはすべて比例して大きくなります。
| パラメータ | 0.8 mm材 | 1.5 mm材 | 3.0 mm材 |
|---|---|---|---|
| 最小レーザー切断穴 | 0.8 mm | 1.5 mm | 3.0 mm |
| 最小曲げ半径 | 0.4–0.8 mm | 0.75–1.5 mm | 1.5–3.0 mm |
| 最小フランジ長 | 3.2 mm | 6.0 mm | 12.0 mm |
| レーザー切断速度(軟鋼) | 25–30 m/min | 12–18 m/min | 4–8 m/min |
| 曲げ加圧力(1メートルあたり) | 15–25トン | 35–50トン | 80–120トン |
| 材料コスト(冷間圧延鋼、1 m²あたり) | $6–$10 | $12–$18 | $24–$36 |
板厚を過剰に指定しない
当社のDFMレビューでは、1.5 mmで構造要件を満たすのに2.0 mmが指定された部品にしばしば遭遇します。コスト差は材料だけにとどまりません。レーザー切断の低速化(30–40%の速度低下)、曲げ加圧力の増加、最小形状の拡大、輸送重量の増加にも及びます。ゲージを確定する前に簡単なFEA確認を行うことで、パーツ単価を15–25%節約できます。
表面仕上げが公差に与える影響
表面仕上げは部品に厚みを加え、嵌合と公差に影響します。パウダーコーティングは1面あたり60–120 µm(0.06–0.12 mm)を追加し、アルマイト処理はタイプIIで1面あたり5–25 µm、ハードアルマイトで25–100 µmを追加します。めっき(亜鉛、ニッケル)は1面あたり5–15 µmを追加します。これらの厚みは穴径、スロット幅、タブ/スロットのクリアランスに影響するため、最終検査時ではなく設計段階で考慮しなければなりません。
| 仕上げ | 追加される厚み(1面あたり) | 公差への影響 | DFM上の考慮 |
|---|---|---|---|
| パウダーコーティング | 60–120 µm | 穴径が0.12–0.24 mm縮小 | 塗装前に穴を0.15–0.25 mm大きくする |
| アルマイト処理(タイプII) | 5–25 µm | 穴径が0.01–0.05 mm縮小 | 厳しい公差の嵌合では膜厚の積み上がりを考慮する |
| ハードアルマイト(タイプIII) | 25–100 µm | 穴径が0.05–0.20 mm縮小 | 重要な嵌合部はマスキングするか、アルマイト後に機械加工する |
| 亜鉛めっき | 5–15 µm | 穴が0.01–0.03 mm縮小 | 影響は軽微 — 補正が必要になることはほとんどない |
| ニッケルめっき | 5–25 µm | 穴が0.01–0.05 mm縮小 | 圧入穴では考慮する |
| ブラシ加工/研磨 | 5–20 µmを除去 | 寸法がわずかに減少 | 重要な形状を測定する前に適用する |
よくあるDFMのミスとその修正方法
数千の顧客設計をレビューしてきた結果、業界を問わず同じDFMのミスが繰り返し見られます。以下は最も一般的な5つの問題と、コストを削減し生産トラブルを防ぐ実践的な修正策です。これらのミスはいずれもCAD上での修正は無料ですが、現場で発見すると高くつきます。
See also CNCプレスブレーキ曲げ加工.
- ミス1:穴が曲げに近すぎる(3T未満)。修正:穴を曲げ線から最低3T+R離すか、曲げ後の二次加工で穴を追加する
- ミス2:フランジが4T+Rより短い。修正:フランジ長を最低4T+曲げ半径まで増やすか、別のVダイを使用する(セットアップコストが増加)
- ミス3:すべての寸法に厳しい公差(±0.05 mm)。修正:一般公差を±0.2 mmに緩め、厳しい公差は嵌合インターフェースのみに限定する
- ミス4:曲げ半径が不統一(同一部品にR1、R2、R3)。修正:すべての曲げを同じ半径に統一し、1回のダイセットアップで対応する
- ミス5:厳しい公差の穴に仕上げの補正がない。修正:塗装前に穴を仕上げ厚みの2倍大きくする(例:パウダーコーティングで+0.2 mm)
DFMレビューは無料
WERIXでは、DFMレビューはすべての見積もりに含まれています。費用も義務もありません。STEPまたはDXFファイルをアップロードすると、当社のエンジニアリングチームが設計の製造性を検討し、潜在的な問題を指摘し、コスト削減の代替案を提案します。ほとんどのDFMレポートは、見積もりとともに24時間以内に返却されます。
よくある質問
共同執筆
このテーマの製作部品
プロジェクトを始める準備はできましたか?
24時間以内にDFMフィードバックと見積もりをご提供します。最小注文数量なし。