
Seuil de rentabilité : un calcul, pas un tarif
Un calcul que vous pouvez appliquer à votre propre pièce, dont les entrées sont énoncées. Il couvre aussi les trois cas où l'arithmétique dit oui alors que la réponse doit rester non.
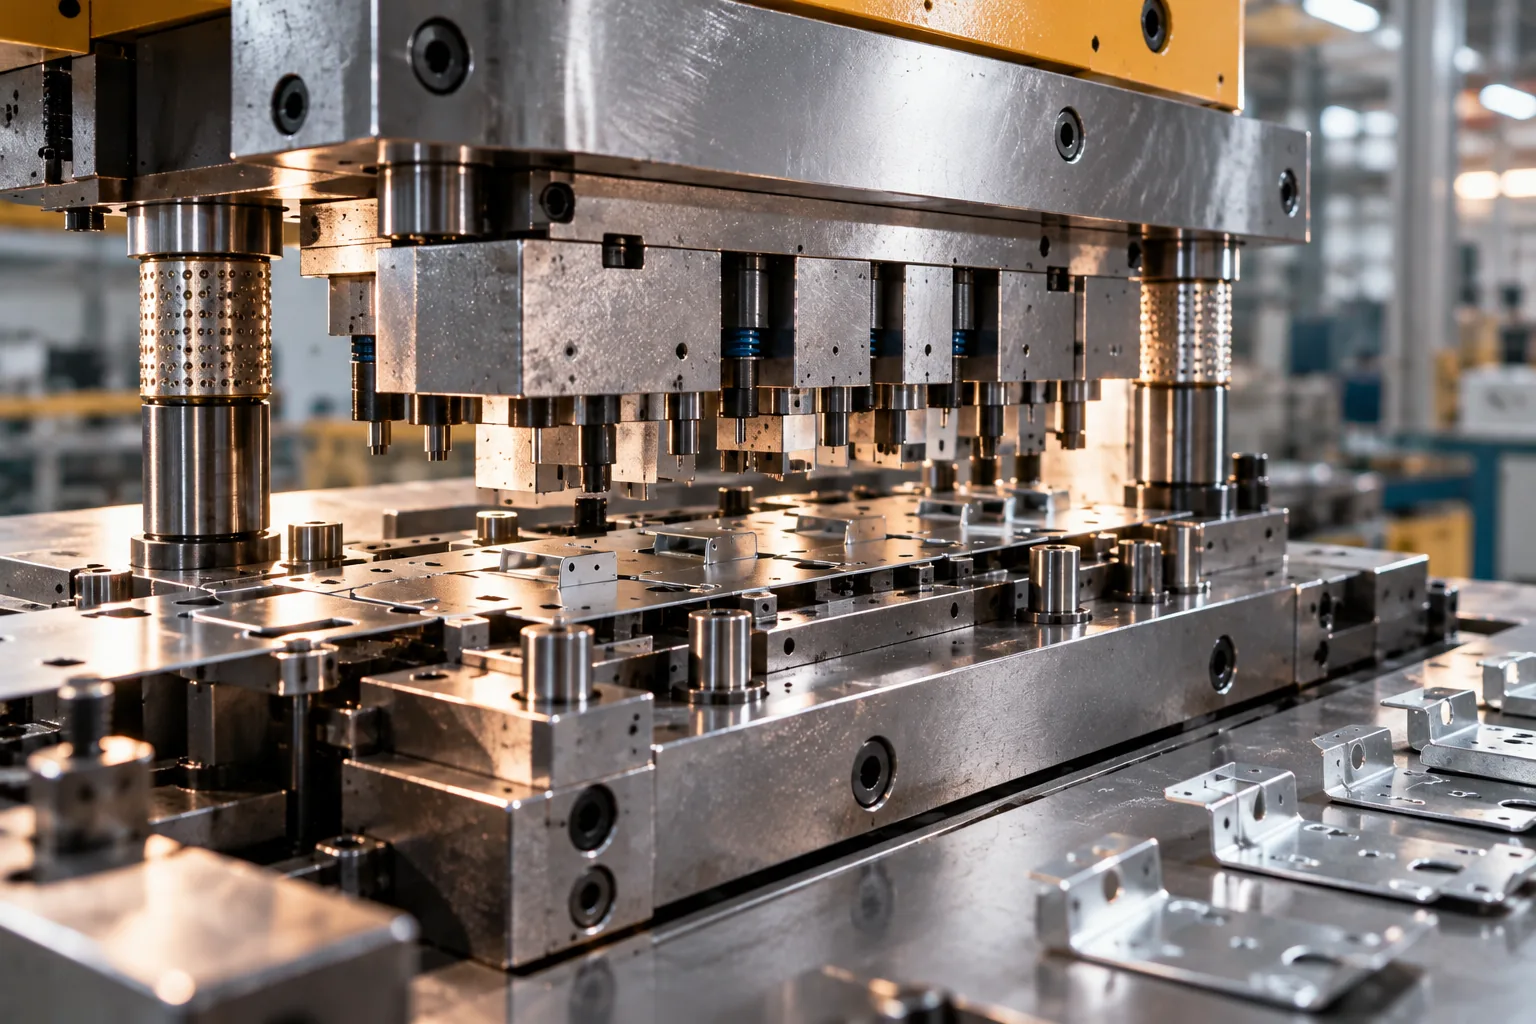
Le volume de seuil de rentabilité est le coût d'outillage divisé par l'économie par pièce de l'estampage par rapport à la découpe laser et au pliage. Ce n'est pas un nombre de pièces fixe : une équerre à nombreux perçages et formes enregistre une économie par pièce bien plus grande qu'une simple plaque, et s'amortit donc bien plus tôt. En dessous du seuil, l'estampage est la voie coûteuse.
Le calcul
Soit D le coût d'outillage non récurrent et S l'économie par pièce de la voie estampage par rapport à la découpe laser et au pliage. Le seuil de rentabilité se situe à D ÷ S pièces. En dessous de ce volume, l'outillage ne s'est pas remboursé ; au-dessus, chaque pièce supplémentaire coûte moins cher que ne l'aurait fait la voie laser.
La difficulté n'est pas la division, c'est l'estimation de S. Sur la voie laser, chaque pièce supporte une part de programmation, de temps de découpe, de manutention entre les opérations et souvent un ébavurage manuel. Sur la voie estampée, une seule course livre une pièce finie, l'ébavurage étant reporté sur un tonneau de lot. L'économie par pièce est la différence entre les deux, et elle croît avec le nombre de caractéristiques, pas avec la taille de la pièce.
Lisez le tableau ci-dessous comme un rapport et non comme une somme d'argent. Une pièce à nombreux perçages poinçonnés et à plusieurs formes façonnées s'amortit pour une fraction du volume nécessaire à une simple plaque : le seuil de rentabilité est décidé par la densité de caractéristiques, pas par la taille de la pièce ni par le budget annuel.
- Faible (plaque simple, peu de caractéristiques)
- 50,000 · 100,000 · 200,000
- Moyenne (plusieurs trous, une ou deux formes)
- 25,000 · 50,000 · 100,000
- Élevée (nombreux trous, plusieurs formes façonnées)
- 12,500 · 25,000 · 50,000
Ce que le calcul laisse de côté
Le temps de cycle pose une seconde contrainte. Un outil à suivre tourne à la cadence d'une presse, si bien qu'au-dessus du seuil de rentabilité c'est la capacité de l'outil qui devient la limite, et non le coût. Là où la demande dépasse la capacité de l'outil, le volume excédentaire part quand même ailleurs — ce qui est une question de planning, à prévoir plutôt qu'à découvrir.
L'utilisation de la matière diffère aussi entre les voies. Une mise en bande et une imbrication consomment des fractions différentes d'une tôle pour une même pièce, et sur une pièce au contour ingrat, l'outil peut être le moins économe en matière tout en étant moins cher en main-d'œuvre.
Trois cas où la réponse est non
- La conception n'est pas figée. Chaque révision après la découpe de l'outil est une modification d'outil, et la mise en bande ne peut pas être révisée de manière économique, voire pas du tout.
- Le volume est réel mais de courte durée. Un programme qui se termine dans deux ans peut ne jamais atteindre le seuil de rentabilité, quelle que soit la bonne mine de l'arithmétique sur un chiffre annuel.
- La pièce varie selon la configuration client. À moins que les caractéristiques communes puissent tenir dans un outil commun et que les différences soient traitées par une opération secondaire, outiller la variante revient à outiller une cible mouvante.
Le calcul sur votre pièce
Il nous faut le plan, un volume annuel, la durée de vie attendue du programme et une indication sur le caractère définitif de la conception. À partir de là, nous chiffrons les deux voies de la même manière, ainsi que le volume d'amortissement. Lorsque la réponse est limite, cela vaut la peine de le dire clairement plutôt que de régler les chiffres pour arriver à une décision — un outil qui ne s'amortit jamais est pire qu'une pièce laser qui coûte un peu plus par pièce.
Questions fréquentes
Combien de pièces justifient un outil d'estampage ?
C'est le coût d'outillage divisé par l'économie par pièce, il n'y a donc pas de nombre universel. Une équerre à nombreuses caractéristiques peut s'amortir dans les dizaines de milliers ; une simple plaque peut ne jamais s'amortir. Le levier est la densité de caractéristiques, pas la taille de la pièce.
Un outil réduit-il toujours le prix de la pièce ?
Non. Il réduit le prix par pièce à volume, parce qu'une seule course remplace la découpe, la manutention et souvent un ébavurage manuel. En dessous du seuil de rentabilité, l'outillage rend la pièce plus chère, et c'est le cas courant pour les programmes à faible volume ou à durée de vie courte.
Que se passe-t-il si la conception change après l'outillage ?
Certaines modifications sont abordables — ajouter une station, ajuster une forme, réviser un découpage. Les modifications qui déplacent la mise en bande ne le sont généralement pas, parce qu'elles sont intégrées aux blocs d'outil et à l'avance. Figer la conception avant l'outillage est la protection la plus efficace pour l'investissement.
Les deux voies peuvent-elles servir à la même pièce ?
Oui, et c'est souvent la bonne réponse. Prototype et début de production sur la voie laser, puis un outil une fois la conception figée et le volume établi. Ce qui compte, c'est que le développé soit identique entre les deux pour que les pièces soient interchangeables.
La capacité de l'outil limite-t-elle le volume ?
Elle le peut au-dessus du seuil de rentabilité, en particulier sur une presse unique. Là où la demande dépasse la cadence de l'outil, l'excédent doit être produit autrement, ou un second outil est nécessaire. Cela vaut la peine d'être modélisé en même temps que le coût, surtout sur une pièce à demande saisonnière ou pilotée par campagne.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.