
Concevoir pour l'emboutissage
Tout, dans un emboutissage, se décide avant qu'une presse tourne. C'est ce qui fait de la conception d'une pièce emboutie une discipline à part dans la tôlerie : l'implantation de bande est la conception, et le plan n'est que la description de ce qui sort au bout.
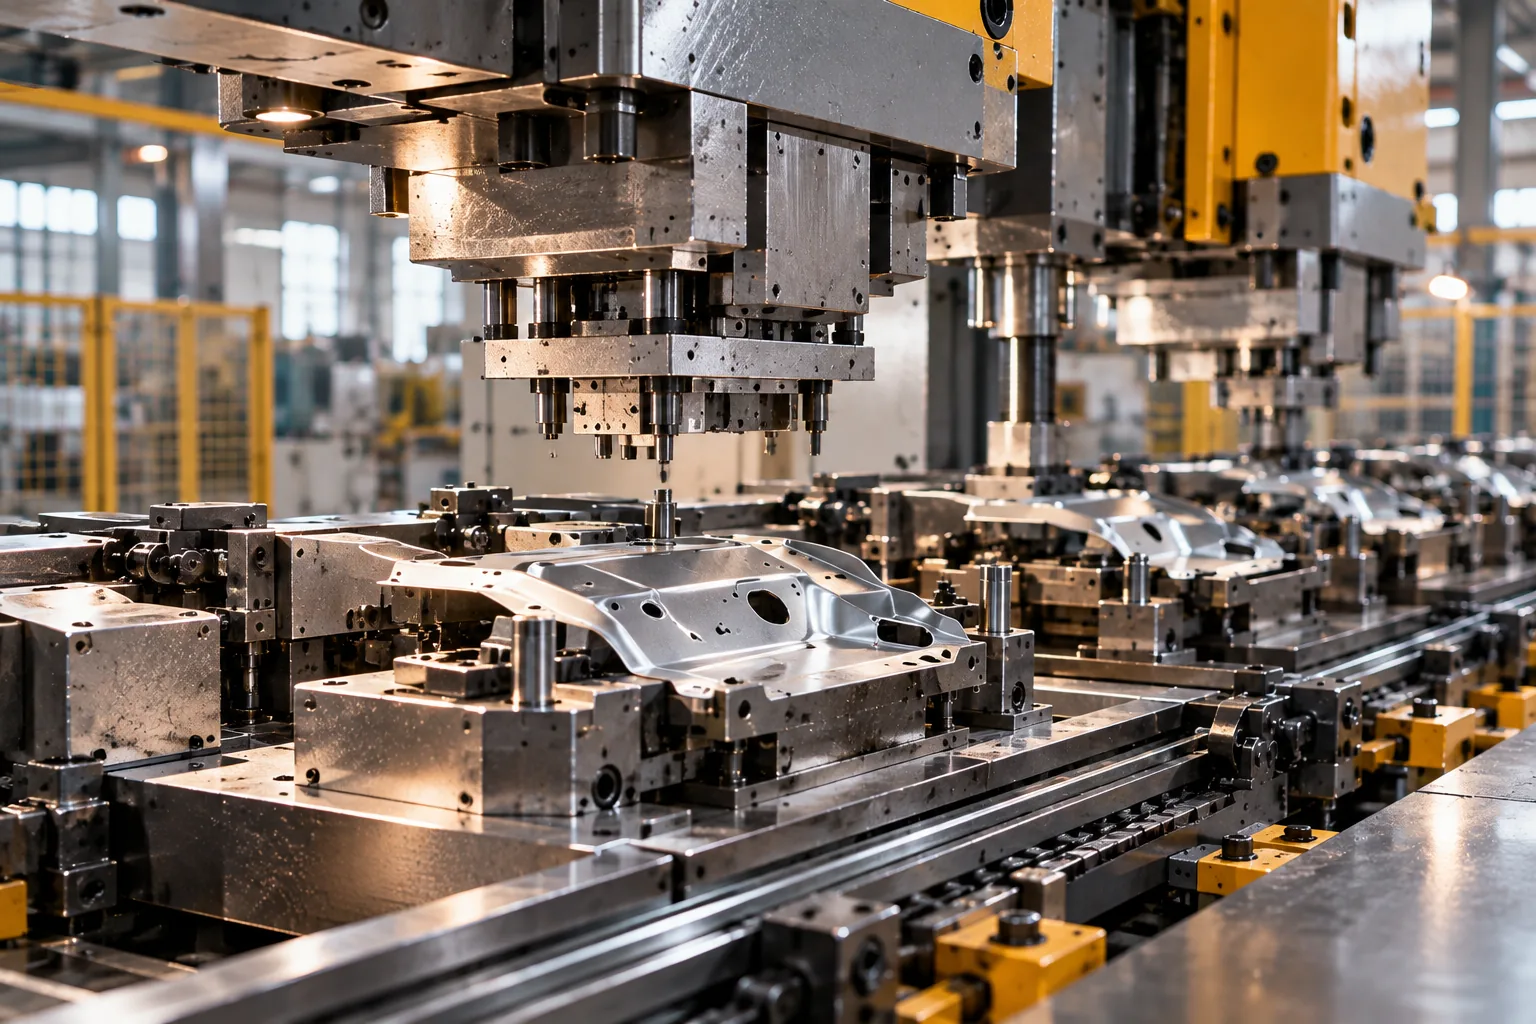
Concevoir une pièce emboutie, c'est concevoir la bande. Largeur de matière et pas d'avance, ponts de matière et trous pilotes, dimension minimale de perçage et dégagement de pliage sont tous fixés à la taille de l'outil : ils doivent donc être justes sur le plan. Une fonction ajoutée après coup coûte une retouche d'outil.
La bande est la conception
Un outil progressif consomme de la bobine à largeur fixe et à pas fixe. La pièce doit être portée d'un poste à l'autre par des ponts de matière, positionnée par des trous pilotes qui s'engagent avant les postes de formage, et libérée seulement au poste de découpe final. Chacun de ces choix est une décision de géométrie qui a aussi un coût matière.
Largeur de bande et pas d'avance déterminent ensemble la matière que consomme chaque pièce, quelle que soit sa surface. Une implantation qui gaspille 20 mm sur la largeur de bande les gaspille à chaque course, pendant toute la vie de l'outil : la revue de l'implantation de bande est donc le point de contrôle d'ingénierie le plus utile d'un programme d'emboutissage.
Les règles qui en découlent
| Caractéristique | Règle | Pourquoi |
|---|---|---|
| Dimension de perçage minimale | En général au moins ~0.8 × épaisseur, et jamais sous la limite de l'outillage | Un petit poinçon casse ou fléchit sans montage guidé |
| Distance trou-bord | Au moins 1 × épaisseur, davantage près d'un pli | Moins, et le poinçon déchire ou le bord se déforme |
| Dégagement de pliage | Entaille ou lumière à l'extrémité d'une ligne de pliage | Sans lui, la matière se déchire en entrant dans le pli |
| Rayon d'angle sur la découpe | Pas moins de l'épaisseur de la matière | Les angles vifs usent l'outil et raccourcissent sa vie |
| Sens de bavure | À décider et à indiquer | La bavure est côté matrice ; elle joue sur l'ajustement et la sécurité |
| Formes embouties près du bord de découpe | À tenir à l'écart du poste de découpe | Découper après formage perturbe la forme |
| Fonctions qui peuvent attendre | À renvoyer à un poste plus tardif | Moins cher à ajouter à un poste qu'à reprendre un poste antérieur |
Règles de conception pour les pièces embouties
Là où une pièce emboutie exige encore des opérations secondaires
Tout n'a pas sa place dans l'outil. Le taraudage, le fraisurage, le sertissage d'insert et tout ce qui demande un troisième axe sont en général des opérations secondaires, car les intégrer à un outil coûte bien plus cher que de les faire après, au volume concerné. Décider quelles fonctions vont dans l'outil et lesquelles viennent après est un exercice de coût, pas de pureté.
Le tonneau et l'ébavurage sont les deux autres étapes de suite courantes. Un bord embouti est un bord cisaillé, et son état dépend du jeu poinçon-matrice : trop de jeu donne un bord déchiqueté avec une forte bavure, trop peu accélère l'usure. Là où le bord est fonctionnel — un ajustement glissant, une face d'étanchéité, un filetage — son état doit figurer sur le plan.
Ce qu'il faut envoyer avec une pièce emboutie pour le chiffrage
- Le plan de la pièce, plus le volume annuel et la durée de vie attendue du programme — les deux pilotent la décision d'outillage.
- Si le côté bavure compte, et dans quel sens il doit être orienté dans l'assemblage.
- L'état de bord là où il est fonctionnel, plutôt qu'une note générale d'ébavurage.
- Toute fonction qui doit être formée dans l'outil plutôt qu'obtenue en opération secondaire.
- L'exigence de contrôle : un rapport dimensionnel de premier article est la norme, un rapport dimensionnel suivi est chiffré à part.
Questions fréquentes
Quel est le trou minimal que vous pouvez poinçonner ?
Cela dépend de la matière et de l'épaisseur, et le plancher pratique se situe en général autour de 0,8 fois l'épaisseur avant que le poinçon ne devienne fragile. En dessous, mieux vaut percer le trou ou revoir la conception — mettre un poinçon fragile dans un outil à fort volume est un problème de maintenance que vous continuerez de payer.
Faut-il un dégagement de pliage sur une pièce emboutie ?
Sur tout pli qui va jusqu'au bord de la matière, oui. Sans entaille ni lumière, la matière se déchire en entrant dans le pli. Le dégagement coûte peu à intégrer au flan, et cher à ajouter à un outil après coup.
À partir de quand une pièce passe-t-elle de la découpe laser à l'emboutissage ?
Au volume où l'économie par pièce rembourse l'outillage. C'est un calcul, pas une règle empirique — une pièce à nombreux trous et formes embouties économise bien plus par pièce qu'une simple platine plate, et s'amortit donc plus vite. Envoyez-nous le plan et un volume annuel, nous ferons le calcul.
Pouvez-vous ajouter une fonction à un outil une fois taillé ?
Souvent, oui — un poste supplémentaire, une forme retouchée, une découpe revue. Ce qui n'est en général pas économique, c'est un changement qui déplace l'implantation de bande, car elle est intégrée aux blocs et à l'alimentation. C'est pourquoi l'implantation fait l'objet d'une validation formelle avant que l'outil soit taillé.
Comment l'état de bord est-il maîtrisé sur une pièce emboutie ?
Par le jeu poinçon-matrice, fixé à la fabrication de l'outil et entretenu sur sa durée de vie. Là où le bord est fonctionnel — une face d'étanchéité, un filetage, un ajustement glissant — précisez l'état de bord fini plutôt que de supposer qu'un bord cisaillé suffira.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.