
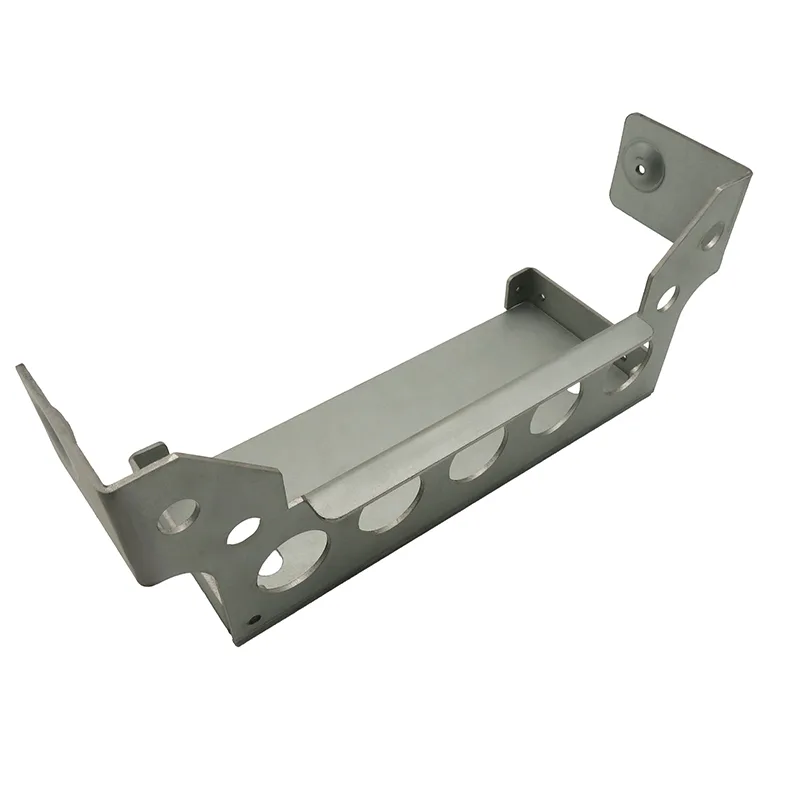
La pièce
| Élément | Détail |
|---|---|
| Application | Équerre de fixation structurelle dans un sous-ensemble véhicule |
| Matériau | Bande d’acier faiblement allié à haute résistance, 2,0 mm |
| Route prototype | Découpe laser fibre, pliage CNC, ébavurage manuel |
| Route série | Outillage progressif, 6 postes, presse 160 t |
| Postes de l’outillage | Débit, poinçonnage, formage, recalage, rognage, séparation |
| Opérations secondaires | Ébavurage au tambour, puis zingage nickel |
| Tolérance | ±0,15 mm sur les deux trous de localisation ; tolérance générale ailleurs |
Pourquoi le procédé a changé
La route prototype fonctionnait et les pièces étaient conformes — ce n’était jamais le problème. Le problème, c’est que chaque équerre embarquait un programme complet, un réglage et un ébavurage manuel, et en volume série ces coûts fixes dominaient le prix. Sur une pièce à deux formes et cinq trous poinçonnés, l’outillage s’amortit parce que chaque frappe livre une pièce finie, sans manutention entre les opérations.
Le calcul qui a tranché était simple : coût de l’outillage divisé par l’économie par pièce face à la route laser. Sur cette pièce, l’économie unitaire était assez forte pour que l’amortissement tienne largement dans la vie du programme.
La bande : des décisions irréversibles
La bande a été validée avant de couper le moindre acier d’outillage, car rien ne se change ensuite. Trois décisions ont été verrouillées à ce moment.
- Largeur de bande et pas d’avance — ensemble, elles fixent la bande consommée par pièce, quelle que soit sa surface.
- Stratégie de pont : comment la pièce reste attachée à la bande jusqu’au poste de séparation, et où la matière de chaque forme est prise.
- Position et taille des trous pilotes, pour que la bande soit localisée dès le premier poste et que l’erreur ne s’accumule pas le long de la progression.
- Dégagements de pliage et rayons de rognage, car tous deux gouvernent l’usure de l’outillage sur sa vie.
- La direction de bavure, fixée par le jeu poinçon-matrice, donc par la face contre laquelle la pièce est cisaillée.
- Sur un matériau à haute résistance, les postes de formage travaillent davantage que sur acier doux ; la bande devait porter la pièce sur plus de postes avant séparation et le tonnage par poste était plus élevé. C’est une décision de bande — se tromper eût signifié un outillage reconstruit, pas ajusté.
Éprouver l’outillage
La première pièce a été tirée sur l’outillage de série, pas sur un outillage mou, et mesurée contre chaque fonction cotée du plan. Deux des cinq positions de trous et un angle formé ont demandé un réglage au try-out ; le reste tenait largement — c’est à cela que sert le rapport.
Les trous de localisation ont été mesurés en motif, car c’est ainsi que la pièce sert. Dureté et épaisseur de dépôt ont été relevées sur l’échantillon traité. Bande, réglages du try-out et dimensions finales sont entrés dans la fiche d’outillage qui voyage avec lui.
Ce que nous ferions autrement
Faire le prototype sur la route laser, mais d’après le développé de l’outillage. Les pièces prototypes venaient d’un développé calculé pour le pliage, proche mais non identique à celui que produit la bande. Les aligner d’emblée aurait épargné un petit rapprochement dimensionnel à la première pièce.