
Coût de la découpe laser : ce qui le détermine
La découpe laser à fibre ressemble à un service simple — vous envoyez un DXF, vous recevez une pièce découpée — mais le prix dépend du temps que la machine passe sur votre imbrication. Une fois que l'on sait ce qui consomme ce temps, la plupart des leviers sont des décisions de conception que vous maîtrisez.
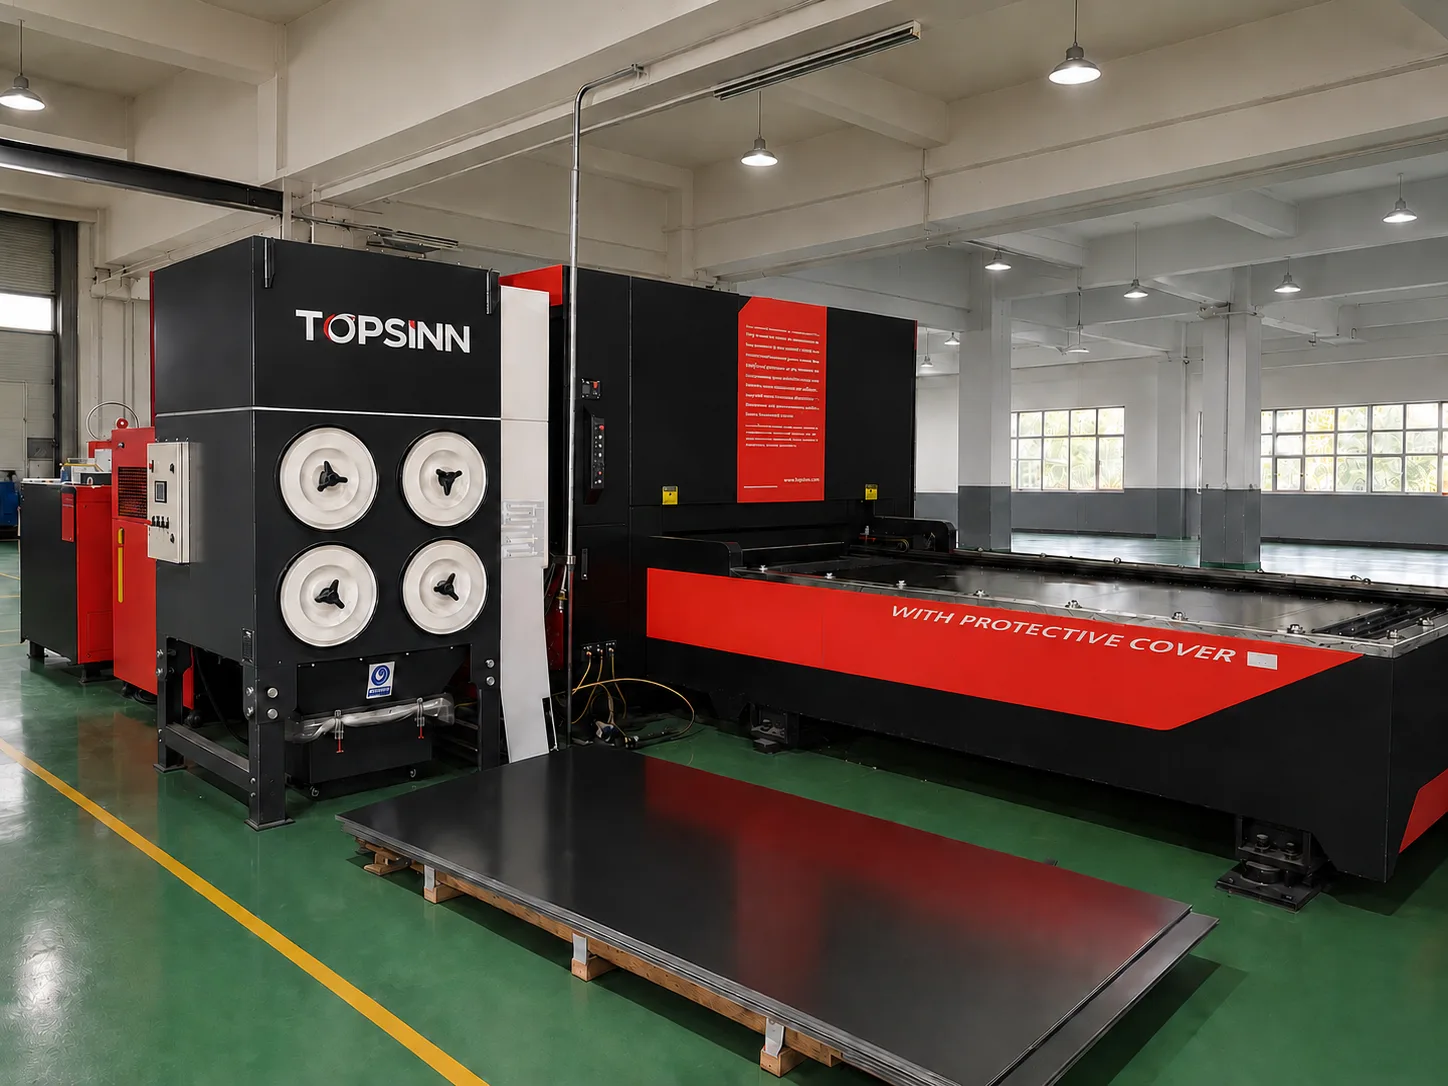
Le coût de la découpe laser dépend du temps de coupe, pas de la surface de la pièce. Ce temps vient de la longueur de coupe totale, de la matière et de l'épaisseur, du nombre de perçages et du taux d'imbrication, plus une part fixe de programmation et de réglage. La matière épaisse et les pièces percées de nombreux trous le font grimper le plus vite.
Le coût, c'est le temps machine, et le temps, c'est la longueur de coupe
Un laser se facture à l'heure qu'il occupe, et ces heures sont consommées par des kilomètres de contour, non par des mètres carrés de pièce. Un panneau de 500 × 500 mm au contour simple et un panneau de 500 × 500 mm percé de 300 trous ont la même empreinte et des prix radicalement différents.
Deux conséquences en découlent. D'abord, ajouter des formes coûte de l'argent même quand elles n'enlèvent pas de matière — chaque trou est un contour à parcourir et un perçage à réaliser. Ensuite, la matière est facturée séparément de la découpe, ce qui explique pourquoi un devis détaille les deux.
Les facteurs de coût, dans l'ordre où ils comptent
| Facteur | Effet | Levier |
|---|---|---|
| Longueur de coupe totale | Dominant — à peu près proportionnel au temps de coupe | Supprimer les contours inutiles ; simplifier les profils décoratifs |
| Matière et épaisseur | Une matière plus épaisse se coupe plus lentement et consomme plus de gaz d'assistance | Choisir l'épaisseur la plus faible qui tient la fonction, pas la plus fine disponible |
| Nombre de perçages | Chaque perçage coûte du temps et consomme la durée de vie de la buse | Regrouper les petits trous ; des lumières plutôt que des rangées de trous là où la conception le permet |
| Taux d'imbrication | Le coût de la tôle réparti sur l'imbrication | Concevoir des pièces qui pavent ensemble ; regrouper les commandes de même épaisseur |
| Réglage et programmation | Part fixe, amortie sur la quantité | Regrouper les commandes ; éviter les petites commandes répétées de la même pièce |
| Tolérances | Plus serrées que la capabilité du procédé, elles signifient du rebut, pas seulement du contrôle | Rester dans la fenêtre du procédé ; ne serrer que là où c'est fonctionnel |
Facteurs de coût de la découpe laser
Ce que le procédé laser tient, et pourquoi cela compte pour le prix
Notre découpe laser à fibre tient ±0.1 mm sur les profils découpés dans la fenêtre de matière normale et coupe l'acier doux et l'aluminium jusqu'à environ 5 mm, l'inoxydable étant généralement découpé plus fin. Dans cette fenêtre, le procédé est répétable et le prix est prévisible.
Le prix bondit quand un plan demande ce que le procédé ne peut pas livrer tel quel après découpe. Un angle intérieur vif, un trou plus étroit que la largeur de trait ou une lumière sans place pour le perçage imposent une seconde opération — en général un perçage ou un fraisage — et c'est là qu'une pièce découpée au laser devient discrètement une pièce chère.
Les choix de conception qui réduisent le prix
- Donner à chaque angle intérieur un rayon d'au moins la moitié de l'épaisseur de la matière ; un outil rond ne découpe pas un angle carré.
- Garder des diamètres de trous égaux ou supérieurs à l'épaisseur de la matière — les trous plus petits se poinçonnent ou se percent mieux.
- Remplacer une longue rangée de petits trous par une lumière et un insert grillagé là où la fonction le permet.
- Standardiser les épaisseurs sur tout un projet pour que les pièces partagent une imbrication et un réglage.
- Coter le contour une seule fois et laisser le laser le tenir ; des cotes serrées répétées sur de nombreux contours ajoutent du temps de contrôle.
Laser, poinçonnage ou estampage ?
Le laser l'emporte sur les contours complexes, les pièces uniques et tout ce qui change d'une révision à l'autre. Le poinçonnage à tourelle l'emporte là où le même motif se répète des milliers de fois. L'estampage l'emporte dès qu'une matrice peut être amortie. La bonne question n'est jamais « lequel est le meilleur » mais « à quel volume le procédé suivant devient moins cher » — et ce seuil de rentabilité, nous le calculons volontiers sur votre pièce.
Questions fréquentes
La découpe laser se facture-t-elle à la surface ou à la longueur ?
À la longueur, en pratique : la machine se facture au temps, et le temps est consommé par la longueur de contour et par les perçages. La surface ne compte que par la matière consommée, qui est facturée séparément de la découpe.
Une tôle plus épaisse coûte-t-elle proportionnellement plus cher à découper ?
Non — elle coûte plus que proportionnellement. La vitesse de découpe baisse avec l'épaisseur tandis que la puissance, la consommation de gaz d'assistance et le temps de perçage augmentent ; doubler l'épaisseur augmente donc le coût de découpe bien plus que du double.
Pouvez-vous découper un angle intérieur vif ?
Pas tel quel après découpe. La largeur de trait d'un laser est d'environ 0.1–0.5 mm et le faisceau est rond, si bien que chaque angle intérieur porte un rayon d'au moins la moitié de cette largeur. Concevoir un rayon un peu plus grand ne coûte rien ; forcer un angle vif ajoute une opération secondaire.
Pourquoi ma pièce est-elle moins chère en plus grande série ?
Parce que la programmation, le réglage et la manutention sont des coûts fixes. Les répartir sur plus de pièces abaisse le prix unitaire, et l'imbrication peut souvent être serrée plus efficacement sur une série plus grande.
La finition change-t-elle le prix de découpe ?
Pas directement — la découpe reste la découpe. Mais une pièce destinée au thermolaquage ou au placage est en général ébavurée et manipulée différemment, ce qui apparaît comme une ligne de finition distincte sur le devis plutôt qu'un poste de découpe.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.