
Combien coûte la fabrication de tôle : la structure
Personne ne peut chiffrer une pièce de tôlerie à partir du seul plan, et celui qui le fait donne un prix à une supposition. Ce qui est possible, c'est de savoir exactement quels leviers déplacent le chiffre, pour agir au bon endroit. Cette page est la structure de coût que nos chiffreurs parcourent à chaque demande.
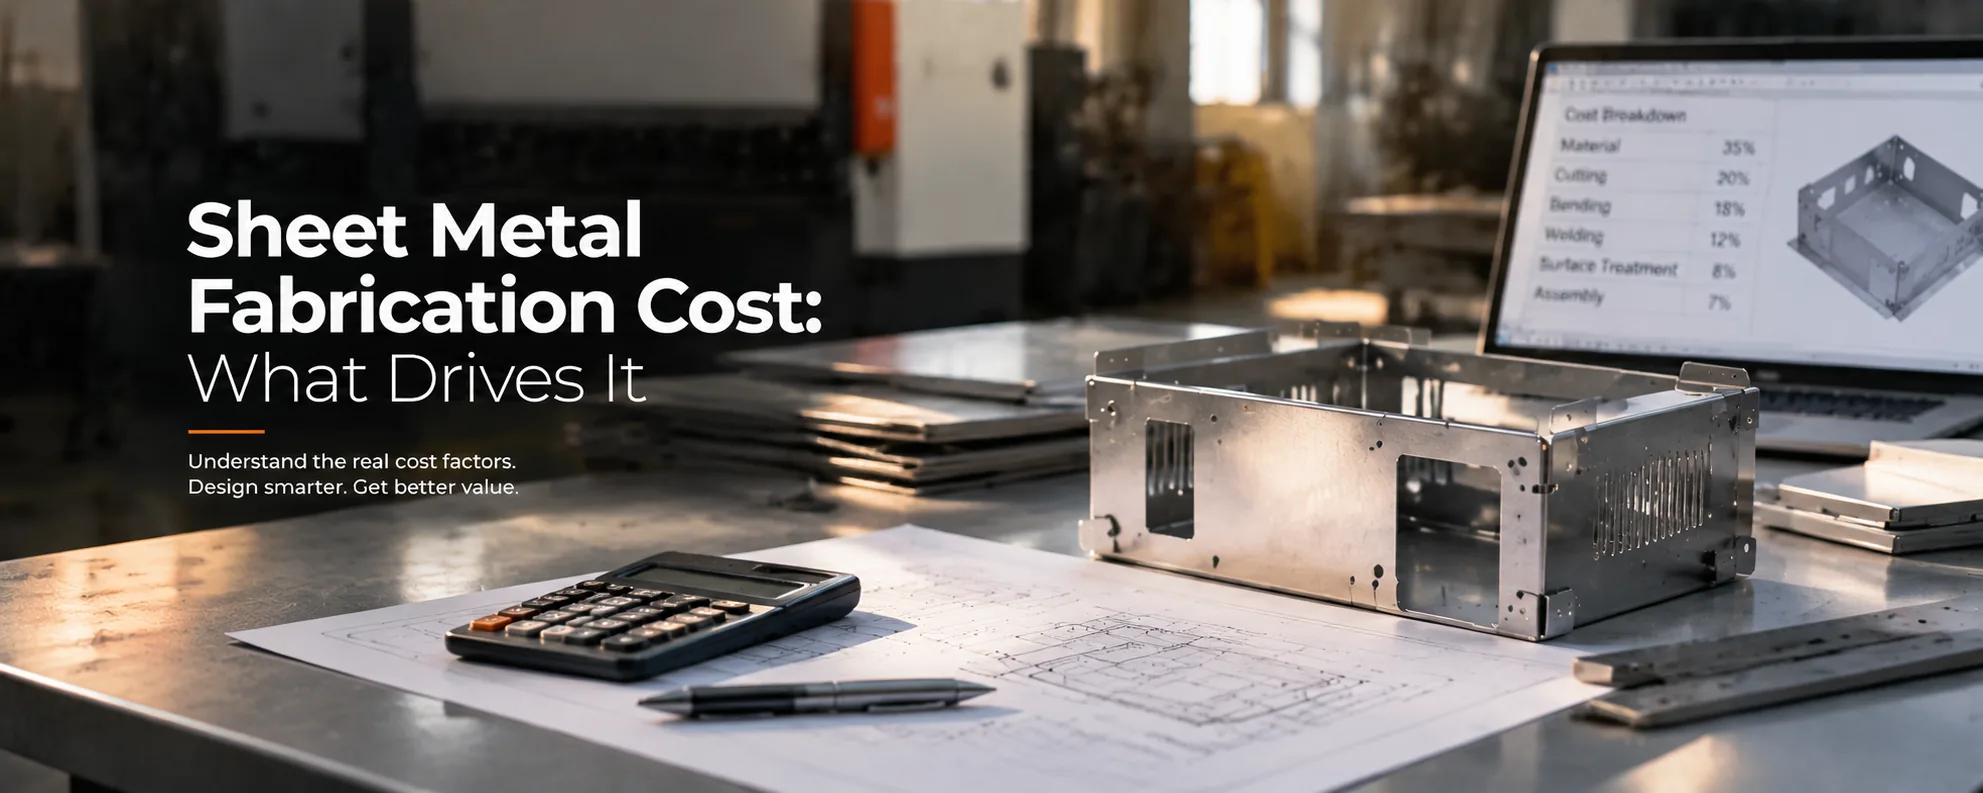
Le coût d'une pièce de tôlerie est la somme de la matière, de la découpe, du formage, du soudage, du finissage, de la tolérance, de l'outillage, du contrôle et de la logistique. Sur une pièce plate et fine, la matière et la découpe dominent ; sur une pièce à nombreux plis, c'est le formage ; et en petite série, c'est l'outillage, amorti sur le lot.
Pourquoi il n'existe pas de prix fixe par pièce
Deux équerres d'apparence identique peuvent varier d'un facteur trois selon le nombre de plis, selon que le plan demande des tolérances générales ISO 2768-m ou ±0,1 mm sur chaque cote, et selon que la commande porte sur 50 ou 5 000 pièces. Le prix dépend de la géométrie, de la quantité et du plan, pas du nom de la matière.
C'est pourquoi nous publions les facteurs plutôt qu'un barème. Un prix au kilo ou au pli serait faux pour la plupart des demandes et trompeur pour les autres, et il serait périmé dès le premier mouvement des aciers.
Les neuf postes d'un devis de tôlerie
Chaque prix que nous émettons se décompose selon les mêmes neuf postes. Les connaître est la façon d'auditer le devis de n'importe quel fournisseur, y compris le nôtre.
| Poste | Ce qui le détermine | Comment il baisse |
|---|---|---|
| Matière | Nuance, épaisseur, format du flan et qualité d'imbrication sur la tôle | Choisir l'épaisseur juste ; laisser les pièces s'imbriquer ensemble |
| Découpe | Longueur de coupe totale, épaisseur, nombre de perçages, taux d'imbrication | Moins de perçages, rayons plus larges, regrouper les commandes de même épaisseur |
| Formage | Nombre de plis, longueur de pliage, changements d'outillage, manutention | Supprimer des plis par la conception ; garder les retombées dans l'outillage standard |
| Soudage / assemblage | Longueur de soudure, accès au joint, maîtrise de la déformation, reprise | Concevoir pour la soudure réellement accessible ; éviter les soudures esthétiques |
| Finissage | Procédé, surface masquée, changements de teinte, taille de lot | Teintes RAL standard ; regrouper les pièces en une seule passe |
| Tolérance | Ce que le plan exige et le volume de mesure que cela implique | Spécifier ISO 2768-m sauf pour une cote réellement critique |
| Outillage | Moule, montage ou programme en coût unique, amorti sur la quantité | Prototype sans outillage ; engager un moule seulement au-delà du seuil |
| Contrôle | Échantillonnage, première pièce ou rapport tridimensionnel | Fixer le plan de contrôle en amont plutôt que « tout documenter » |
| Emballage et logistique | Niveau de protection, conception du colis, destination, Incoterm | Concevoir l'emballage autour du risque réel de manutention |
Ce dont un devis de tôlerie est réellement composé
Matière et taux d'imbrication
Sur une pièce plate découpée au laser, la matière est généralement le premier poste. Deux décisions dominent : quelle nuance, et quelle part de la tôle finit dans la pièce plutôt que dans la benne à chutes.
La seconde décision est souvent invisible sur le plan et vaut plus que la première. Le logiciel d'imbrication dispose les pièces sur une tôle standard, et c'est le taux d'utilisation global de cette tôle qui fixe le coût matière réel par pièce, non le poids théorique. Concevoir une équerre pour qu'elle pave avec ses voisines est une réduction de coût légitime, à discuter plutôt qu'à découvrir.
La quantité, le facteur le plus sous-estimé
Presque tous les postes ci-dessus comportent une part fixe. Réglage, programmation, outillage, première pièce et préparation d'un lot de finition ne varient pas avec la quantité. Le prix unitaire chute donc fortement au début, puis s'aplatit lorsque le coût fixe est réparti.
D'où un résultat contre-intuitif : deux commandes de 100 pièces du même article peuvent coûter nettement plus cher au total qu'une commande unique de 200. Si la demande est prévisible, le regroupement est l'un des moyens les plus simples de réduire le coût unitaire sans toucher à la conception.
La tolérance : l'économie la moins chère
Les tolérances générales ISO 2768-m couvrent l'immense majorité des cotes de tôlerie et ne coûtent rien de plus. Un plan qui demande ±0,05 mm sur toutes les cotes exige d'une pièce découpée au laser puis pliée ce que le procédé ne sait pas tenir ; le résultat n'est pas une pièce plus précise, mais plus de mesure, plus de rebut et un prix plus élevé.
L'approche pratique consiste à tolérer par fonction : identifier les cotes qui positionnent, assurent l'étanchéité, s'appuient ou reprennent l'effort, leur donner une cote réfléchie et laisser le reste en tolérance générale. C'est la modification isolée la plus efficace sur un plan.
L'ordre compte : l'épaisseur d'abord. Elle fixe le perçage minimal, le rayon intérieur, la retombée minimale, le rayon de pliage, l'effort de pliage et la tolérance atteignable. Augmentez-la de 50 % et toutes ces contraintes se resserrent en même temps.
Ce que nous ne faisons pas
- Chiffrer à partir d'une description sans fichier CAO ni quantité : la réponse serait une fiction.
- Publier un prix unitaire « typique », car le chiffre dépend entièrement de la pièce.
- Cacher l'outillage dans un prix unitaire pour rendre celui-ci attractif. Le coût unique est détaillé à part, pour que vous voyiez ce que vous achetez.
Comment obtenir un chiffre solide
Envoyez le modèle 3D ou un plan 2D coté, la matière et l'épaisseur, la quantité et sa récurrence attendue, la finition et la teinte, ainsi que toute exigence de contrôle ou de documentation. Cela suffit à un ingénieur pour vérifier la fabricabilité et renvoyer un devis chiffré avec ses observations DFM, généralement en un jour ouvré.
Questions fréquentes
Pouvez-vous me donner un ordre de prix sans plan ?
Seulement sous forme de fourchette et avec des réserves. Matière, quantité et nombre d'opérations suffisent à encadrer le coût, mais c'est le plan qui décide dans quelle fourchette vous tombez : nombre de plis, de perçages et tolérances changent régulièrement un prix d'un facteur deux.
Le devis le moins cher est-il la pièce la moins chère ?
Non. Un prix construit sur des tolérances optimistes, un outillage non déclaré ou une étape de finition supposée revient le plus souvent en demande de dérogation, en facturation de reprise ou en retard de livraison. Comparez les devis sur ce qu'ils incluent : certificat matière, première pièce, rapport de contrôle, spécification de finition et emballage.
Combien ajoute l'outillage ?
Sur les pièces découpées au laser et pliées, généralement rien : la géométrie tient dans le programme. Sur une pièce estampée, le moule est un coût unique qui évolue avec la taille, le nombre de postes et la tolérance, et qui ne devient économique qu'au-delà d'un seuil que nous calculons avec vous.
Peut-on desserrer les tolérances pour réduire le coût ?
Presque toujours oui, et c'est la recommandation DFM la plus fréquente que nous faisons. ISO 2768-m couvre l'immense majorité des cotes de tôlerie. Réserver une cote serrée à la seule cote qui en a réellement besoin supprime du temps de contrôle et évite une reprise.
Pourquoi le prix a-t-il changé entre deux demandes identiques ?
Parce que les prix matière, les tailles de lot et les minimums de finition bougent. Les indices acier et aluminium évoluent chaque mois, et une teinte exigeant une passe de poudre dédiée a un minimum différent d'un RAL standard. Demandez la durée de validité du devis et les hypothèses retenues.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.