
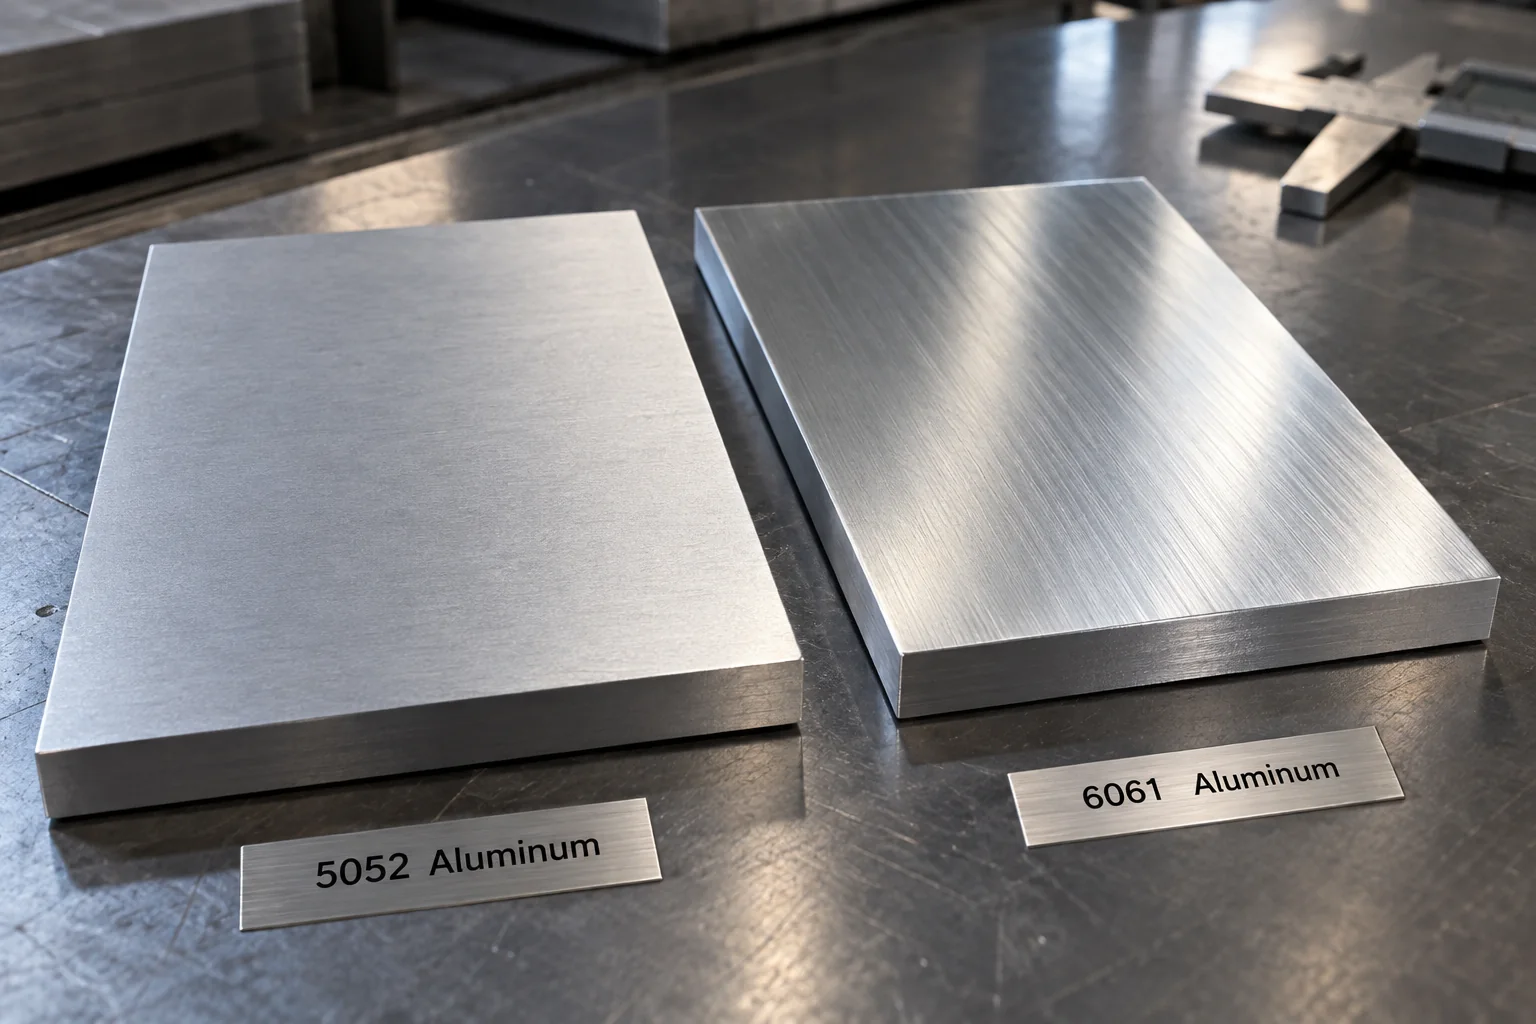
La réponse en une ligne, et pourquoi elle tient
Le 5052-H32 est un aluminium-magnésium écroui ; le 6061-T6 est un aluminium-magnésium-silicium durci par traitement thermique. Le traitement qui donne au 6061 sa limite d'élasticité ~40 % supérieure est celui qui lui laisse peu d'allongement avant rupture — voilà pourquoi les plis serrés fissurent en 6061 et pas en 5052. Le soudage raconte la même histoire de l'autre côté : la chaleur dissout l'état du 6061 dans la zone soudée, le 5052 le remarque à peine.
Les alliages sont donc des quasi-miroirs : le 5052 échange la résistance de pointe contre le comportement de formage et la stabilité au soudage ; le 6061 échange la formabilité contre la résistance et l'usinabilité. La plupart des pièces tôle veulent le premier échange. Une minorité — équerres structurelles, cadres, hybrides usinés-formés — a réellement besoin du second.
| Critère | 5052-H32 | 6061-T6 | Qui gagne |
|---|---|---|---|
| Limite d'élasticité | ~195 MPa | ~275 MPa | 6061 — quand le cas de charge l'exige |
| Plis serrés / ourlets | Routine, même rayon zéro en tôles fines | Risque de fissure sous ~1,5× épaisseur de rayon | 5052 — sans appel |
| Maintien de résistance après soudage | Bon — ZAT largement intacte | Faible — état T6 perdu localement | 5052 pour les assemblages soudés |
| Usinage après formage | Suffisant | Excellent | 6061 pour taraudages et fraisages |
| Aspect anodisé | Couche régulière, ton neutre | Constante, teinte légèrement jaune | Les deux — panneau d'échantillon dans les assemblages mixtes |
| Corrosion atmosphérique | Excellente (réputation marine) | Bonne | 5052, de peu |
| Coût relatif | Plus bas | Modérément plus haut | 5052 — mais le coût décide rarement |
Comment la décision se déroule dans les RFQ réels
Boîtiers, coffrets, panneaux et tout ce qui a un rebord rabattu : 5052, et la question s'arrête. Les pièces plient, se soudent souvent, leurs charges sont modestes — la limite d'élasticité en plus du 6061 n'achète rien que la mission utiliserait, tandis que son comportement au pli taxe chaque rebord.
Équerres et cadres structurels : le 6061 mérite le devis, et la conversation de conception porte sur les rayons et les localisations de soudures. Les équerres que nous voyons échouer au DFM échouent pour les deux mêmes raisons — un rayon intérieur copié d'un plan 5052, et une soudure posée sur un chemin de charge qui supposait la pleine résistance T6 à travers le joint.
Hybrides usinés-formés (poche fraisée, perçages taraudés, puis léger formage) : 6061, car l'usinage est son domaine. L'étape de formage est conçue autour de ses limites — rayons généreux, plis traversant le sens de laminage — et le résultat est une pièce qu'aucun alliage seul ne pourrait être.
Les transitions, où le choix est réellement serré
Les équerres plates avec un seul pli à 90° peu profond sont dans le recouvrement : chaque alliage se fabrique bien, et le cas de charge ou les taraudages font basculer la décision. Les boîtes soudées devant aussi porter des charges structurelles sont l'autre recouvrement — le 5052 forme et soude mieux, le 6061 porte mieux les charges, et la réponse honnête vient de savoir quelle exigence est réellement non négociable.
Quand nous revoyons une telle pièce, la question n'est pas « quel alliage est meilleur » mais « à quoi cette pièce refuse de pardonner ». Une fissure à un pli est impardonnable ; quelques pourcents de flèche, généralement non. Nommer l'exigence impardonnable choisit l'alliage.
Quoi envoyer avec le RFQ
Envoyez le modèle, les cas de charge si structurel, la séquence de pliage si vous l'avez, et soit l'alliage avec la mention « ou proposer », soit simplement « matériau ouvert ». Un ingénieur passe en revue plis, soudures et usinage face aux comportements des alliages et renvoie une recommandation avec le devis — y compris les changements de rayon qui rendraient une pièce 6061 sûre, ou la substitution 5052 qui renforcerait une pièce soudée là où ça compte.