Sommaire
Qu'est-ce que le DFM et pourquoi il compte pour la tôlerie
La conception pour la fabrication (DFM) est la pratique consistant à concevoir des pièces afin qu'elles puissent être produites de manière fiable, répétée et rentable avec les procédés de fabrication disponibles. Dans la fabrication de tôlerie, le DFM est particulièrement critique car chaque fonction — chaque trou, pliage, fente et bord — interagit avec un outil physique (un poinçon, une matrice, un kerf laser, un poinçon et une matrice en V de presse) qui a des limites géométriques. Une conception parfaite en CAD peut être impossible à former, produire un rebut excessif ou nécessiter des opérations secondaires coûteuses si les règles DFM sont ignorées. Dans notre usine, nous examinons des centaines de conceptions client chaque mois. Les problèmes DFM les plus courants — trous trop proches des pliures, bordures trop courtes pour la matrice en V, languettes trop fines pour maintenir la tolérance — représentent environ 40 % de toutes les demandes de révision DFM. Corriger ces problèmes en CAD avant le devis ne coûte rien ; les détecter sur l'atelier coûte rebuts, retouches et retards de planning.
Pourquoi la revue DFM économise de l'argent
Chez WERIX, chaque projet reçoit une revue DFM avant le devis. Nous signalons les problèmes de géométrie, suggérons des alternatives de réduction de coût et confirmons la faisabilité des tolérances. Cette étape ajoute généralement 1 à 2 heures au processus de devis mais peut économiser 10 à 30 % sur le coût par pièce et éliminer des semaines de retouches en production. Téléversez votre fichier CAD et recevez un rapport DFM sous 24 heures.
Règles de diamètre minimal de trou
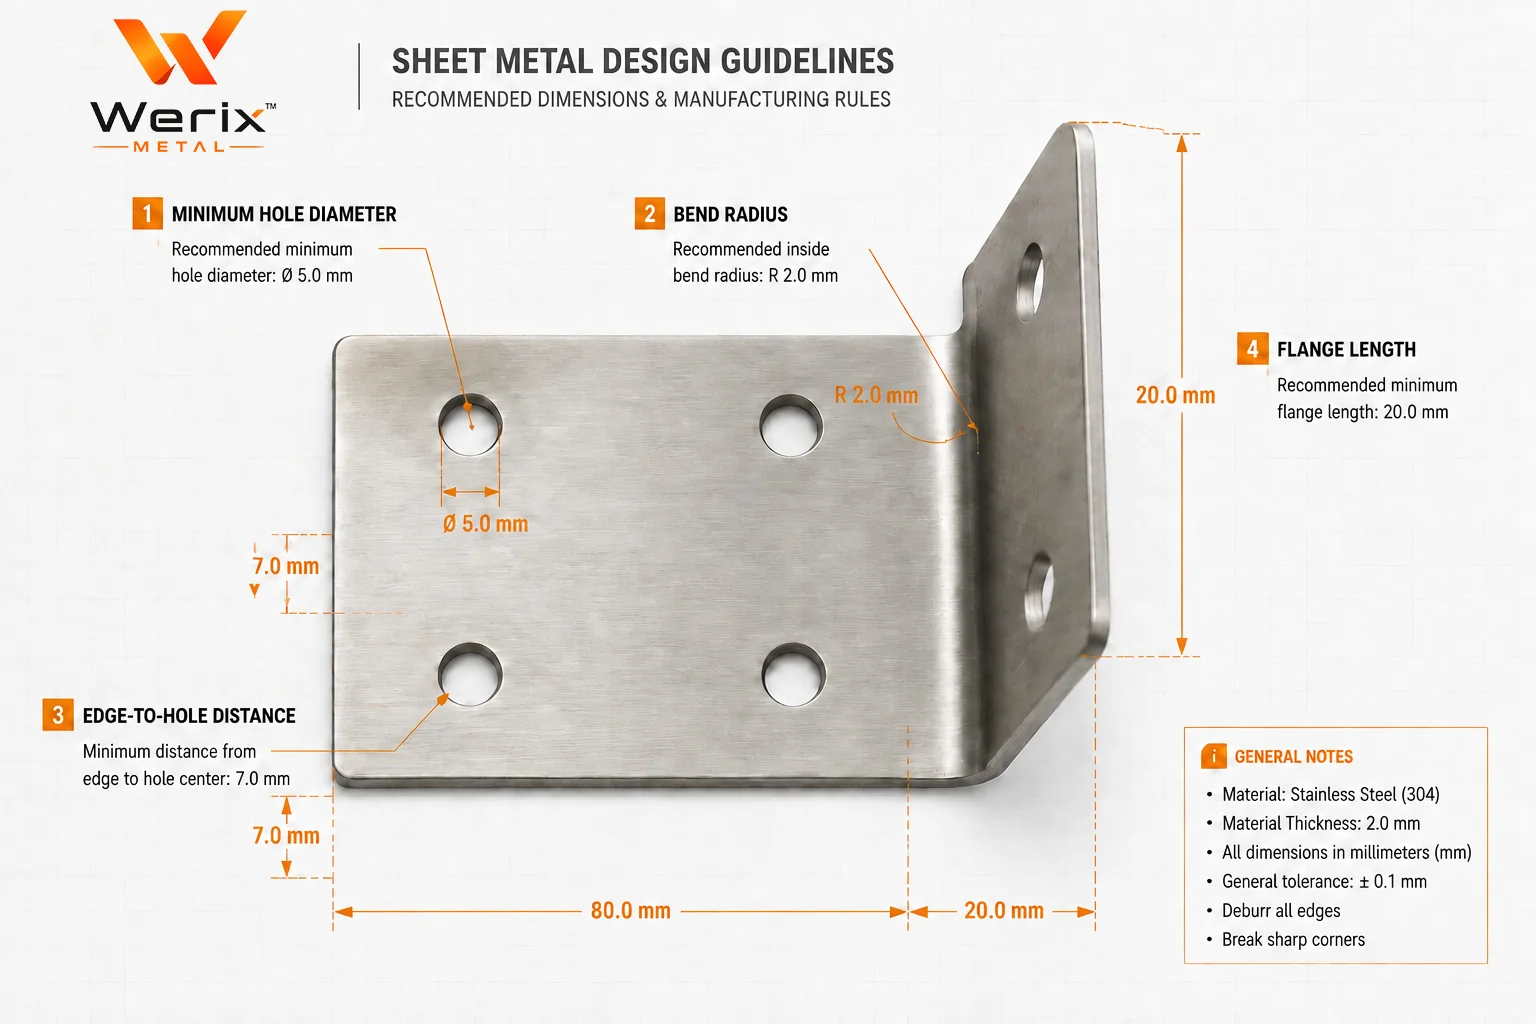
Le diamètre de trou en tôlerie est contraint par le procédé de coupe et l'épaisseur de matière. Pour les trous découpés au laser, le diamètre minimal pratique est de 1× l'épaisseur de matière (1T) — en dessous, la qualité du trou se dégrade, la zone affectée thermiquement s'élargit et le trou peut ne pas être rond. Pour les trous poinçonnés, le diamètre minimal du poinçon est généralement de 1T pour l'acier doux et de 1,5T pour l'acier inoxydable et l'aluminium afin d'éviter la rupture du poinçon. Les trous très petits (< 1 mm) doivent toujours être découpés au laser quel que soit le matériau.
- Le diamètre de trou doit être au moins égal à 1× l'épaisseur de matière pour la découpe laser ; 1 à 1,5× pour le poinçonnage
- Pour un trou taraudé, le perçage pilote doit laisser assez de matière pour le taraudage : un taraud M3 nécessite un pilote de 2,5 mm dans une matière de 1,5 mm+
- Espacement trou à trou : maintenir au moins 2T entre trous adjacents pour éviter la déformation de la matière
- Les trous à tête fuyante nécessitent une épaisseur minimale de 1,5× la profondeur de fraisage
- Trous oblongs (fentes) : maintenir une largeur minimale de 1T et un rayon de coin minimal de 0,5T
| Matériau | Min. laser | Min. poinçon | Min. recommandé |
|---|---|---|---|
| Acier au carbone (0,5–3,0 mm) | 0,5 mm ou 1T (le plus grand) | 1T | 1T pour structurel, 0,8 mm minimum absolu |
| Inox 304 (0,5–3,0 mm) | 0,5 mm ou 1T | 1,5T | 1,5T — l'inox écrouit autour des trous poinçonnés |
| AL 5052-H32 (0,5–3,0 mm) | 0,5 mm ou 1T | 1,5T | 1,5T — l'aluminium se déchire si le poinçon est sous-dimensionné |
| AL 6061-T6 (0,5–3,0 mm) | 0,5 mm ou 1T | 2T | 2T — l'état T6 est cassant en zone de cisaillement |
Règles de rayon de pliage
Le rayon de pliage intérieur est le paramètre DFM le plus important pour les pièces en tôle formées. Un rayon trop serré fissure la surface externe ; un rayon trop grand gaspille de l'espace et peut ne pas s'insérer dans l'assemblage. Le rayon de pliage minimal dépend du type de matière, de l'état de traitement, du sens du grain et de l'épaisseur. En règle générale : le rayon de pliage intérieur doit être au moins égal à 1× l'épaisseur de matière (1T) pour la plupart des matières en état standard. Les matières à état dur (6061-T6, 304 pleinement durcie) nécessitent un minimum de 2T à 4T.
| Matériau | Min. état standard | Min. état dur | Notes |
|---|---|---|---|
| Acier au carbone (SPCC) | 0,5T | 1T | Matière la plus indulgente — fissurations rares même à 0,5T |
| Inox 304 (recuit) | 0,5T | 2T–4T | Écrouit rapidement ; 304 demi-dur nécessite 2T, pleinement dur 4T |
| Inox 316 (recuit) | 0,5T | 1T–2T | Légèrement plus ductile que 304 au même état |
| AL 5052-H32 | 1T | 1,5T | Bonne formabilité — l'aluminium plié par défaut |
| AL 6061-T6 | 2T–4T | 4T+ | Formabilité très limitée en T6 — envisager un recuit avant formage |
| Cuivre C110 | 0,5T | 1T | Très ductile — plie facilement mais marques d'outil en surface |
Le sens du grain compte
La tôle présente un sens du grain issu du laminoir. Le pliage perpendiculaire au grain (travers le sens de laminage) permet un rayon minimal plus serré — généralement 0,5T contre 1T lors d'un pliage parallèle au grain. Si votre pièce comporte plusieurs pliures dans des orientations différentes, indiquez « sens du grain : perpendiculaire aux pliures principales » sur votre plan pour éviter la fissuration.
Règles de distance bord-trou
Les trous placés trop près d'un bord de tôle se déforment pendant le formage ou deviennent fragiles à l'usage. La distance minimale entre le bord d'un trou et le bord de tôle le plus proche dépend du diamètre du trou et de l'épaisseur de matière. Pour les pièces découpées au laser (sans formage), le minimum est de 1T ou 0,5 mm, selon le plus grand. Pour les pièces poinçonnées, la distance minimale poinçon-bord est de 1,5T pour éviter que le poinçon ne repousse le bord vers l'extérieur ou ne fissure la nervure entre le trou et le bord. Pour les trous près des pliures, les règles sont plus restrictives — la distance minimale entre le bord du trou et la ligne de pliage doit être au moins égale à 3T + rayon de pliage pour éviter la déformation du trou pendant le formage.
| Fonction | Distance minimale | Raison |
|---|---|---|
| Trou au bord de tôle (laser) | 1T ou 0,5 mm | Évite la déformation du bord par la zone affectée thermiquement |
| Trou au bord de tôle (poinçon) | 1,5T | Évite la rupture du poinçon au bord |
| Trou à la ligne de pliage | 3T + rayon de pliage | Évite l'ovalisation du trou pendant le formage |
| Fente à la ligne de pliage | 4T + rayon de pliage | Les fentes se déforment plus que les trous ronds |
| Trou à trou (même plan) | 2T | Évite l'effondrement de la nervure entre trous |
| Trou au coin (laser) | 1T ou 0,5 mm | Évite la perforation du coin par chevauchement ZAT |
Règles de conception languette et fente
Les assemblages languette-fente sont l'une des techniques DFM les plus efficaces en tôlerie — ils auto-positionnent les pièces pendant l'assemblage, éliminent les calibres et les fixations, et peuvent remplacer les soudures par points ou les fixations pour des liaisons non structurelles. Toutefois, des languettes et des fentes mal conçues sont une source courante de problèmes d'assemblage. La largeur de languette doit être au moins égale à 2× l'épaisseur de matière pour une rigidité adéquate ; la largeur de fente doit être égale à largeur de languette + 0,1 mm pour les pièces découpées au laser ou + 0,2 mm pour les pièces poinçonnées afin de permettre une insertion facile sans jeu excessif.
- Largeur de languette : minimum 2T (deux fois l'épaisseur) — les languettes plus fines fléchissent pendant l'assemblage et ne s'auto-positionnent pas
- Largeur de fente : largeur de languette + 0,1 mm (laser) ou + 0,2 mm (poinçon) — assez de jeu pour insertion facile, assez serré pour positionner
- Longueur de languette : minimum 3T — les languettes plus courtes n'offrent pas de résistance au cisaillement adéquate
- Chanfrein ou rayon sur le bord d'entrée de languette (0,5 mm) pour guider l'insertion et éviter la prise de bavure
- Pour les joints languette porteurs, utiliser 3 à 4 languettes par joint pour répartir uniformément la charge de cisaillement
- Profondeur de fente : minimum égale à la longueur de languette — les fentes plus courtes laissent la languette en saillie de la surface
Sens de pliage uniforme
En pliage sur presse plieuse, la pièce est positionnée sur une matrice en V et un poinçon presse la matière dans le V pour créer le pliage. Chaque fois que la pièce est retournée pour plier dans l'autre sens, l'opérateur doit la repositionner et la réréférencer — ajoutant 1 à 3 minutes par repositionnement. Les pièces conçues avec tous les pliages dans le même sens (tous vers le haut, ou tous vers le bas) peuvent être formées en un seul réglage, réduisant le temps de cycle de 30 à 50 % par rapport aux pièces nécessitant plusieurs réglages.
Conseil pratique : communiquer la séquence de pliage
Si votre plan ne spécifie pas de séquence de pliage, l'opérateur de la presse plieuse en choisira une — et elle peut ne pas être optimale pour votre pièce. Inclure une séquence de pliage suggérée sur votre plan réduit le temps de réglage et évite les erreurs de dimensionnement causées par l'accumulation de tolérance de pliage.
Lorsque des pliages de sens opposés sont inévitables, essayez de les regrouper pour que la pièce ne nécessite qu'un seul retournement. Par exemple, si une pièce a six pliages — quatre vers le haut et deux vers le bas — placer les deux pliages vers le bas adjacents permet un seul retournement entre les deux groupes plutôt que des retours alternés après chaque pliage.
Considérations sur l'épaisseur de matière
L'épaisseur de matière se répercute sur chaque paramètre DFM — diamètre minimal de trou, rayon minimal de pliage, longueur minimale de bordure, largeur minimale de languette sont tous exprimés en multiples de l'épaisseur (T). Spécifier une jauge plus épaisse « par sécurité » sans justification structurelle augmente le coût sur toutes les dimensions : le laser découpe plus lentement (réduction d'environ 30 à 50 % de vitesse par augmentation de 0,5 mm d'épaisseur), la presse plieuse nécessite plus de tonnage, et les tailles de fonction minimales augmentent toutes proportionnellement.
| Paramètre | Matière 0,8 mm | Matière 1,5 mm | Matière 3,0 mm |
|---|---|---|---|
| Trou minimal laser | 0,8 mm | 1,5 mm | 3,0 mm |
| Rayon de pliage minimal | 0,4–0,8 mm | 0,75–1,5 mm | 1,5–3,0 mm |
| Longueur de bordure minimale | 3,2 mm | 6,0 mm | 12,0 mm |
| Vitesse découpe laser (acier doux) | 25–30 m/min | 12–18 m/min | 4–8 m/min |
| Tonnage de pliage (par mètre) | 15–25 tonnes | 35–50 tonnes | 80–120 tonnes |
| Coût matière (acier au carbone, par m²) | $6–$10 | $12–$18 | $24–$36 |
Ne surestimez pas l'épaisseur
Dans nos revues DFM, nous rencontrons fréquemment des pièces spécifiées à 2,0 mm alors que 1,5 mm satisfait toutes les exigences structurelles. La différence de coût n'est pas seulement la matière — elle s'étend à une découpe laser plus lente (réduction de 30 à 40 % de vitesse), un tonnage de pliage plus élevé, de plus grandes fonctionnalités minimales et un poids d'expédition plus lourd. Une vérification FEA rapide avant de finaliser la jauge peut économiser 15 à 25 % sur le coût par pièce.
Impact de la finition de surface sur les tolérances
Les finitions de surface ajoutent de l'épaisseur à la pièce, ce qui affecte l'ajustement et la tolérance. Le revêtement en poudre ajoute 60 à 120 µm (0,06 à 0,12 mm) par surface ; l'anodisation ajoute 5 à 25 µm par surface pour le Type II et 25 à 100 µm pour l'anodisation dure. Le placage (zinc, nickel) ajoute 5 à 15 µm par surface. Ces épaisseurs affectent les diamètres de trou, les largeurs de fente et les jeux languette-fente — et doivent être prises en compte à l'étape de conception, non lors de l'inspection finale.
| Finition | Épaisseur ajoutée (par surface) | Impact tolérance | Considération DFM |
|---|---|---|---|
| Revêtement en poudre | 60–120 µm | Les trous rétrécissent de 0,12 à 0,24 mm de diamètre | Sus-dimensionner les trous de 0,15 à 0,25 mm avant revêtement |
| Anodisation (Type II) | 5–25 µm | Les trous rétrécissent de 0,01 à 0,05 mm de diamètre | Comptabiliser l'accumulation sur les ajustements serrés |
| Anodisation dure (Type III) | 25–100 µm | Les trous rétrécissent de 0,05 à 0,20 mm de diamètre | Masquer les ajustements critiques ou usiner après anodisation |
| Zingage | 5–15 µm | Les trous rétrécissent de 0,01 à 0,03 mm | Impact minimal — compensation rarement nécessaire |
| Nickelage | 5–25 µm | Les trous rétrécissent de 0,01 à 0,05 mm | Comptabiliser sur les trous à ajustement pressé |
| Brossage / polissage | Enlève 5–20 µm | Les dimensions diminuent légèrement | Appliquer avant de mesurer les fonctions critiques |
Erreurs DFM courantes et comment les corriger
Après avoir examiné des milliers de conceptions client, nous voyons les mêmes erreurs DFM se répéter dans tous les secteurs. Voici les cinq problèmes les plus courants, avec des correctifs pratiques qui économisent du coût et préviennent les défauts de production. Chacune de ces erreurs est gratuite à corriger en CAD mais coûteuse à découvrir sur l'atelier.
See also Pliage à frein CNC.
See also Bibliothèque matériaux, Demander un devis.
- Erreur 1 : trous trop proches des pliures (< 3T). Correctif : déplacer le trou d'au moins 3T + R de la ligne de pliage, ou ajouter le trou après pliage par une opération secondaire
- Erreur 2 : bordures plus courtes que 4T + R. Correctif : augmenter la longueur de bordure à au moins 4T + rayon de pliage, ou utiliser une matrice en V différente (ajoute un coût de réglage)
- Erreur 3 : tolérances serrées sur chaque dimension (±0,05 mm). Correctif : assouplir les tolérances générales à ±0,2 mm ; réserver les tolérances serrées aux seules interfaces d'assemblage
- Erreur 4 : rayons de pliage incohérents (R1, R2, R3 sur la même pièce). Correctif : normaliser tous les pliages au même rayon pour permettre un seul réglage de matrice
- Erreur 5 : aucune compensation de finition sur les trous à tolérance serrée. Correctif : sus-dimensionner les trous de 2× l'épaisseur de finition avant revêtement (ex. +0,2 mm pour revêtement en poudre)
La revue DFM est gratuite
Chez WERIX, la revue DFM est incluse avec chaque devis — aucun frais, aucune obligation. Téléversez votre fichier STEP ou DXF et notre équipe d'ingénierie examinera la conception pour la fabricabilité, signalera les problèmes potentiels et suggérera des alternatives d'économie. La plupart des rapports DFM sont renvoyés sous 24 heures avec le devis.
FAQ
Coécrit par
Ingénieur Process Senior
Tom passe plus de dix ans à l’atelier à transformer des plans en pièces qui fonctionnent du premier coup. Il pilote les revues DFM chez WERIX Metal, définit la stratégie de pliage et d’outillage de chaque nouveau projet, et rédige les guides que les ingénieurs consultent vraiment lorsqu’ils dimensionnent une pièce tard le soir.
Voir le profil
Ingénieure Design Industriel et Produit
Julia fait passer un produit du premier croquis à une conception tôlerie réellement fabricable. Elle travaille entre le concept du client et nos presses plieuses : modélisation des carters et supports en CAO, premières passes DFM, et choix de la matière et de la finition qui resteront justes dans deux ans.
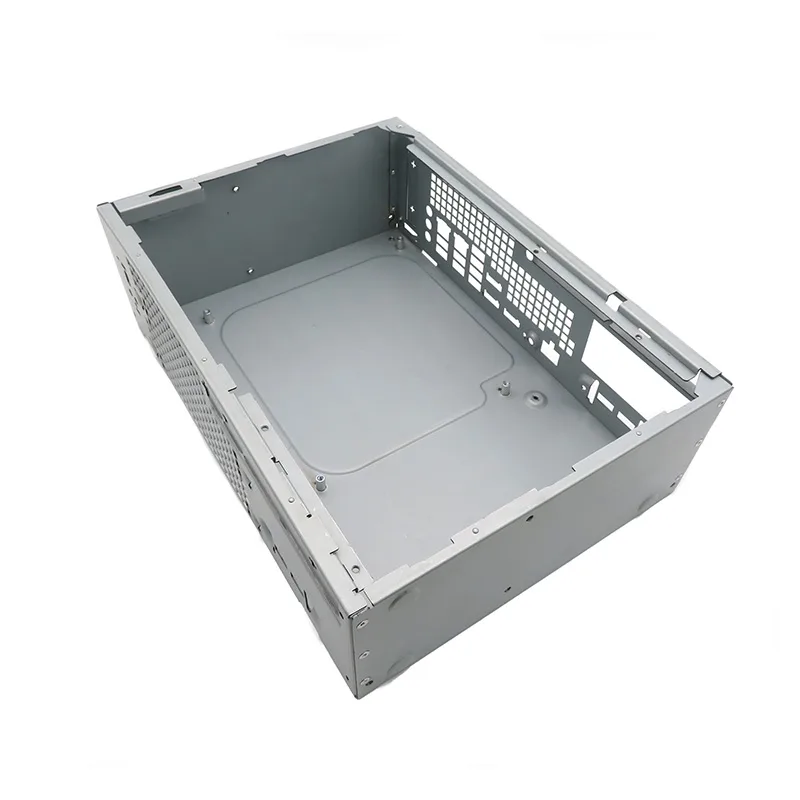
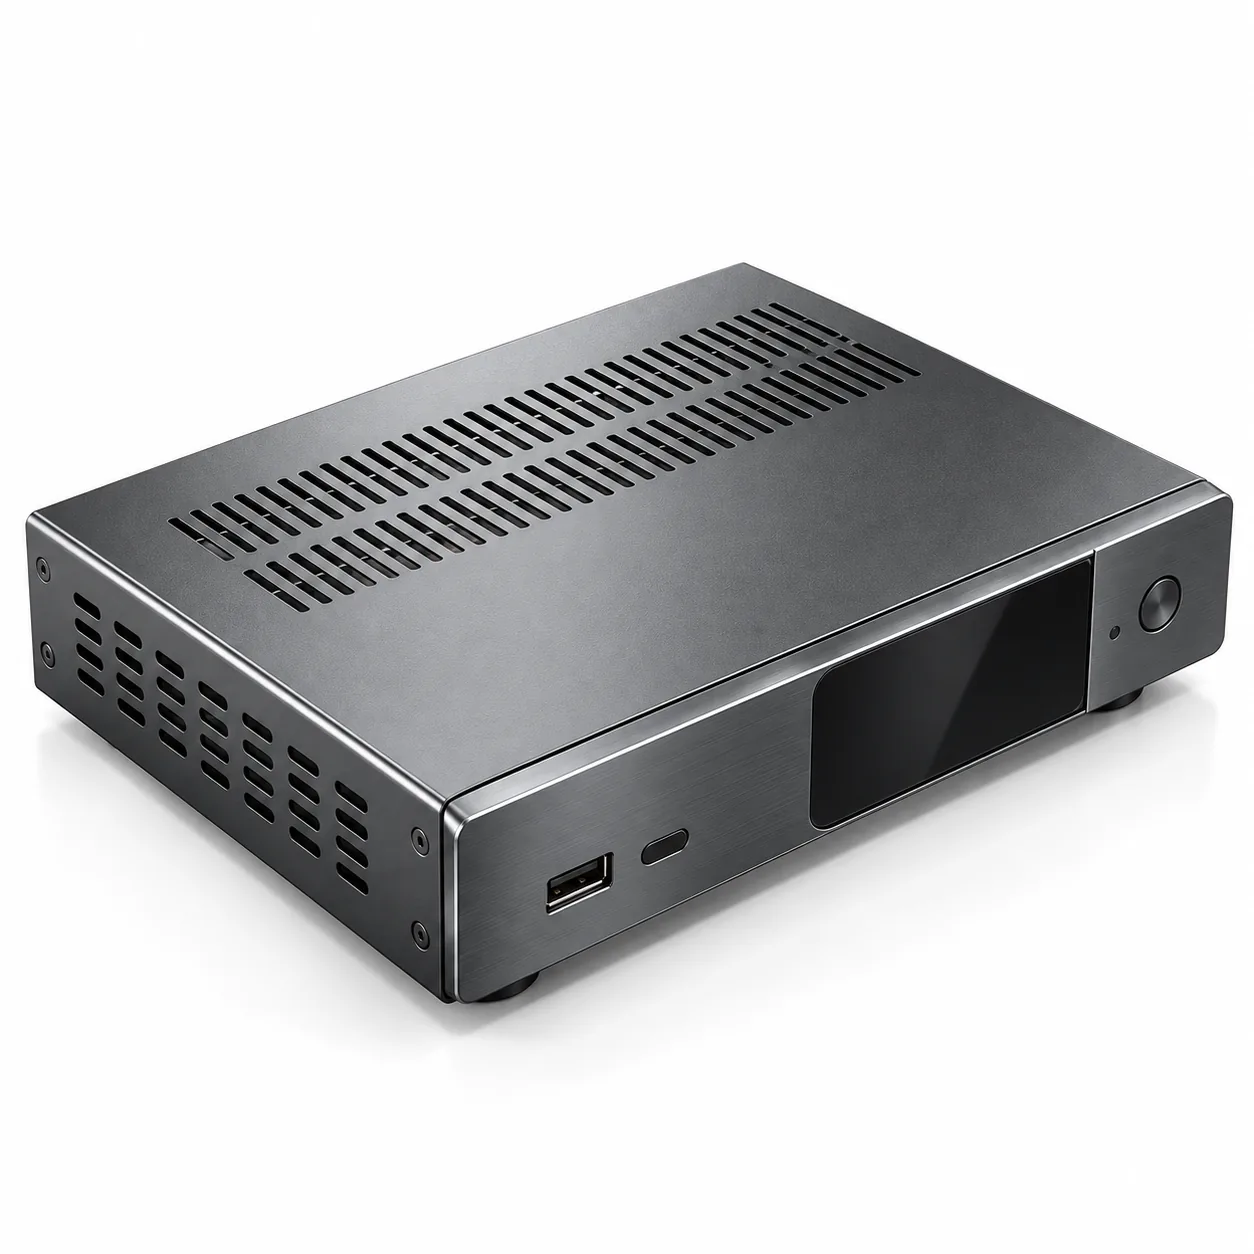
Voir le profilPièces fabriquées pour ce sujet
Prêt à démarrer votre projet ?
Obtenez un retour DFM et un devis sous 24 heures. Pas de quantité minimale de commande.