
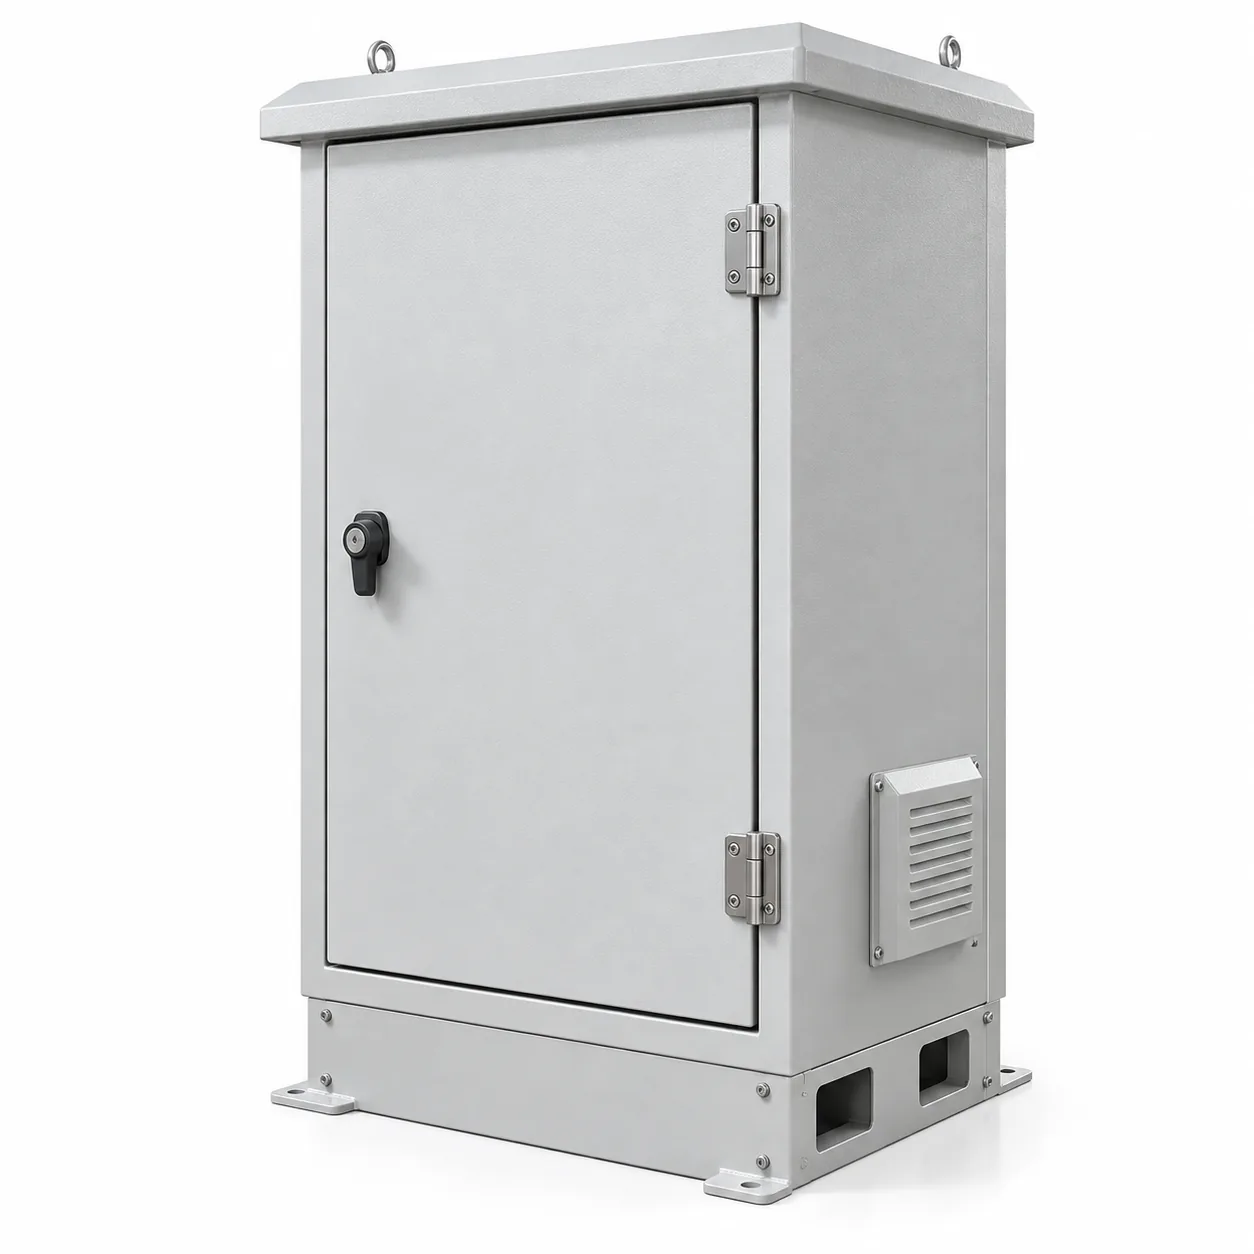
La pièce
| Élément | Détail |
|---|---|
| Application | Coffret télécom extérieur au niveau de la rue, sur mât ou socle |
| Matériau | Acier zingué (SGCC), 1,5 mm corps, 2,0 mm platine de base |
| Route | Découpe laser fibre, pliage CNC, cadre soudé MIG, cordons corps TIG |
| Étanchéité | Rainure de joint formée dans la porte, joint à cellules fermées, trajet continu |
| Finition | Peinture en poudre RAL texturée, plot de terre et portées d’étanchéité masqués |
| Tolérance | ISO 2768-m général ; ±0,5 mm sur la patte d’accouplement |
| Accès | Porte avant sur deux charnières plus un verrou quart de tour captif |
La contrainte qui a tout dicté
Le joint devait suivre un trajet continu autour de l’ouverture de porte et revenir. Cela a éliminé la conception d’angle d’origine, soudée à onglet : un cordon à l’angle coupait la rainure, et la retoucher assez plane pour asseoir un joint était lent et irrégulier.
La solution a été de sortir l’angle du trajet d’étanchéité. Les angles du corps ont été soudés comme avant, mais la rainure a été pliée d’un seul tenant dans une seule pièce, et le raccord d’angle déplacé derrière la portée d’étanchéité, où un cordon n’a aucune importance. C’est une décision de pliage, pas de soudage, et elle a changé le développement.
- La rainure de joint est une seule fonction formée continue — aucun cordon ne la traverse.
- La séquence de soudage a été figée avant le développement : angles du corps, puis fond, puis retouche, puis le renfort de charnière.
- Les rayons d’angle ont été tenus à une fois et demie l’épaisseur pour que la plieuse forme la rainure sans la marquer.
Ce que demandait le plan contre ce que voulait le procédé
Trois changements DFM sont repartis avec le devis. L’ouverture d’origine avait un angle intérieur vif, qu’un laser ne sait pas produire ; le passage à un rayon de 2 mm n’a rien coûté et a supprimé une opération secondaire. Le renfort de charnière était à l’origine une platine soudée séparée qui tirait la porte et devait être redressée ; plié dans le panneau de porte en double épaisseur, il a supprimé à la fois la soudure et le redressage.
Le troisième changement était le masquage. Le premier plan montrait un plot de terre et laissait la spécification de revêtement à l’atelier de finition. Les poudres sont isolantes ; le plot, sa portée de bride et les faces d’étanchéité ont donc été désignés pour masquage avant peinture — un ajout de deux lignes qui a évité un défaut de continuité de terre découvert chez le client.
Contrôle et remise
La première pièce a été contrôlée sur le plan coté, la patte d’accouplement mesurée séparément, car c’est elle que porte le joint. L’épaisseur du revêtement a été relevée par échantillonnage, et la continuité de terre vérifiée sur chaque unité après peinture — le seul contrôle qui prouve réellement que le masquage a fonctionné.
Les unités sont parties portes déposées et emballées à part, charnières et serrures en kit, les corps séparés par intercalaires. Sur un coffret de cette taille, la porte est la pièce la plus exposée au transport ; l’expédition à plat supprime ce risque contre quelques minutes d’assemblage chez le client.
Ce que nous ferions autrement
Démarrer le trajet du joint plus tôt. La rainure est la fonction qui contraint toutes les autres décisions, et elle a été arrêtée après que les raccords d’angle étaient déjà dessinés. Commencer par l’étanchéité et construire vers l’extérieur aurait épargné un tour de conception — une semaine sur un programme de ce type.