
Concevoir une pièce tôlée pour la soudure
La soudure est l'opération la plus souvent précisée par une phrase plutôt que par un plan. « Souder sur tout le tour » et « souder selon besoin » laissent le type de joint, la taille, la finition et le contrôle de la déformation à celui qui reprend le travail — c'est pourquoi les pièces soudées varient plus d'un fournisseur à l'autre que n'importe quel autre travail de tôlerie.
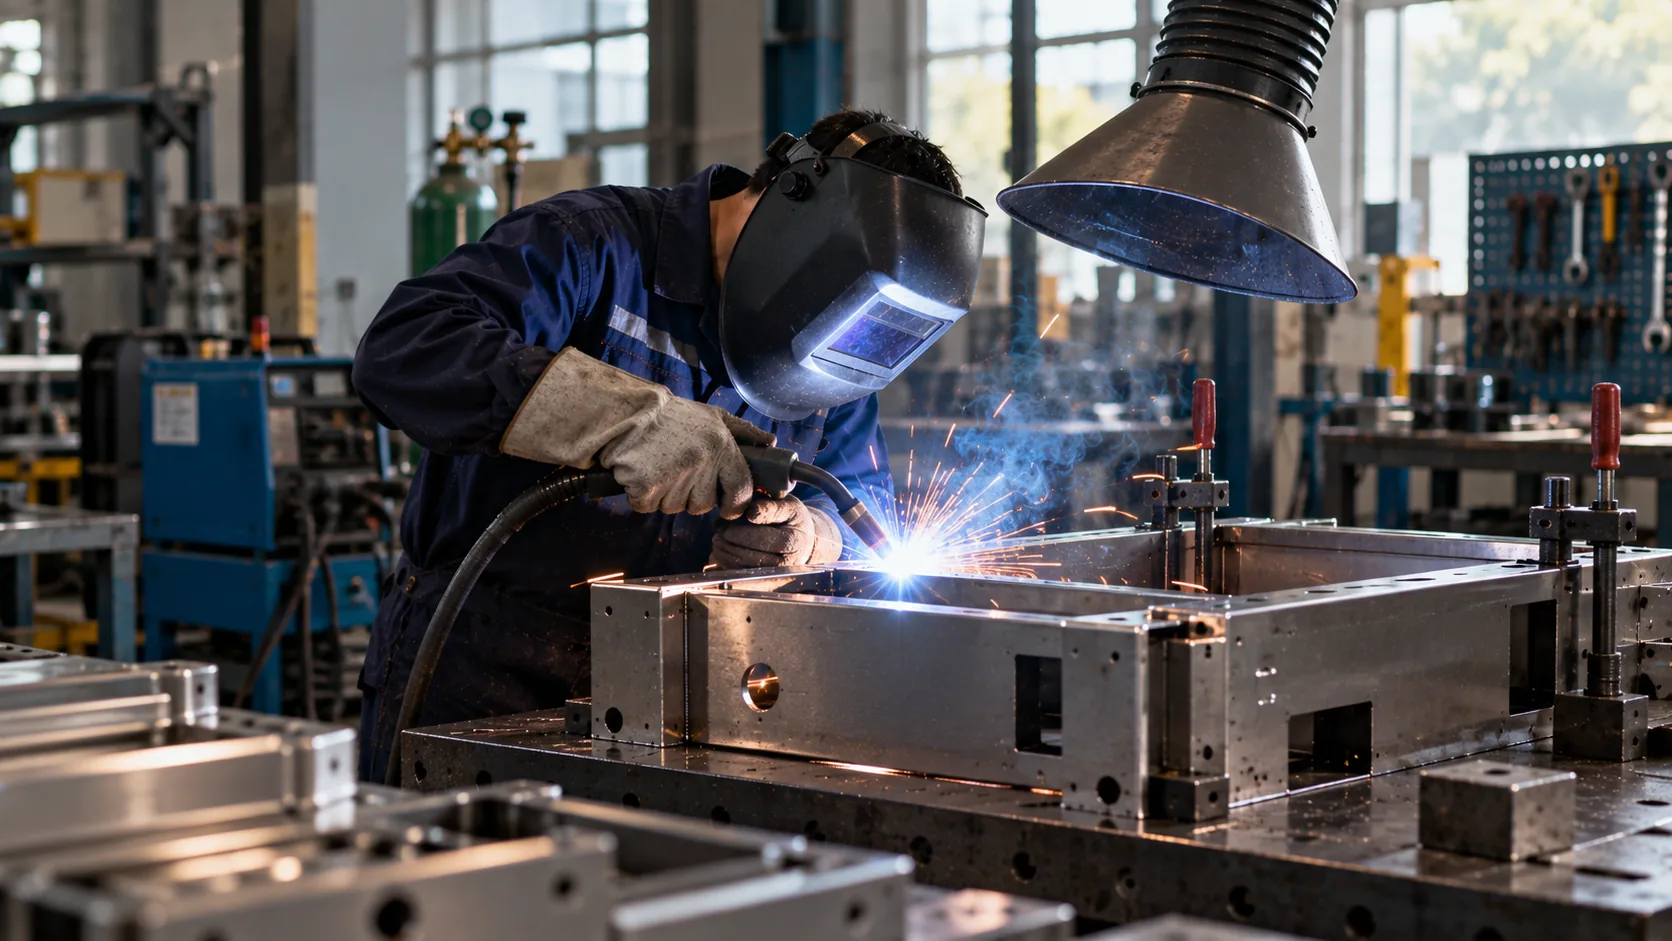
Concevoir pour la soudure, c'est trois choses : choisir un joint que l'épaisseur peut réellement encaisser, donner au chalumeau un endroit où atteindre la pièce, et prévoir l'ordre des passes pour que la pièce ne se déforme pas. Un plan qui dit « souder sur tout le tour » ne répond à aucune des trois.
6 lignes de données de référence ci-dessous — le résumé en haut est la réponse courte, les tableaux sont ce que vous citez.
Le type de joint suit l'épaisseur et l'accès
Sur tôle fine — sous environ 1,5 mm — un joint bout à bout à pleine pénétration est difficile à réaliser sans percer, si bien que la plupart des travaux fins se font en congé sur un joint à bord tombé ou à recouvrement, ou avec un coin soudé d'un seul côté. À mesure que l'épaisseur augmente, les options de joint s'élargissent et le joint bout à bout devient réalisable.
L'accès décide autant que l'épaisseur. Un cordon de congé à l'intérieur d'un caisson fermé n'est possible que si le caisson est soudé avant d'être clos, ce qui est une contrainte d'ordre de montage et non de soudure. Le TIG demande le plus de place, car la torche et le métal d'apport sont tous deux au joint ; le MIG en demande moins ; la soudure laser demande un montage et une ligne de visée, mais presque aucun dégagement.
| Joint | Bande d'épaisseur | Remarques |
|---|---|---|
| Congé sur recouvrement / bord tombé, TIG | 0.8–2.0 mm | Joint tôle fine le plus courant ; demande un accès de la torche d'un côté |
| Coin extérieur, TIG | 0.8–2.0 mm | Cordons visibles, dressage minimal, demande un jeu bord à bord serré |
| Soudure par points sur brides | 0.8–2.0 mm zingué | Rapide et propre ; non étanche, laisse des marques témoins |
| Congé MIG | 2.0 mm et plus | Plus rapide, plus de chaleur, dressage plus important |
| Cordon soudé au laser | 0.5–2.0 mm inox | Déformation très faible, demande un montage et un joint propre |
| Joint bout à bout | 3.0 mm et plus | Pleine pénétration ; demande généralement un support ou un chanfrein |
Choix du joint en tôlerie
La déformation, et pourquoi l'ordre des passes fait partie de la conception
La chaleur de soudage dilate la matière et le métal froid qui l'entoure s'y oppose. Quand le cordon refroidit et se contracte, la pièce a bougé. Sur un cordon long, cela se voit en bombement ; sur un cadre fermé, en vrillage ; sur un panneau mince, en flambage.
Pointer l'assemblage dans un montage avant de souder, travailler par passes courtes en alternance sur les faces opposées, et garder pour la fin le joint qui ferme la structure : ce sont les trois moyens qui fonctionnent. Là où la déformation n'est pas tolérable — un cadre portant une interface usinée, par exemple — la réponse de conception est de souder surdimensionné puis d'usiner après soudure, plutôt que de chercher à tenir la cote pendant l'opération.
Soudure cosmétique ou structurelle, et le dire
Une soudure structurelle est dimensionnée pour la charge. Une soudure cosmétique est dimensionnée pour l'aspect et souvent arasée à la meule. Leurs coûts sont très différents, et un plan qui ne les distingue pas recevra celle que le soudeur aura jugée appropriée.
Là où un cordon restera visible après finition, dites-le, et dites s'il sera dressé. Un cordon meulé en acier au carbone ressort comme une ligne témoin sous une peinture poudre, à moins d'être rebouché ou que la couche soit texturée ; en inox, le dressage doit restaurer le grain, sinon il se lit comme une bande polie sur un panneau brossé.
- Indiquez les symboles de soudure sur le plan, ou décrivez chaque joint en mots — mais décrivez-les tous.
- Précisez si une soudure est structurelle, d'étanchéité ou cosmétique ; ce sont trois exigences différentes.
- Là où un joint doit être étanche, dites ce qu'il doit tenir à l'écart et s'il sera contrôlé en fuite.
- Prévoyez la finition : dresser, meuler ou laisser brut de soudage, et si le cordon sera revêtu.
Questions fréquentes
Que signifie « souder sur tout le tour » en pratique ?
Cela laisse le type de joint, la taille et la finition au soudeur. Sur un joint à bord tombé mince, cela veut généralement dire un petit congé TIG sur tout le tour, ce qui est souvent exactement ce qui était voulu — mais sur un joint d'étanchéité, la même phrase peut donner une soudure qui fuit. Précisez plutôt le joint et l'exigence.
Comment éviter le flambage d'un panneau soudé ?
En maîtrisant l'apport de chaleur et, sur un grand panneau, en ajoutant de la raideur. Plusieurs passes courtes travaillées en alternance, en laissant la pièce refroidir entre elles, et en évitant une seule passe longue sur toute la largeur aident tous. Là où le panneau doit rester plat, une nervure formée ou un bord relevé donne à la matière une forme qui tient.
Peut-on souder de l'acier zingué ?
Oui, mais le revêtement brûle au niveau du cordon et les fumées doivent être aspirées. La soudure elle-même est généralement légèrement poreuse, et la zone nue au niveau du cordon doit être protégée ensuite — ce qu'il vaut mieux savoir avant de spécifier de l'acier galvanisé sur une pièce qui sera soudée puis laissée sans revêtement.
Contrôlez-vous l'étanchéité des coffrets soudés ?
Oui, dès lors que l'exigence est indiquée. La méthode d'essai compte — une aspersion d'eau, un essai de chute de pression et un contrôle par ressuage ne répondent pas à la même question — donc dites-nous ce que le coffret doit tenir à l'écart et comment vous comptez le vérifier : cela devient une étape du process plutôt qu'une discussion à la livraison.
Quelle marge prévoir pour la déformation de soudage dans une tolérance ?
Plus large qu'un plan ne le prévoit d'habitude. Un assemblage soudé tient une bande plus large que les mêmes pièces avant soudage : spécifiez donc la cote après soudure et acceptez une bande réaliste. Là où ce n'est pas acceptable, l'alternative est une étape d'usinage ou de reprise après soudure, qui est une décision de conception avec un coût associé.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.