
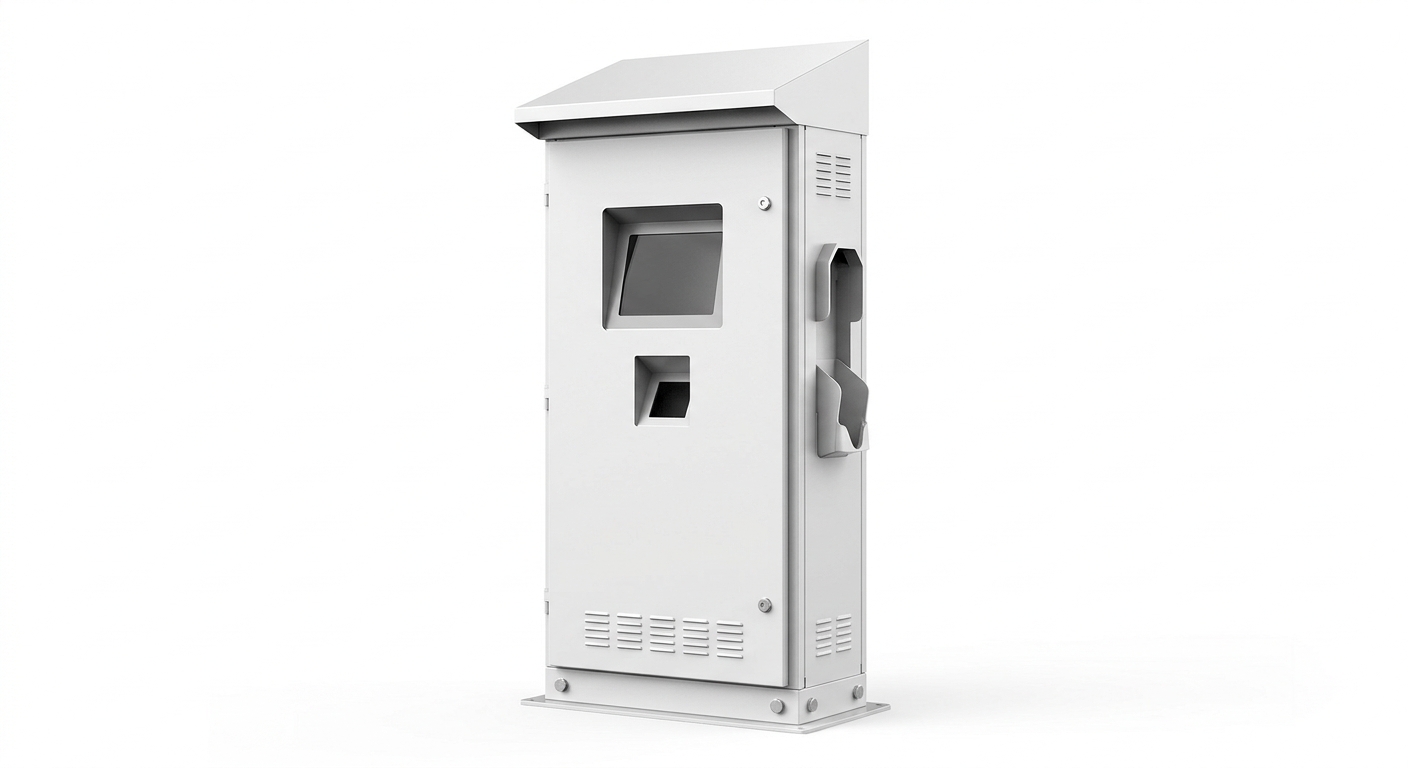
On commence par le joint, pas par la boîte
Un joint exige un trajet continu, plat et ininterrompu. Cette seule exigence élimine plus de conceptions de boîtiers que toute autre : une gorge qui débouche dans un cordon de soudure, un coin qui change de direction au niveau d'une découpe de charnière, ou une bride à 0,3 mm de planéité brisent l'étanchéité.
La réponse pratique est une gorge de joint formée dans la porte ou le corps — un canal formé peu profond qui positionne un joint coulé ou extrudé — ou une bride continue plane, assez large pour recevoir un joint adhésif. Une gorge coûte une opération de formage et maintient le joint en place pendant l'assemblage ; une bride plane coûte moins cher mais repose sur un positionnement manuel correct du joint, à chaque fois.
Choisir le mode d'assemblage
| Méthode | Idéal pour | Points de vigilance |
|---|---|---|
| Pliage et rivetage | Boîtiers intérieurs, sous-racks, petites séries | Pas d'étanchéité sans joint ; têtes de rivets saillantes |
| Pliage et soudage par points | Corps minces en acier galvanisé, aspect peint | Traces de soudure sur la face visible si non prévu |
| Soudage TIG | Inox et aluminium, étanchéité critique, tôles minces | Déformation sur les longues lignes ; accès torche nécessaire |
| Soudage MIG | Châssis en forte épaisseur et assemblages d'angle | Plus de chaleur, plus de reprise, plus de déformation |
| Soudage laser | Cordons visibles sur inox mince, reprise minimale | Le montage d'usinage compte plus que le cordon |
| Vissé | Ensembles démontables, prototypes | Filetage fragile en tôle mince → utiliser des inserts |
Boîtiers rack et sous-racks 19 pouces
Un boîtier rack a un jeu de cotes non négociable : la largeur de panneau 19 pouces, le pas des trous et l'entraxe de rails EIA-310. Si ces valeurs sont justes, l'unité glisse en place. Si elles dérivent d'un millimètre sur un châssis issu d'un développé à plat, elle n'entre pas, et aucune force ne corrigera cela.
L'autre moitié du problème est la rigidité. Un châssis 1U est un plateau plié peu profond dont une grande partie de la surface a été retirée pour la ventilation. Le pourcentage d'ouverture y est une véritable donnée de conception : assez de surface libre pour le flux d'air, mais pas au point que le plateau se vrille une fois boulonné en rack. L'épaisseur de tôle, les retours latéraux et la face avant sont ce qui l'empêche.
- Fixer d'abord l'entraxe des rails et le perçage de fixation, puis concevoir tout le reste autour.
- Si la CEM est requise, le dire tôt : une gorge de joint et un canal à doigts de masse changent la conception de la bride avant.
- Perforations de ventilation : valider le pourcentage d'ouverture avec le thermicien avant de dessiner le motif.
- Tout élément monté depuis un bord de panneau a besoin de dégagement dans l'ordre de montage, pas seulement dans le modèle CAO.
Continuité de terre, masquage et les derniers 5 %
Un boîtier mis à la terre doit offrir un contact métal sur métal propre qui survit au revêtement. La peinture en poudre est isolante : tout chemin de terre — goujons, recouvrements de brides, portées de gorge de joint — doit être masqué avant l'entrée en étuve. Oubliez-le et le boîtier devient électriquement ce qu'il ne devait pas être.
Il en va de même des faces d'étanchéité, des filetages et de toute face qui doit rester dans une tolérance après revêtement. Le masquage est une décision de conception, pas un détail de finition, et il a sa place sur le plan.