
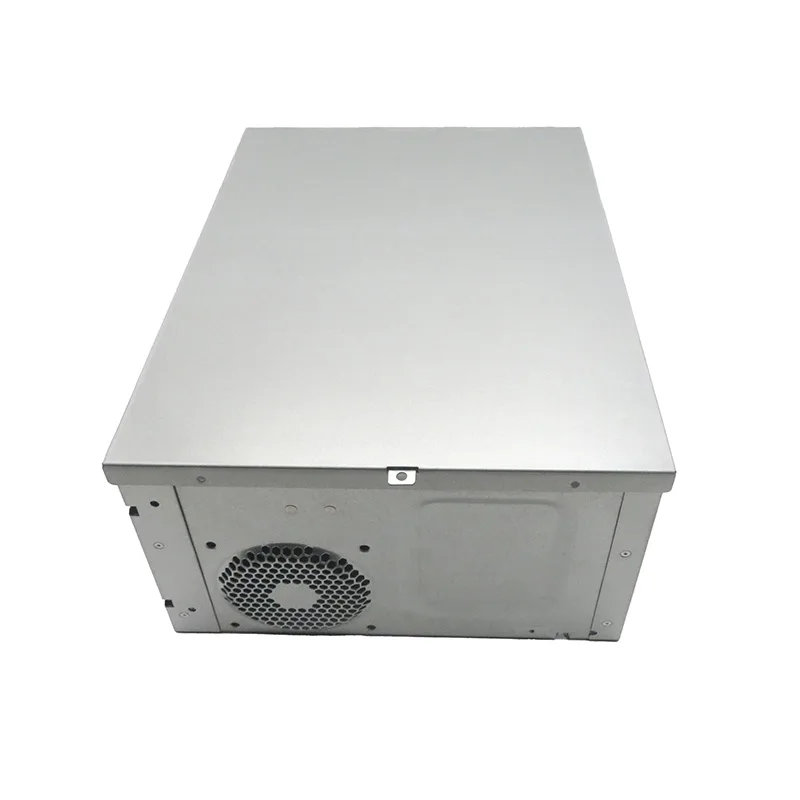
L'ensemble
Un châssis rectangulaire d'environ 600 × 400 × 150 mm en acier SPCC de 1,5 mm : un fond, deux parois latérales, deux plaques d'extrémité et une cloison interne. Assemblé par soudage TIG sur les angles extérieurs, faces visibles reprises. Livré en paquet plat au client ou assemblé par nos soins.
L'exigence fonctionnelle était que les pieds de fixation reposent dans un même plan et que les deux parois latérales soient parallèles à 0,5 mm sur toute la longueur, car le module coulissant monté à l'intérieur est fabriqué à une largeur fixe.
Où la tolérance s'est perdue
Prises une à une, toutes les pièces étaient dans la tolérance du plan. Bridées à la main et pointées, l'ensemble est sorti avec des parois parallèles aux extrémités mais pincées au milieu, et un fond bombé entre les pieds. L'erreur était faible — moins d'un millimètre — et entièrement le fruit du retrait de soudage agissant sur un panneau non soutenu.
Deux autres effets l'ont aggravée. Le pointage en une seule passe avec finition de la soudure plus tard signifiait que l'ensemble s'était déjà déplacé avant que la soudure définitive ne le verrouille. Et comme les parois latérales étaient bridées au fond plutôt qu'entre elles, l'erreur de planéité du fond s'est transférée dans l'espacement des parois.
Les remèdes, dans l'ordre où ils ont été appliqués
| Changement | Raison |
|---|---|
| Ajout de deux trous de référence poinçonnés dans le fond dès l'étape laser | Donne au montage une référence univoque au lieu de s'appuyer sur les bords |
| Fabrication d'un montage s'appuyant sur ces références et bridant les parois entre elles | Empêche l'erreur de planéité du fond de se transférer dans l'espacement des parois |
| Séquence modifiée pour terminer la soudure en une seule chauffe, en alternant les côtés | Réduit l'apport thermique total et équilibre le retrait sur la pièce |
| Ajout d'une entretoise provisoire sur le dessus ouvert, retirée après refroidissement | Maintient la cote critique pendant que le matériau est le plus chaud et le plus faible |
| Rectification déplacée après le refroidissement complet de l'ensemble | Meuler une soudure chaude libère des contraintes et redéforme ce qui était droit |
Contrôle
Le plan de contrôle vérifie d'abord les références, puis les caractéristiques mesurées à partir d'elles, puis l'ensemble dans sa globalité. Le parallélisme des parois est mesuré en trois positions le long de la longueur plutôt qu'en une seule, car une seule mesure aurait fait passer l'ensemble pincé qui est à l'origine de ce travail.
Un rapport dimensionnel de premier article est établi par rapport au plan d'ensemble à ballons pour la première unité, et après toute modification de la séquence ou du montage. C'est le moment où un problème de montage est encore bon marché à corriger.
Ce qui se transpose
- Sur les assemblages soudés, concevez les références dans les pièces dès la découpe ; une référence inventée au montage est une référence qui bouge.
- La séquence est une spécification. Deux ateliers peuvent souder les mêmes pièces d'après le même plan et produire des ensembles différents.
- Maîtriser la déformation vaut mieux que la corriger — un montage coûte moins cher que la rectification et le redressage de chaque unité.
- Nommez la cote d'assemblage critique sur le plan. Une cote qui n'est pas nommée n'est tenue par personne.