
Plan d'inspection en tôlerie
Les problèmes de qualité sur une pièce de tôlerie sont rarement mystérieux. C'est une dérive dimensionnelle, un masquage oublié, un défaut de finition ou un numéro de pièce mélangé, et chacun est attrapé par un contrôle différent à un moment différent. Le rôle d'un plan d'inspection est de faire correspondre le contrôle au défaut.
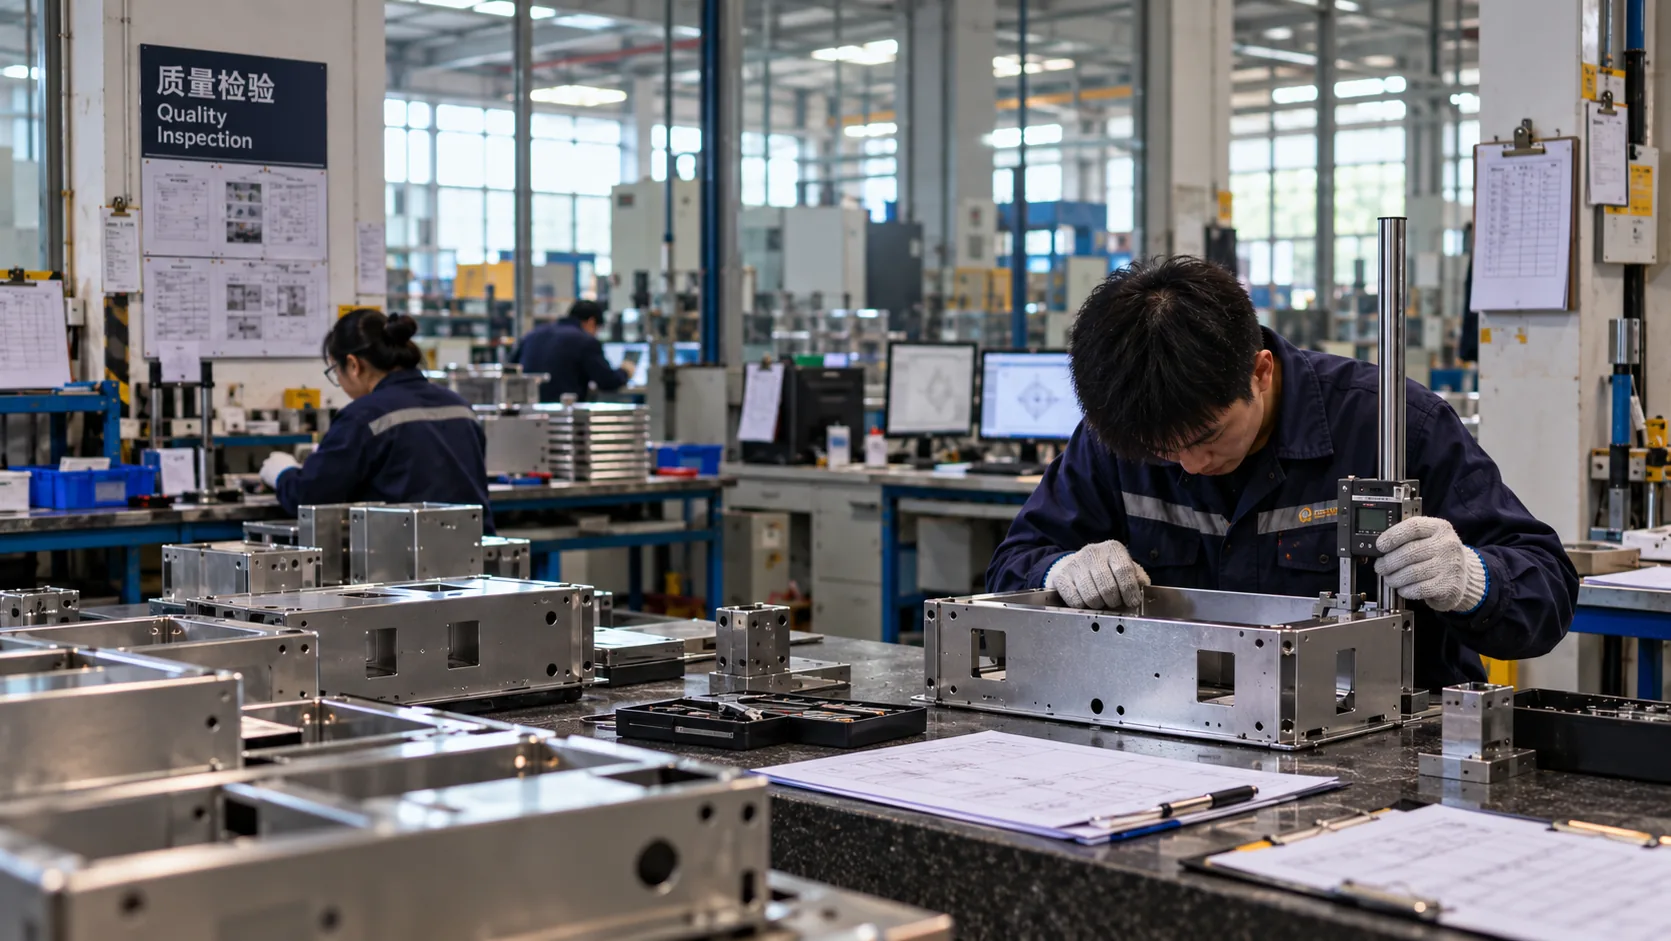
Un plan d'inspection dit ce qui est vérifié, à quelle étape, à quelle fréquence et par quelle méthode. La première pièce sur un nouvel outillage ou un nouveau programme, les contrôles en cours de série, et un contrôle final avant emballage — chacun répond à une question différente. Le préciser en amont le fait entrer dans le prix.
7 lignes de données de référence ci-dessous — le résumé en haut est la réponse courte, les tableaux sont ce que vous citez.
Trois étapes, trois questions
Une première pièce répond à la question de savoir si le procédé peut fabriquer la pièce, tout simplement. C'est un contrôle dimensionnel complet de chaque caractéristique repérée sur le plan, réalisé sur la première pièce issue d'un nouvel outillage, d'un nouveau programme ou d'une révision d'ingénierie, et validé avant la série.
Les contrôles en cours de série répondent à la question de savoir si le procédé fabrique toujours la pièce. Ils sont rapides, ciblés sur les caractéristiques qui dérivent, et utilisent des jauges plutôt qu'une CMM, parce que l'important est la fréquence, pas la résolution. Un contrôle final répond à la question de savoir si la pièce dans la caisse est bien la pièce du plan — dimensionnel là où ça compte, plus la finition, la visserie et le marquage.
| Mode de défaillance | Où il est détecté | Méthode |
|---|---|---|
| Erreur dimensionnelle sur un nouveau programme | Première pièce | Rapport dimensionnel complet par rapport au plan repéré |
| Dérive en cours de série | En cours de série | Jauges et gabarits de contrôle à intervalles définis |
| Dérive de l'angle de pliage | En cours de série | Rapporteur ou jauge d'angle ; revue de la compensation de la presse plieuse |
| Erreur de motif de perçage sur un grand panneau | Première pièce | CMM là où la position théorique compte, sinon un gabarit de contrôle |
| Défaut de finition ou masquage oublié | Final | Visuel sous l'éclairage convenu, plus l'épaisseur de revêtement si spécifiée |
| Visserie mal posée ou fixation erronée | Final | Contrôle fonctionnel de chaque insert ; vérification du numéro de pièce |
| Numéros de pièce mélangés dans une même caisse | Final / emballage | Vérification de l'étiquette par rapport à la liste de colisage |
Associer le contrôle au mode de défaillance
Où une CMM justifie son coût, et où elle ne le justifie pas
Une machine à mesurer tridimensionnelle est lente, et son prix le reflète. Elle gagne sa place là où l'exigence est relationnelle — position théorique d'un motif de perçage sur un long panneau, perpendicularité d'une retombée, planéité d'une porte — parce qu'il s'agit de la façon dont les caractéristiques se situent les unes par rapport aux autres, et les outils à main y répondent mal.
Pour la production courante, la réponse la plus rapide est en général une jauge ou un gabarit de contrôle : un go/no-go qu'un opérateur exécute en quelques secondes à la machine. Là où un plan exige un rapport CMM, c'est une exigence du projet et elle est intégrée au prix ; là où elle est proposée par défaut sur tout, vous payez pour une mesure que vous ne lirez pas.
Quelle documentation demander
- Rapport dimensionnel de première pièce, sur un nouvel outillage ou un nouveau programme, référencé au plan repéré.
- Certificat matière, là où la nuance est vérifiée plutôt que supposée.
- Relevé de revêtement ou de traitement de surface, incluant l'épaisseur là où une spécification ou une exigence client s'applique.
- Toute concession ou dérogation convenue pendant le projet, par écrit, avec les pièces concernées.
- Pour les pièces estampées, la première pièce réalisée sur l'outil de production — pas sur un outil souple ou un prototype.
Questions fréquentes
Contrôlez-vous chaque pièce ?
Non, et aucun fournisseur compétent ne le fait en production — un contrôle à 100% de chaque dimension est lent et trouve ce qu'un contrôle en cours de série aurait attrapé plus tôt. Le plan, c'est la première pièce, plus les contrôles en cours de série, plus un contrôle final ; et là où une caractéristique exige vraiment que chaque pièce soit vérifiée, c'est spécifié et facturé.
Qu'est-ce qu'un contrôle de première pièce ?
Un contrôle dimensionnel et documentaire complet de la première pièce produite sur un nouvel outillage, un nouveau programme ou une révision, mesurée par rapport à chaque caractéristique cotée du plan et validée avant que la production reprenne. Sa vraie valeur est de savoir quelles caractéristiques tiennent confortablement et lesquelles demandent un ajustement.
Puis-je obtenir un rapport CMM sur mes pièces ?
Oui, là où c'est spécifié. Cela vaut la peine de préciser quelles caractéristiques vous voulez évaluer, parce que le temps de CMM dépend du nombre de caractéristiques et du montage, pas de la taille de la pièce. Nommer les trois ou quatre caractéristiques qui comptent coûte en général une fraction de la mesure de tout.
Comment traitez-vous une pièce qui échoue au contrôle ?
Elle est mise en quarantaine et signalée avec les valeurs mesurées, et le sort de la pièce est convenu avec vous avant tout expédition. Nous préférons présenter une concession appuyée sur de vrais chiffres plutôt qu'expédier une pièce et vous laisser la découvrir. Quand la défaillance est systémique, le procédé change ; quand elle est isolée, la pièce est remplacée.
Quel contrôle dois-je faire à la réception ?
Un contrôle rapide à réception par rapport à la liste de colisage, un visuel sur la finition, et un contrôle dimensionnel sur la caractéristique que vous préférez ne pas découvrir trop tard. Si vous nous dites ce que couvre votre contrôle à réception au stade du devis, nous pouvons faire en sorte que les caractéristiques sur lesquelles vous comptez soient celles que nous maîtrisons le plus étroitement.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.