
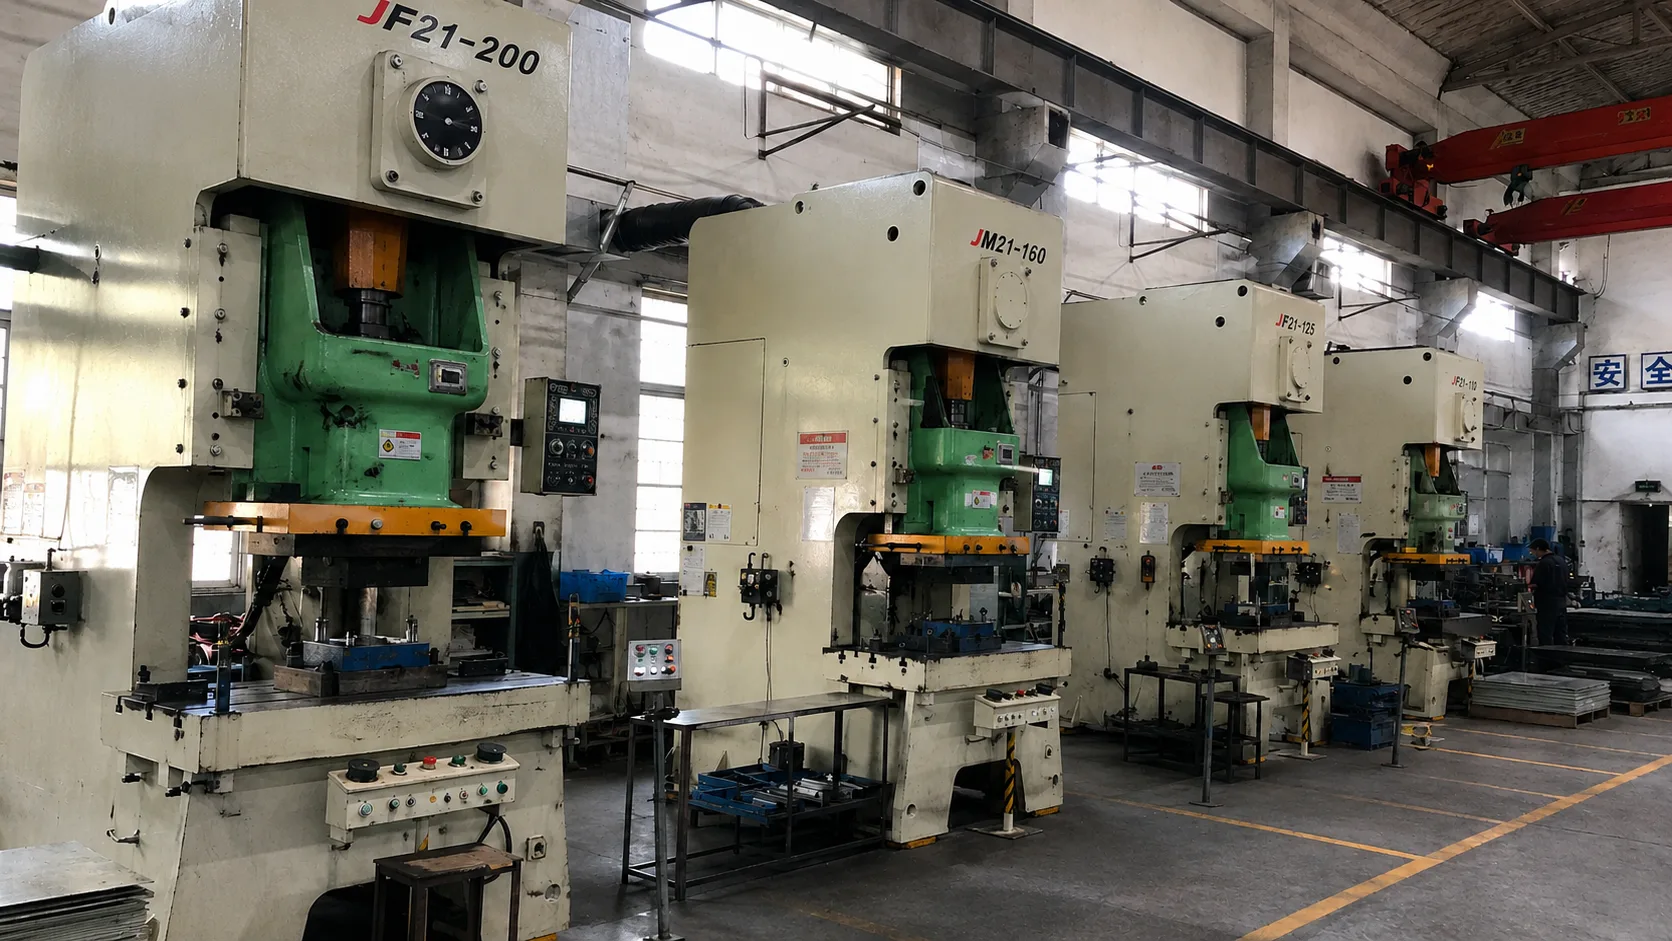
Quand l'estampage en Chine se justifie
- Le volume annuel dépasse le seuil de rentabilité face à la découpe laser et au pliage pour cette pièce précise.
- La conception est figée, ou les révisions se limitent à des formes ajoutables sur des postes ultérieurs.
- La pièce est petite à moyenne et adaptée à l'alimentation par bobine, ou assez grande pour justifier un outil de transfert.
- Le programme court sur plusieurs années, de sorte que le coût de l'outil s'amortit sur une longue durée de vie.
- Vous avez besoin d'outillage, pas seulement de pièces — un atelier d'outillage intégré peut entretenir et modifier l'outil tout au long de sa vie.
Outillage : accord avant la découpe de l'acier
Le coût de l'outillage est un montant unique et important : il mérite un accord écrit portant sur cinq points — ce qui est fabriqué, ce que l'outil produira, à qui il appartient, comment il est stocké et quel entretien il reçoit. Poser ces questions avant la commande de l'outil est une routine. Les poser après coup devient une négociation.
Un devis doit détailler la conception, les aciers à outil, la fabrication, la mise au point et la première pièce. Quand un fournisseur refuse de séparer l'outillage du prix pièce, vous ne pouvez évaluer ni l'offre, ni l'outil.
| Question | Pourquoi elle compte |
|---|---|
| Propriété | Détermine ce qui se passe si la relation s'arrête ou si le fournisseur change de mains |
| Stockage et lieu | Un outil à l'autre bout du monde n'est pas un actif utilisable |
| Intervalle et étendue de l'entretien | Un outil a une durée de production entre deux entretiens |
| Droits de modification | Qui peut modifier l'outil, et qui paie une révision demandée par le client |
| Pièces de rechange et postes de réserve | Détermine combien de temps un outil peut rester en service |
| Conditions de remise | Coût et conditions du transfert de l'outil ailleurs |
La mise en bande est la décision irréversible
La mise en bande fixe l'ordre des postes, le pas d'avance, la largeur de matière, les ponts qui maintiennent la pièce et la disposition des pions de guidage. Une fois l'outil découpé, rien de tout cela ne peut être modifié de façon économique, car c'est inscrit dans les blocs d'outil, l'avance et la presse.
Cela fait de la validation de la mise en bande le point de contrôle d'ingénierie le plus précieux d'un programme d'estampage. L'approuver, c'est confirmer l'utilisation de la matière, que chaque forme est réalisée dans le bon ordre, que la pièce est encore attachée quand il le faut, et que les chutes peuvent s'évacuer. Cela mérite un examen délibéré, pas une formalité.
Prouver le procédé : FAI sur l'outil
La première pièce est réalisée sur l'outil de production, pas sur un outil provisoire ni sur un prototype, et elle est mesurée contre chaque forme cotée du plan. Le rapport indique quelles formes tiennent confortablement et lesquelles sont proches de la limite, afin que le procédé soit ajusté avant la série, et non après.
Le dossier type que nous émettons contient le rapport dimensionnel établi sur le plan ballonné, le certificat matière, le relevé de finition de surface ou de revêtement quand c'est pertinent, et toute déviation signalée sous forme de dérogation et acceptée avec le client. Pour les programmes réglementés, le format est imposé par le client ; la discipline reste la même.
Coûts d'exploitation une fois l'outil en service
Le coût par pièce est déterminé par l'utilisation de la matière, le temps de cycle de la presse, les opérations secondaires et le contrôle. L'utilisation de la matière est figée par la bande : elle se décide à l'étape de la mise en bande. Le temps de cycle est fixé par la presse et le nombre de postes. Les variables que vous maîtrisez encore sont le calendrier des quantités, le regroupement des opérations secondaires et le plan de contrôle.
L'entretien de l'outil est un coût d'exploitation facile à négliger. Intégrer un intervalle d'entretien au modèle commercial, plutôt que de traiter une révision de l'outil comme un événement imprévu, rend un programme de production prévisible sur des années.