Sommaire
Vue d'ensemble
Chaque pièce métallique sur mesure commence par la même question : quel procédé de fabrication ? Pour les pièces fabriquées à partir de tôle ou de plaques, les deux principales voies sont la fabrication de tôlerie (découpe laser, poinçonnage, pliage, soudure) et l'usinage CNC (fraisage, tournage et usinage soustractif multiaxe). Elles se chevauchent sur certaines géométries mais divergent nettement sur la structure des coûts, l'utilisation des matériaux et les contraintes de conception. Choisir le mauvais procédé peut multiplier le coût par pièce par 3 à 5 ou ajouter des semaines à votre calendrier — surtout lors du passage du prototype à la production. Ce guide compare les deux procédés selon le coût, la tolérance, les options de matériaux, le délai et la complexité de conception afin de vous permettre de faire le bon choix dès l'étape du devis.
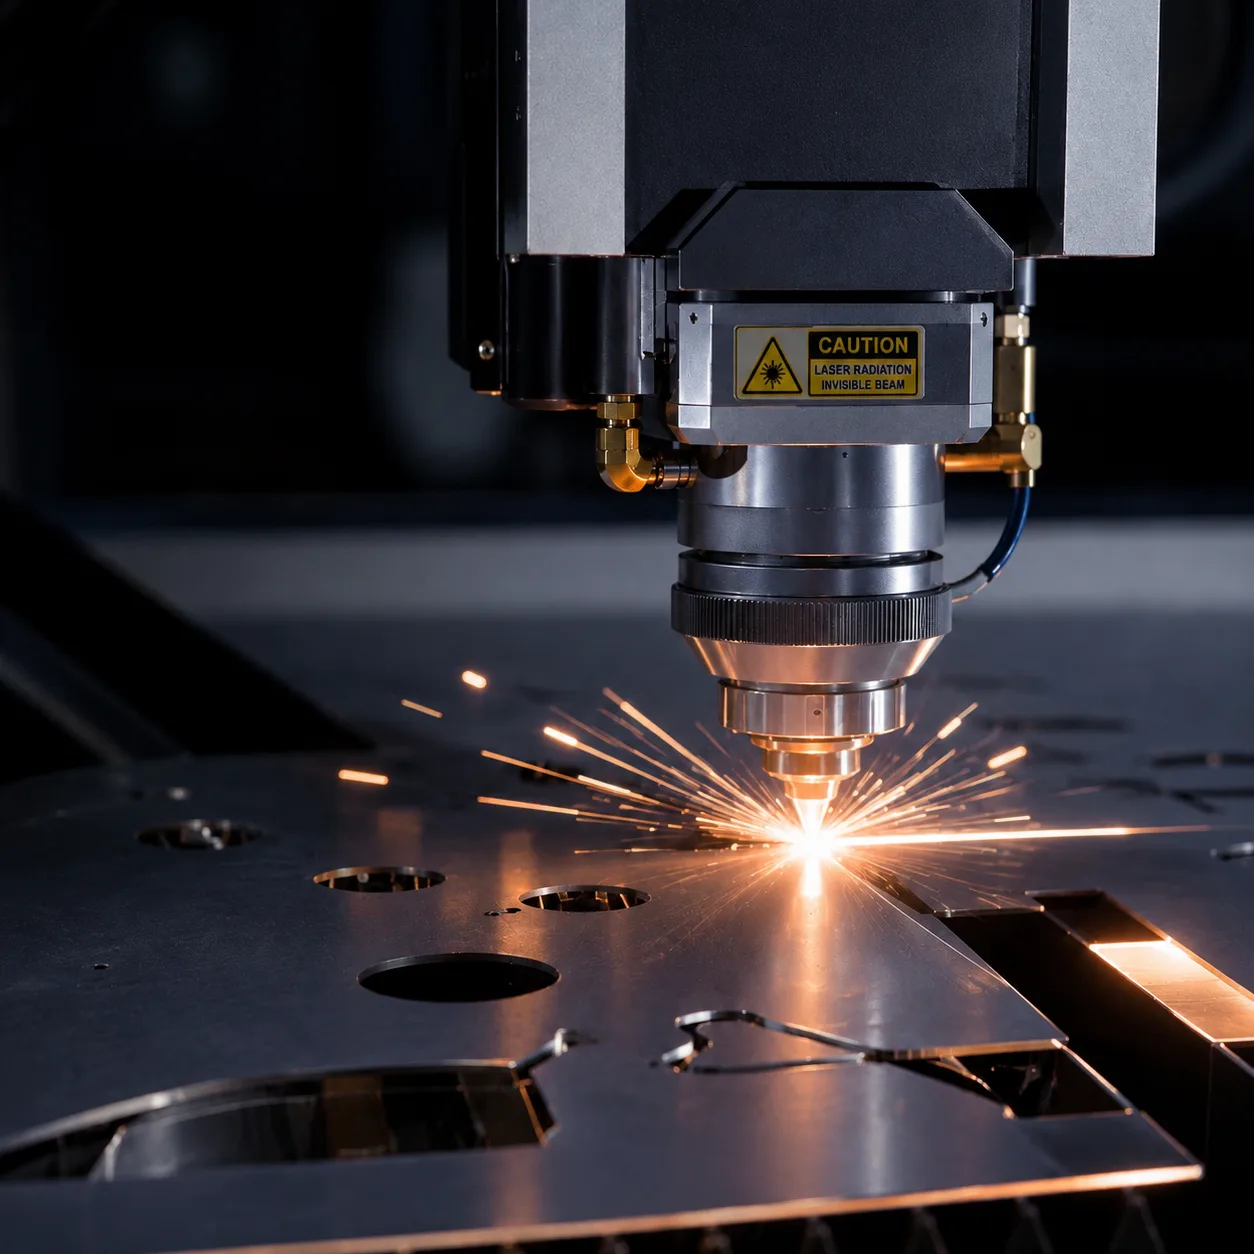
Fonctionnement de chaque procédé
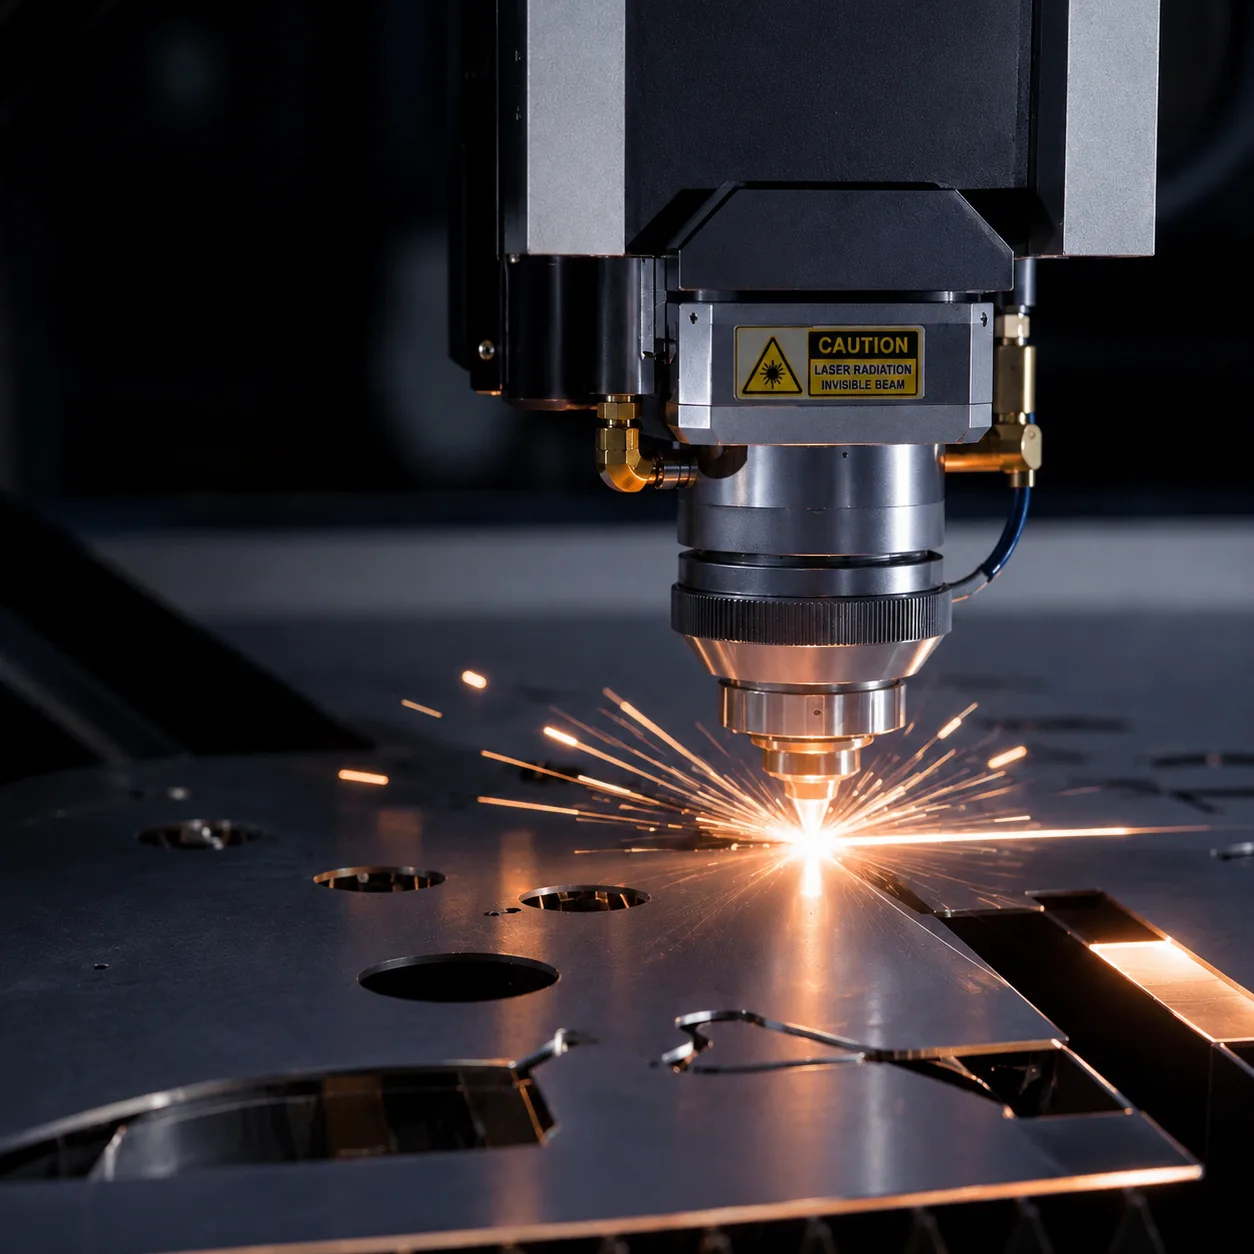
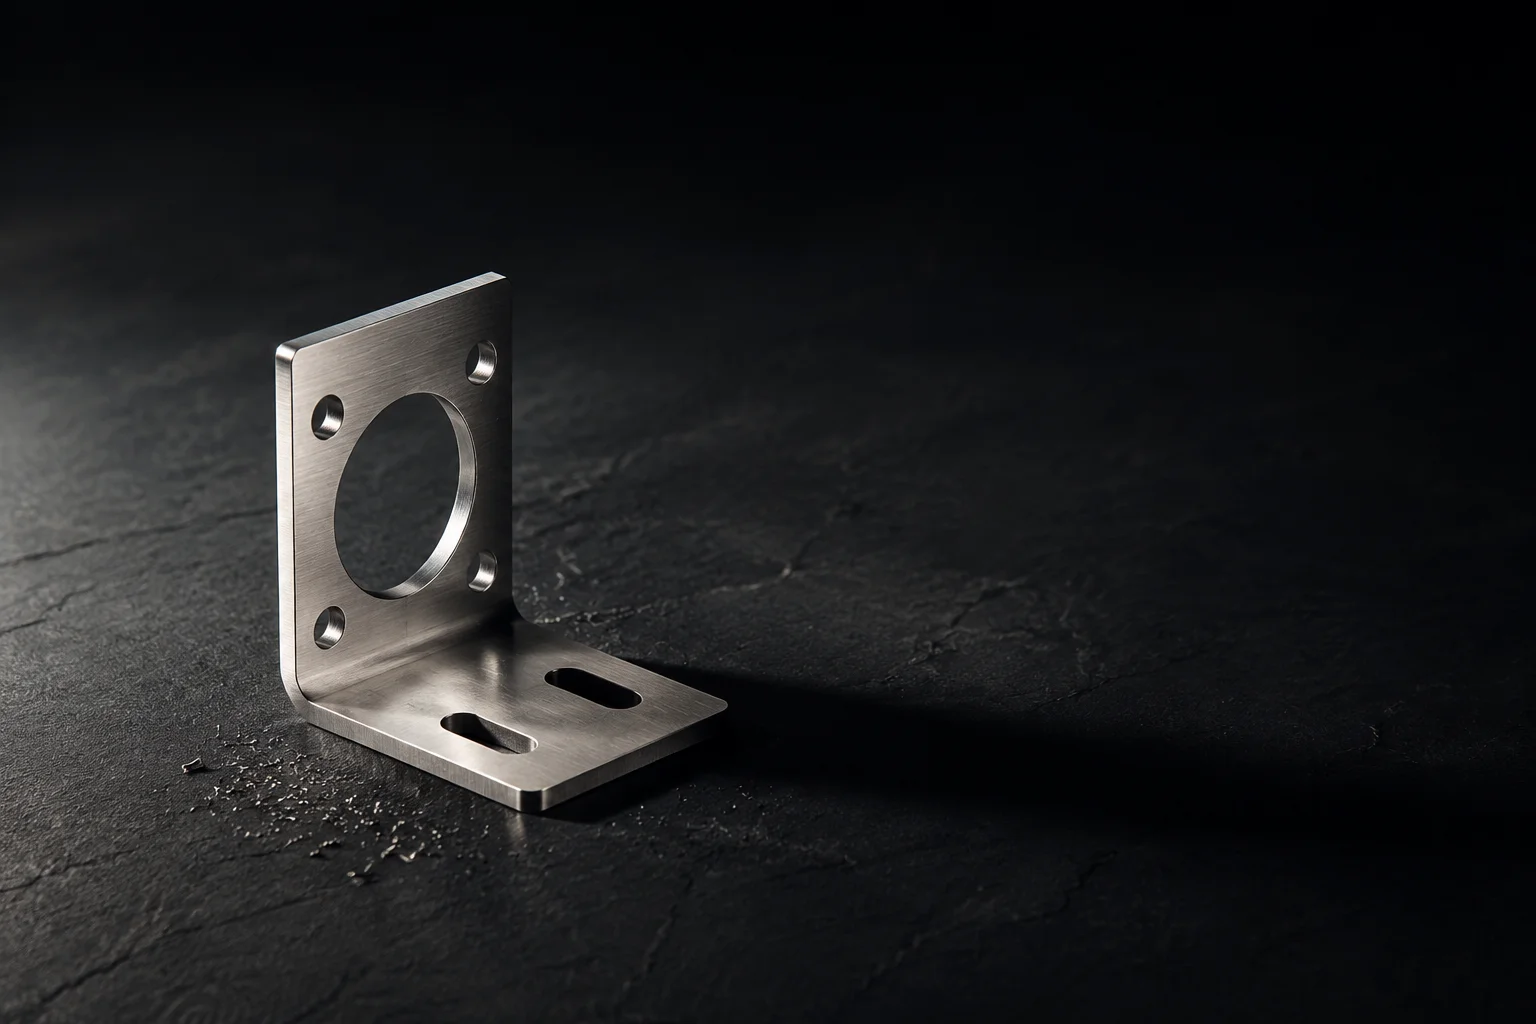
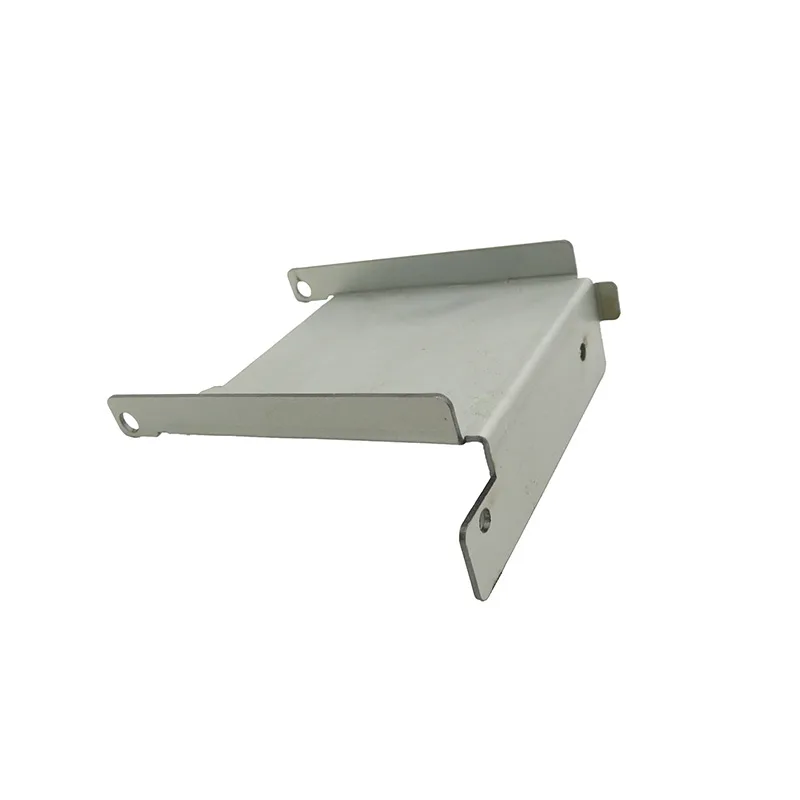
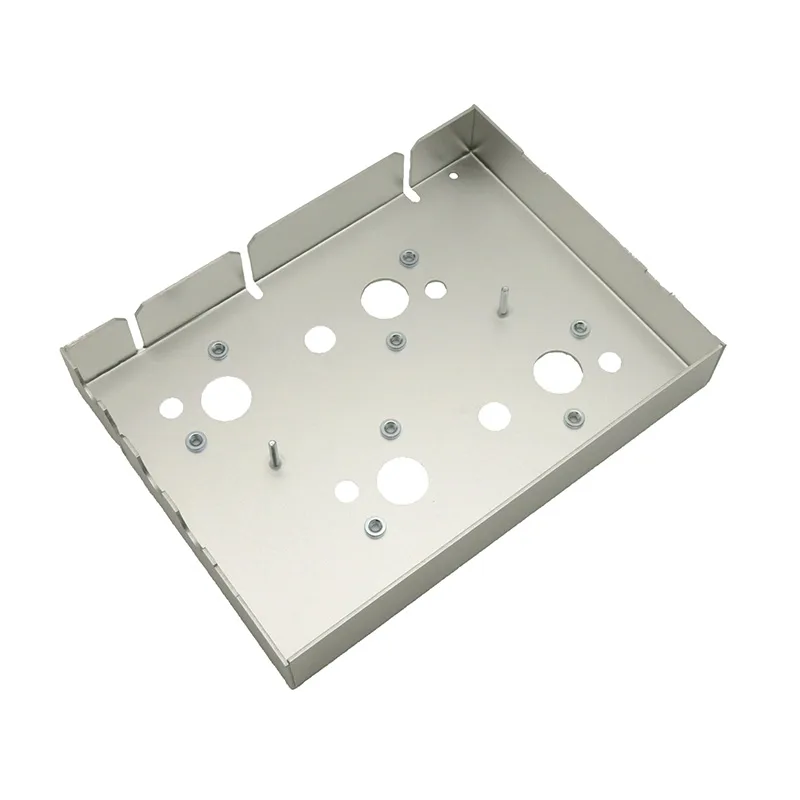
La fabrication de tôlerie démarre avec une tôle plate (feuille ou plaque) et la transforme en pièces 3D par une suite d'opérations de découpe 2D, de formage et d'assemblage. Un laser à fibre ou un poinçon à tourelle découpe le profil plat à partir d'une tôle emboîtée, une presse plieuse plie le modèle plat en géométrie 3D, et la soudure ou l'assemblage par fixations ferme l'assemblage final. La caractéristique clé : le taux d'utilisation de la matière est élevé (généralement 70 à 85 % avec un emboîtement optimisé), et le procédé se prête intrinsèquement aux structures creuses et légères — boîtiers, consoles, panneaux et châssis.
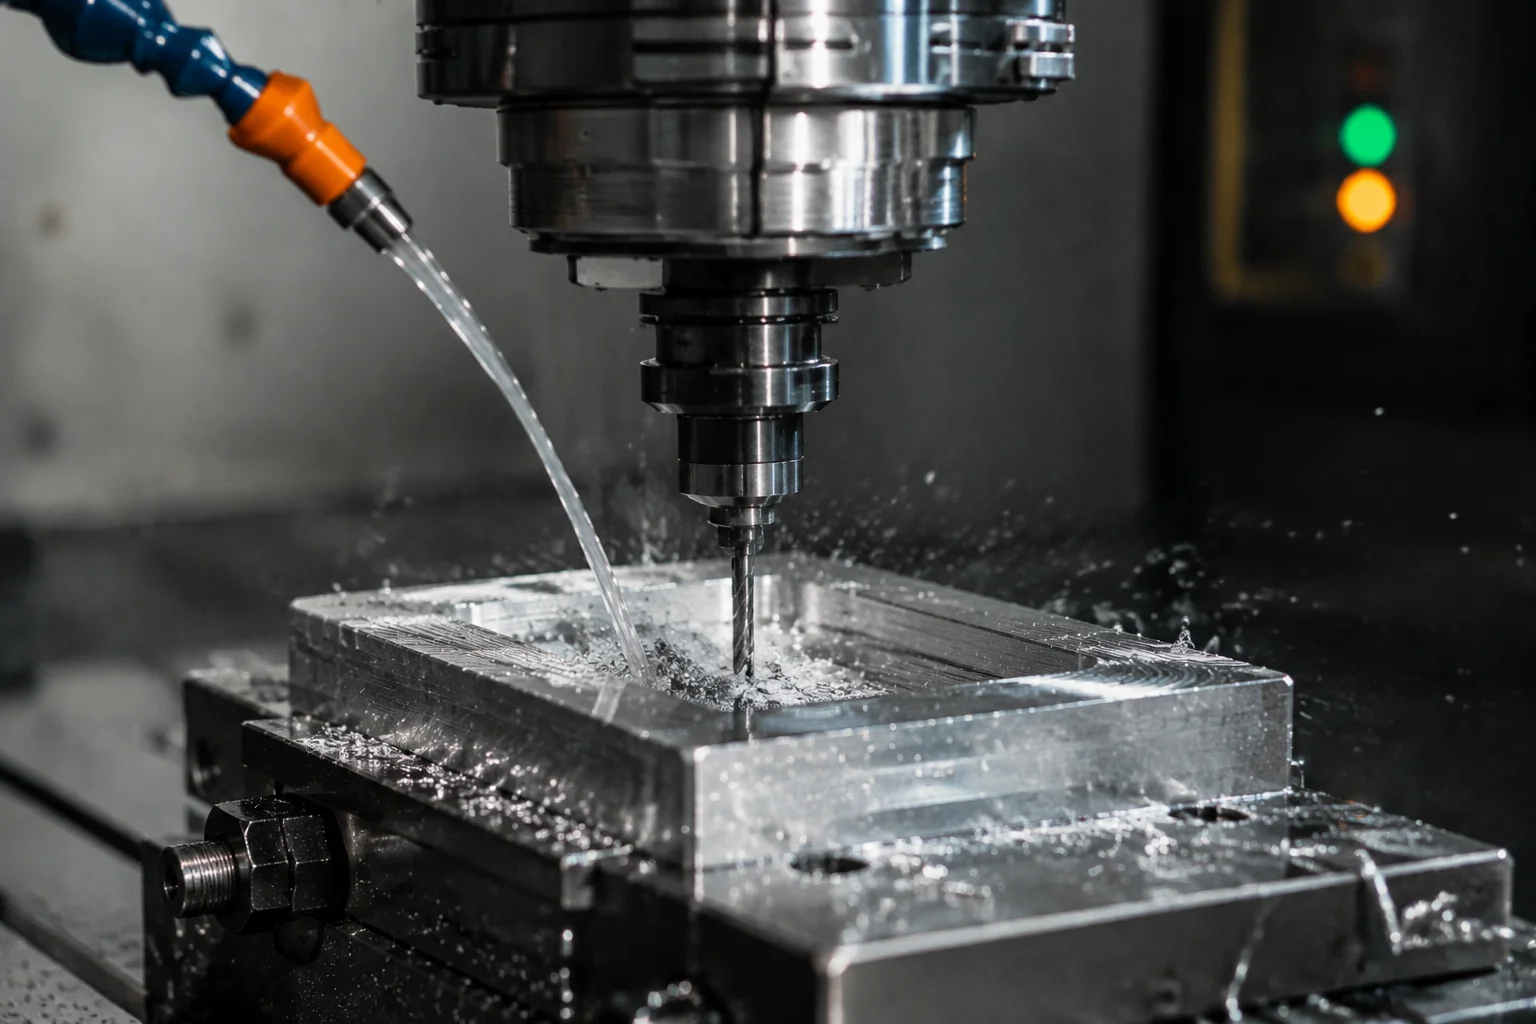
L'usinage CNC démarre avec une matière pleine (barre, lingot ou bloc) et enlève de la matière au moyen d'outils de coupe rotatifs pour créer la géométrie finale. Une fraiseuse 3 axes traite les pièces prismatiques ; un tour traite les pièces cylindriques ; les machines 5 axes traitent les formes organiques complexes. Le taux d'utilisation de la matière est souvent de 10 à 40 % pour les pièces complexes — le reste devient des copeaux. L'usinage excelle sur les tolérances serrées, les surfaces 3D complexes et les pièces nécessitant des fonctions impossibles à former à partir de tôle (poches profondes, sous-dépouilles, filetages internes).
Comparaison des coûts selon le volume
Les structures de coûts des deux procédés divergent fortement avec le volume. La fabrication de tôlerie présente un faible coût de mise en route (aucun outillage pour les pièces découpées au laser, un outillage modeste pour le poinçonnage) mais un coût par pièce modéré. L'usinage CNC n'a aucun coût d'outillage mais un coût par pièce élevé en raison du temps machine, de l'usure des outils et des pertes de matière. Le point de bascule dépend de la complexité de la pièce — les pièces simples à plat et à plier favorisent la tôlerie à presque tous les volumes ; les pièces prismatiques complexes peuvent favoriser l'usinage même à faible volume.
| Quantité | Tôlerie (console typique) | Usinage CNC (console typique) | Notes |
|---|---|---|---|
| 1 pièce | $30–$80 | $50–$150 | La tôlerie gagne sur les géométries simples ; l'usinage compétitif sur pièces complexes |
| 100 pièces | $8–$20 pièce | $35–$80 pièce | Tôlerie 3 à 5× moins chère ; aucun amortissement d'outillage requis |
| 1 000 pièces | $4–$12 pièce | $25–$60 pièce | L'écart se creuse ; envisager un outillage de poinçonnage pour plus d'économies |
| 10 000 pièces | $2–$8 pièce | $20–$50 pièce | La tôlerie domine ; l'emboutissage progressif peut réduire davantage le coût |
Facteur de coût : l'utilisation de la matière
Les chiffres de coût ci-dessus représentent une console typique de petite taille (50×80×20 mm, 1,5 mm en acier au carbone laminé à froid, 2 pliures) auprès de fournisseurs occidentaux et asiatiques variés. Pour la tarification des usines sources en Chine, le coût des consoles en tôlerie peut être de 30 à 50 % inférieur à ces fourchettes — voir notre guide de devis pour des détails. Les pièces en tôlerie atteignent généralement 70 à 85 % d'utilisation de la matière avec un emboîtement optimisé. L'usinage CNC gaspille souvent 60 à 90 % du lingot de départ en copeaux.
Comparaison tolérance et précision
L'usinage CNC maintient des tolérances nettement plus serrées que tout procédé de tôlerie. Une fraiseuse CNC bien entretenue assure couramment ±0,025 mm sur les dimensions critiques ; la découpe laser de tôlerie atteint ±0,1 mm en conditions standard, et le pliage ajoute ±0,25–0,5 mm selon la matière, l'épaisseur et la longueur de bordure. Toutefois, la plupart des applications de tôlerie — boîtiers, consoles, panneaux — ne nécessitent pas de tolérances de niveau usinage. Surestimer les tolérances est l'une des erreurs de coût les plus fréquentes des ingénieurs.
| Paramètre | Fabrication de tôlerie | Usinage CNC |
|---|---|---|
| Tolérance dimensionnelle (découpe) | ±0,1 mm (laser), ±0,05 mm (précision) | ±0,025 mm (standard), ±0,01 mm (précision) |
| Précision de l'angle de pliage | ±0,5° (standard), ±0,25° (précision) | N/A — aucun pliage requis |
| Rugosité de surface (coulée) | Ra 3,2–6,3 µm (bord laser) | Ra 0,8–1,6 µm (fraisé), Ra 0,4–0,8 µm (fini) |
| Précision positionnelle | ±0,1 mm | ±0,025 mm |
| Planéité (par 300 mm) | ±0,2–0,5 mm | ±0,025–0,05 mm |
| Taille minimale de fonctionnalité | 0,5 mm (kerf laser) | 0,3 mm (diamètre de fraise) |
Comparaison des options de matériaux
Les deux procédés fonctionnent avec un large éventail de métaux, mais chacun présente des avantages et des limites liés aux matériaux. La fabrication de tôlerie est contrainte par la disponibilité de tôle ou de plaque standard aux jauges courantes, tandis que l'usinage CNC peut démarrer de n'importe quelle géométrie de matière pleine. Les procédés de tôlerie peinent également avec les matériaux très durs (acier à outils, titane) qui dépassent les limites de tonnage de la presse plieuse, alors que l'usinage CNC traite ces matériaux avec l'outillage et les paramètres appropriés.
| Matériau | Adéquation tôlerie | Adéquation usinage CNC | Notes |
|---|---|---|---|
| Acier au carbone (SPCC, A36) | Excellente — faible coût, très formable | Excellente — usinable facilement | Par défaut pour les deux procédés quand la corrosion n'est pas un problème |
| Acier inoxydable 304 | Bonne — nécessite un tonnage de pliage plus élevé | Moyenne — durcit à froid, nécessite un montage rigide | Tôlerie privilégiée pour boîtiers ; usinage pour raccords de précision |
| AL 5052-H32 | Excellente — très formable, résistante à la corrosion | Excellente — usinable facilement | Tôlerie privilégiée pour boîtiers légers ; usinage pour consoles complexes |
| AL 6061-T6 | Moyenne — formabilité limitée (rayon min 2T–4T) | Excellente — l'aluminium usiné par défaut | Usinage privilégié pour pièces structurelles ; tôlerie pour profils plats/simples |
| Cuivre C110 | Bonne — nécessite un laser haute puissance (4+ kW) | Moyenne — pâteux, nécessite un outillage tranchant | Tôlerie pour barres collectrices ; usinage pour connecteurs de précision |
| Titane (Grade 2/5) | Mauvaise — tonnage très élevé, rappel élastique | Moyenne — nécessite un montage rigide, faible Vc | Presque toujours usiné ; tôlerie uniquement pour consoles aéro simples |
Comparaison des délais
Le délai dépend fortement de la complexité, du volume et de la présence d'outillage. Pour les prototypes (1 à 10 pièces), la fabrication de tôlerie livre généralement plus vite car il n'y a pas de mise en route d'outillage — un fichier DXF est chargé, le laser fonctionne, la presse plie et la pièce est expédiée. L'usinage CNC est tout aussi rapide pour les prototypes mais le temps machine par pièce est plus long. En volume de production, la tôlerie conserve un avantage de délai pour les pièces simples ; l'usinage CNC peut rivaliser sur les pièces complexes où un seul réglage machine remplace plusieurs opérations de tôlerie.
| Scénario | Délai tôlerie | Délai usinage CNC |
|---|---|---|
| Prototype (1–5 pièces) | 3–7 jours ouvrés | 5–10 jours ouvrés |
| Petit lot (10–100 pièces) | 5–10 jours ouvrés | 7–15 jours ouvrés |
| Production (1 000+ pièces) | 10–20 jours ouvrés | 15–30 jours ouvrés |
| Avec outillage personnalisé (emboutissage) | 15–30 jours (fabrication d'outil) | N/A — aucun outillage requis |
Avantage délai : aucun outillage
Pour les pièces de tôlerie prototypes et en faible volume, aucun investissement en outillage n'est nécessaire — le programme laser est généré directement à partir de votre fichier CAD. Cela élimine le délai d'outillage de 2 à 6 semaines qui peut s'ajouter aux pièces embouties nécessitant la fabrication d'un outil. Téléversez un fichier STEP ou DXF et recevez les premières pièces en 3 à 7 jours ouvrés.
Limites de complexité de conception
Chaque procédé présente des contraintes géométriques intrinsèques que les ingénieurs doivent comprendre pendant la phase de conception, et non après le devis. Les pièces en tôle doivent être développables — elles démarrent comme tôle plate et sont pliées en formes 3D. Cela limite la géométrie aux pièces dépliables en un modèle plat sans interférence. L'usinage CNC n'a pratiquement aucune contrainte géométrique — toute forme accessible à un outil de coupe est usinable.
- Limite tôlerie : les pièces doivent se déplier en un modèle plat — aucune sous-dépouille, aucun canal fermé (sans soudure)
- Limite tôlerie : le rayon de pliage minimal est de 0,5T à 4T selon la matière et le sens du grain
- Limite tôlerie : les trous près des pliures se déforment — maintenir un écart de 3T entre le bord du trou et la ligne de pliage
- Limite usinage CNC : les poches profondes (profondeur > 4× diamètre) nécessitent un outillage long et coûteux et des avances lentes
- Limite usinage CNC : les parois fines (< 0,8 mm en aluminium, < 1,0 mm en acier) vibrent et fléchissent pendant la coupe
- Limite usinage CNC : les coins internes ont toujours un rayon correspondant à l'outil — les coins internes vifs nécessitent un EDM
- Approche hybride : de nombreux assemblages combinent des boîtiers en tôlerie avec des plaques de montage usinées CNC ou des inserts de précision
Quand choisir quel procédé
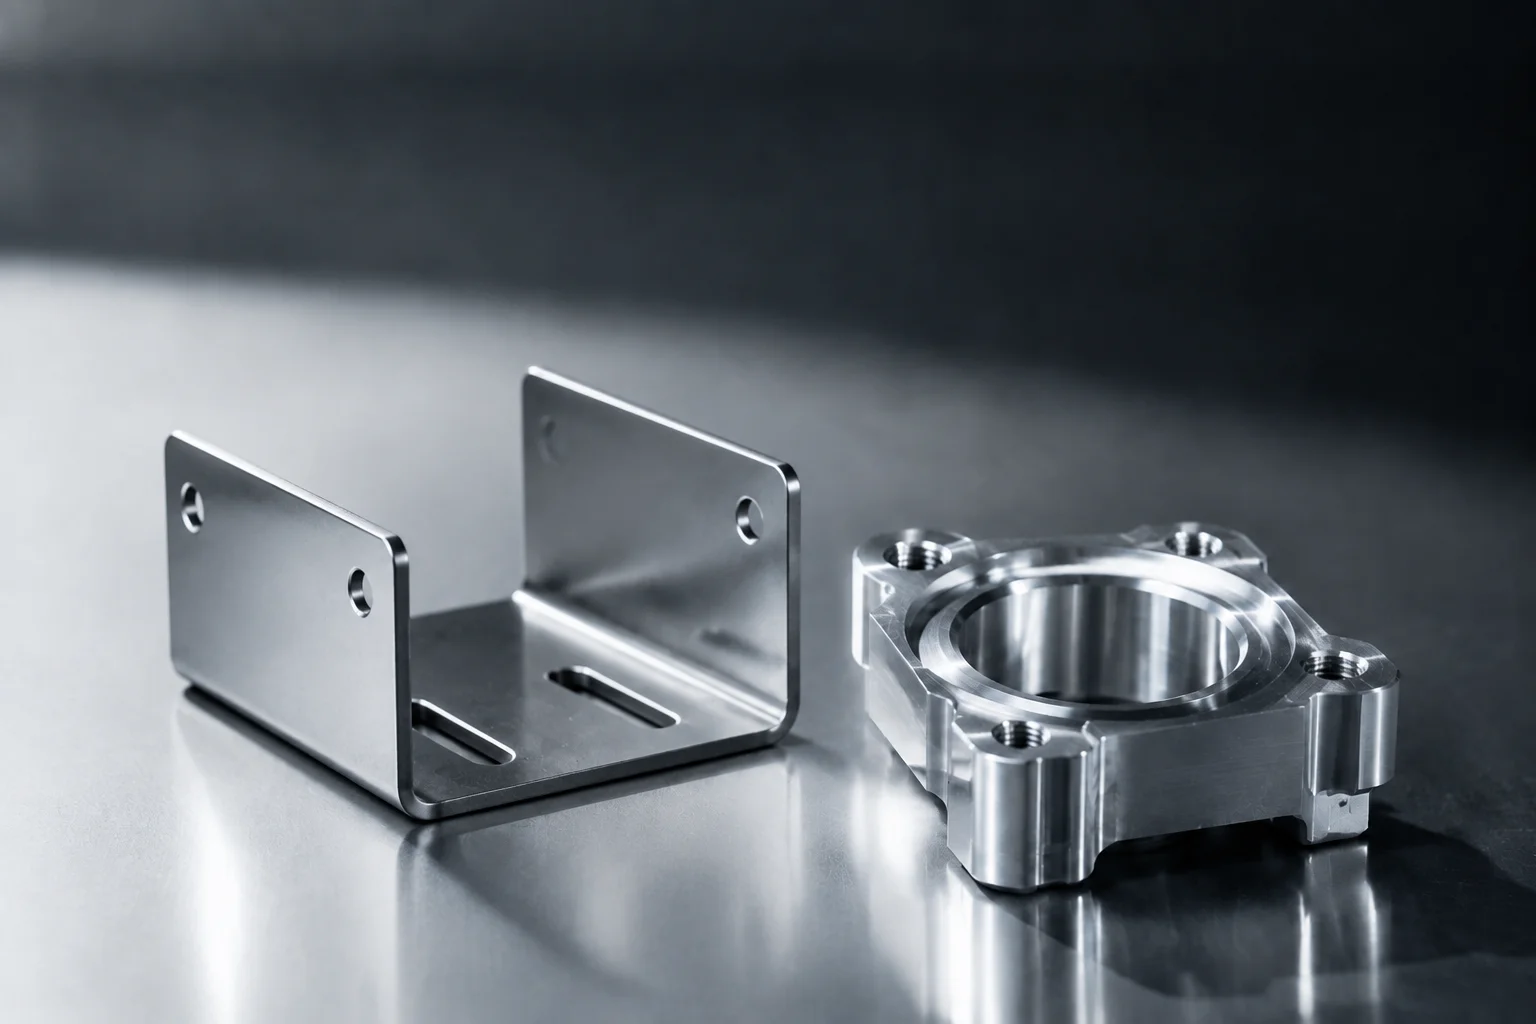
Le cadre de décision ci-dessous synthétise notre expérience de milliers de projets en un guide pratique. Commencez par la géométrie et le volume de la pièce, puis évaluez les exigences fonctionnelles. Dans de nombreux assemblages réels, la solution optimale combine les deux procédés — la tôlerie pour le boîtier ou le cadre structurel, l'usinage CNC pour les interfaces de précision ou les fonctions à tolérance serrée.
| Critère de décision | Choisir la tôlerie | Choisir l'usinage CNC |
|---|---|---|
| Géométrie de la pièce | Creuse, à paroi fine, dépliable à plat | Pleine, prismatique, surfaces 3D complexes |
| Volume de production | 10–100 000+ pièces | 1–500 pièces (coût sensible au volume) |
| Exigence de tolérance | ±0,1 mm ou plus large | ±0,05 mm ou plus serré |
| Épaisseur de paroi | 0,5–6,0 mm | 1,0 mm+ (minimum pratique) |
| Finition de surface | Coulée + revêtement en poudre (Ra 6,3 µm) | Finition fraisée (Ra 0,8 µm) ou meilleure |
| Optimisation du poids | Élevée — structures creuses, matière minimale | Modérée — matière pleine avec poches |
| Priorité coût | Coût par pièce en volume | Aucun outillage à faible volume |
Approche hybride : le meilleur des deux mondes
Beaucoup de nos clients utilisent la tôlerie pour le boîtier, les consoles et les panneaux, puis ajoutent des inserts usinés CNC pour les surfaces de montage de précision. Un exemple courant : un boîtier électronique en tôle avec une plaque de dissipation thermique en aluminium usinée CNC. Le coût du boîtier chute de 60 à 70 % par rapport à une version entièrement usinée, tout en maintenant une planéité de ±0,05 mm sur l'interface thermique critique.
Exemples concrets
Considérons un châssis de serveur monté en baie. Entièrement usiné en CNC, une unité coûterait 300 à 500 $ et nécessiterait plus de 8 heures de temps machine. Le même châssis fabriqué en tôlerie — modèle plat découpé au laser, plié sur presse plieuse, soudé par points aux joints — coûte 25 à 60 $ en volume et est livré en 5 à 10 jours. Les exigences fonctionnelles (loger les cartes de circuit, assurer le blindage CEM, se monter dans une baie 19 pouces) sont pleinement satisfaites par la tôlerie à une fraction du coût.
See also Pliage à frein CNC, Découpe laser à fibre, Découpe laser vs poinçonnage CNC : quand utiliser l'une ou l'autre ?.
See also Services, Demander un devis.
Considérons maintenant une console de montage de précision pour un dispositif médical qui doit maintenir ±0,025 mm sur quatre trous à goupille. La tôlerie ne peut pas atteindre cette tolérance — les trous nécessiteraient un alésage ou un alésage sur mandrin après pliage, ajoutant coût et étapes de procédé. Une console en aluminium usinée CNC en 6061-T6 maintient couramment ces tolérances, et à un volume de 50 à 200 pièces, le coût par pièce (15 à 40 $) se justifie par l'exigence fonctionnelle. La leçon : laissez les exigences fonctionnelles — non l'habitude — dicter le choix du procédé.
FAQ
Coécrit par
Ingénieur Process Senior
Tom passe plus de dix ans à l’atelier à transformer des plans en pièces qui fonctionnent du premier coup. Il pilote les revues DFM chez WERIX Metal, définit la stratégie de pliage et d’outillage de chaque nouveau projet, et rédige les guides que les ingénieurs consultent vraiment lorsqu’ils dimensionnent une pièce tard le soir.
Voir le profil
Ingénieure Design Industriel et Produit
Julia fait passer un produit du premier croquis à une conception tôlerie réellement fabricable. Elle travaille entre le concept du client et nos presses plieuses : modélisation des carters et supports en CAO, premières passes DFM, et choix de la matière et de la finition qui resteront justes dans deux ans.
Voir le profilPièces fabriquées pour ce sujet
Prêt à démarrer votre projet ?
Obtenez un retour DFM et un devis sous 24 heures. Pas de quantité minimale de commande.