
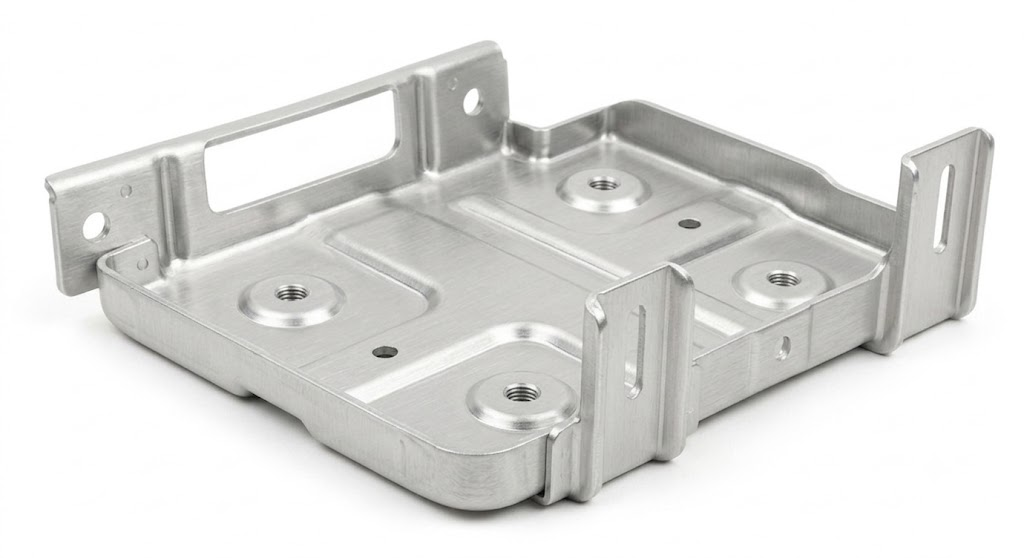
Pourquoi le procédé est presque toujours l’emboutissage
Aux volumes automobiles, le coût pièce est dominé par le temps de cycle et la manutention. Un outil progression sort une pièce finie par course, l’ébavurage étant renvoyé au tonneau par lot : la part de main-d’œuvre par pièce tend vers zéro. Découpe laser et pliage servent au prototype et au démarrage, puis la pièce passe à l’outil dès que la conception est figée.
Le risque, c’est d’outiller une conception qui n’est pas définitive. La bande ne peut pas être revue de façon économique — séquence de postes, pas d’avance et largeur de bande sont intégrés aux blocs et à l’alimentation — une modification tardive sur une pièce emboutie est donc une retouche d’outil ou un outil neuf.
Notes matière et caractéristiques pour ce secteur
| Point | Pourquoi il compte ici |
|---|---|
| Aciers à haute limite et HSLA | Les postes de formage travaillent plus par course ; la bande doit porter la pièce plus longtemps |
| Sens de bavure | Fixé par le jeu poinçon-matrice ; doit s’écarter des faces en contact et des mains |
| Dégagement de pliage | Indispensable là où un pli va jusqu’au bord ; une déchirure est un problème de garantie, pas de rebut |
| Dimension de perçage minimale | Un poinçon fragile dans un outil à millions de cycles est un coût de maintenance à vie |
| Revêtement et placage | Le zinc-nickel et similaires modifient le filetage et l’ajustement ; la surépaisseur est une décision de plan |
| Retour élastique | Une matière plus résistante revient davantage ; le poste de formage est conçu pour la matière, pas pour un angle nominal |
Documentation : ce que nous fournissons et ce que nous ne détenons pas
Les clients automobiles demandent en général un rapport dimensionnel de premier article sur le plan repéré, un certificat matière, un plan d’inspection avec échantillonnage défini et un dossier outil couvrant l’outil et ses réglages de mise au point. Nous les fournissons systématiquement.
Ce que nous ne détenons pas, c’est l’IATF 16949, et nous ne le revendiquons pas. Là où un programme exige un système qualité certifié, cette exigence doit être portée par un fournisseur qui détient le certificat ; nous préférons le dire en phase de consultation plutôt que de le découvrir après avoir taillé l’outil. Là où l’exigence est un processus d’inspection documenté et répétable avec traçabilité, c’est déjà ce que nous faisons.
- Donnez le volume annuel et la durée de vie attendue du programme : les deux pilotent la décision d’outillage.
- Figez la conception avant de tailler l’outil ; la bande est la partie irréversible.
- Précisez l’état de bord là où il est fonctionnel : un filetage, une face d’étanchéité, un ajustement glissant.
- Dites en phase de consultation quel jeu de documents votre service qualité exige.