
Was Werkzeug in der Blechbearbeitung kostet
Werkzeug ist das Element, nach dem Käufer am seltensten fragen und von dem sie am häufigsten überrascht werden. Bei einem lasergeschnittenen und gebogenen Teil ist es tatsächlich null. Bei einem Stanzteil ist es eine Investition, die pro Stück zurückverdient werden muss, und die Rechnung ist einfach, sobald die beiden Zahlen auf dem Tisch liegen.
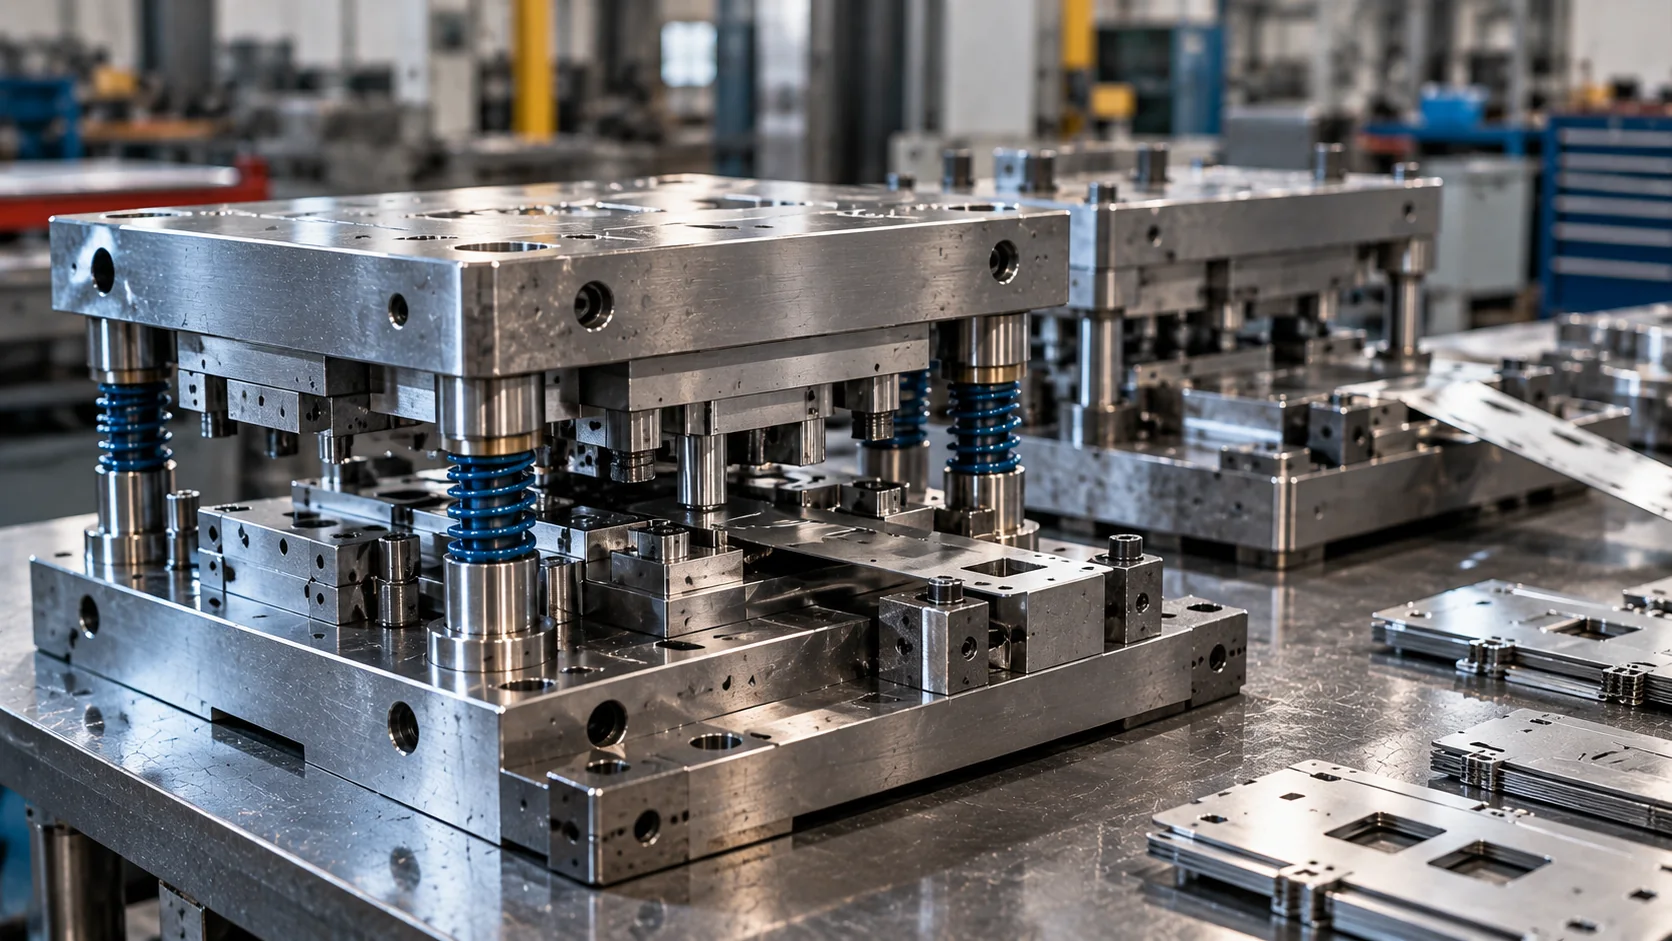
Werkzeug in der Blechbearbeitung ist ein einmaliger Aufwand, keine Belastung pro Stück. Laser- und Abkantarbeit braucht über die Programmierung hinaus kein Werkzeug; ein Stanzteil braucht ein Werkzeug, und die Werkzeugkosten skalieren mit Teilegröße, Anzahl der Stationen und Toleranz. Sie zahlen sich erst oberhalb einer Break-even-Stückzahl zurück.
12 Zeilen Referenzdaten unten — die Zusammenfassung oben ist die kurze Antwort, die Tabellen sind das, woraus Sie zitieren.
Wann Werkzeug nötig ist und wann nicht
| Route | Werkzeug | Wo es sinnvoll ist |
|---|---|---|
| Laserschneiden | Keines — die Geometrie steckt im Programm | Einzelteile, Revisionen, komplexe Außenkonturen, jede Stückzahl |
| Revolverstanzen | Werkzeugsatz nur, wenn das Muster Sonderwerkzeuge braucht | Wiederkehrende Lochbilder in Stückzahl |
| Gesenkbiegen | Werkzeugsatz nur, wenn ein Standardstempel und eine Standardmatrize es nicht umformen können | Fast alle Arbeit; Standardwerkzeuge decken die Mehrheit ab |
| Stanzen — Einfachwerkzeug | Eine Station, überschaubarer Aufwand | Flache oder leicht umformte Teile in hoher Stückzahl |
| Stanzen — Folgeverbundwerkzeug | Mehrstationswerkzeug, der größte Aufwand | Hohe Stückzahl, kleine bis mittlere Teile |
| Stanzen — Transferwerkzeug | Werkzeug plus Transfermechanismus | Große Teile, die sich nicht als Band zuführen lassen |
Was die Werkzeugkosten treibt
Ein Werkzeug wird nicht nach Teilegewicht kalkuliert. Es wird danach kalkuliert, wie viele Arbeitsgänge das Teil braucht, wie viel vom Werkzeug per Drahterodieren geschnitten werden muss, wie viele Stationen das Bandlayout verlangt und wie genau das Werkzeug das engste Merkmal der Zeichnung halten muss.
Die Anzahl der Stationen ist der größte einzelne Hebel, und die Anzahl der Stationen ist ein Ergebnis der Konstruktion. Ein Teil, das fünf Stationen braucht, weil zwei Löcher nicht zusammengelegt werden konnten oder weil eine Umformung im Band in die falsche Richtung zeigt, kostet im Werkzeug mehr als dasselbe Teil, neu konstruiert auf drei Stationen. Das ist ein DFM-Gespräch, das vor dem Schnitt des Werkzeugs geführt gehört, nicht danach.
| Treiber | Wirkung | Hebel |
|---|---|---|
| Anzahl der Stationen | Dominierend — jede Station wird zerspant, montiert und erprobt | Merkmale umkonstruieren, um Arbeitsgänge zusammenzulegen |
| Teilegröße | Größere Werkzeuge brauchen größere Pressen und mehr Werkstoff | Prüfen, ob das Teil mit geändertem Layout in eine kleinere Presse passt |
| Toleranz am engsten Merkmal | Treibt EDM-Zeit, Handanpassung und Erprobungsrunden | Alles lockern, was funktional nicht kritisch ist |
| Zu schneidender Werkstoff | Härteres und dickeres Material verschleißt das Werkzeug schneller | Richtige Werkzeugstahl- und Beschichtungswahl |
| Erwartete Standzeit | Die Hubzahl entscheidet über Einsatzstahl und ob Stationen austauschbar sind | Werkzeugspezifikation an die tatsächliche Lebensstückzahl anpassen |
| Besäumen und Abfallhandling | Skelettschneiden und Butzenentfernung kosten zusätzliche Stationen und Mechanik | Das Bandlayout auf saubere Butzenabfuhr auslegen |
Die Break-even-Rechnung
Das Werkzeug zahlt sich zurück, wenn die Ersparnis pro Teil, die es freisetzt, multipliziert mit der Stückzahl, die Werkzeugkosten übersteigt. Beide Zahlen sind vor der Entscheidung bekannt: Wir kalkulieren die Laserroute und die Stanzroute für dasselbe Teil und dieselbe Stückzahl, und die Differenz zwischen den beiden Stückpreisen ist die Ersparnis.
Das Ergebnis ist meist eine Spanne statt einer einzelnen Zahl, weil sich die Antwort mit der Stückzahlannahme verschiebt. Entscheidend ist nicht der genaue Schnittpunkt, sondern ob die Stückzahl, bei der Sie sicher sind, bequem darüber liegt. Ein Werkzeug, das sich bei 8,000 Stück zurückzahlt, ist eine gute Entscheidung in einem Programm über 40,000 Stück und eine schlechte in einem Programm, das bei 6,000 enden könnte.
Vorrichtungen, Lehren und der Rest des NRE
Ein Werkzeug ist der sichtbare Werkzeugaufwand, aber nicht der einzige einmalige Aufwand. Eine geschweißte Baugruppe, die während des Fügens in Position gehalten werden muss, braucht meist eine Vorrichtung. Ein Teil mit einem kritischen Merkmal braucht eine Lehre oder ein CMM-Programm, damit die Prüfung wiederholbar und nicht auslegbar ist. Eine Erstmusterprüfung an einem komplexen Teil ist echte Messzeit.
Diese werden getrennt angeboten, weil sie sich unterschiedlich verhalten. Ein Werkzeug ist dauerhaft an das Teil gebunden. Eine Vorrichtung kann manchmal einer ganzen Teilefamilie dienen. Eine Lehre lohnt den Bau nur, wenn das Merkmal an jeder Charge gemessen wird statt einmal bei der Freigabe.
Wem das Werkzeug gehört
Ein Werkzeug, das für einen Kunden gebaut wird, ist Eigentum dieses Kunden, und das steht im Angebot, statt der Auslegung überlassen zu bleiben. Wenn ein Programm wandert, wandert das Werkzeug mit. Käufer sollten das Werkzeugeigentum als Beschaffungsbedingung behandeln, die schriftlich vereinbart wird, und misstrauisch sein gegenüber jedem Angebot, das ein Werkzeug als internes Anlagegut des Lieferanten behandelt und es dem Kunden dennoch in Rechnung stellt.
Häufig gestellte Fragen
Braucht Laserschneiden Werkzeug?
Nein. Die Geometrie steckt im Schneidprogramm, es gibt also kein physisches Werkzeug zu bauen und keine Werkzeugkosten abzuschreiben. Das ist der Hauptgrund, warum der Laser die richtige Route für Prototypen und für Teile ist, die sich zwischen Revisionen ändern.
Wie viel kostet ein Stanzwerkzeug?
Es hängt fast vollständig von der Anzahl der Stationen, der Teilegröße und der engsten Toleranz auf der Zeichnung ab, weshalb wir es aus dem Bandlayout und nicht aus einer Preisliste kalkulieren. Senden Sie das Teil und die erwartete Stückzahl, und Sie erhalten die Werkzeugkalkulation und die Break-even-Stückzahl zusammen.
Lassen sich die Werkzeugkosten über Aufträge verteilen?
Ja, wenn beide Seiten zustimmen. Die Verteilung senkt die erste Rechnung, erhöht aber jeden folgenden Stückpreis, und sie macht einen Lieferantenwechsel komplizierter, weil das Werkzeug nicht vollständig bezahlt ist. Wir bieten es in beiden Varianten an und kennzeichnen klar, welche der Preis widerspiegelt.
Was geschieht mit dem Werkzeug, wenn wir aufhören zu bestellen?
Es bleibt Ihr Eigentum und kann auf Ihre Anweisung an Sie oder an einen anderen Pressbetrieb versandt werden. Wir bestätigen den Werkzeugzustand und versenden es in einer Kiste. Die Alternative — ein Lieferant, der das Werkzeug behält und eine „Werkzeugtransfer-Gebühr“ verlangt — ist ein kommerzielles Risiko, das sich vor der ersten Bestellung zu prüfen lohnt.
Fallen bei einer kleinen Charge Stanzteile Werkzeugkosten an?
Sie fallen an, und bei einer kleinen Charge dominieren sie meist den Preis. Ist die Stückzahl wirklich niedrig, ist die ehrliche Empfehlung oft, die Charge stattdessen zu laserschneiden und umzuformen und das Stanzen wieder aufzugreifen, wenn die Jahresstückzahl ein Werkzeug rechtfertigt.
Weiterlesen
- Kosten beim Metallstanzen
- Laser gegenüber Stanzen: Break-even
- Wie sich ein Blechpreis zusammensetzt
- Konstruktion von Stanzteilen
- Eigener Werkzeugbau
- 8 bewährte Methoden zur Kostenreduzierung bei Blechteilen ohne Qualitätsverlust
- So funktioniert die Kostenkalkulation für Blech: Eine vollständige Kostenaufschlüsselung für Einkäufer
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.