
Was Blechbearbeitung kostet: die Kostenstruktur
Aus der Zeichnung allein lässt sich kein Blechteil kalkulieren; wer es dennoch tut, nennt eine Schätzung einen Preis. Möglich ist etwas anderes: genau zu wissen, welche Größen die Zahl bewegen, damit Sie an der richtigen Stelle ansetzen. Diese Seite ist die Kostenstruktur, die unsere Kalkulation bei jeder Anfrage durchgeht.
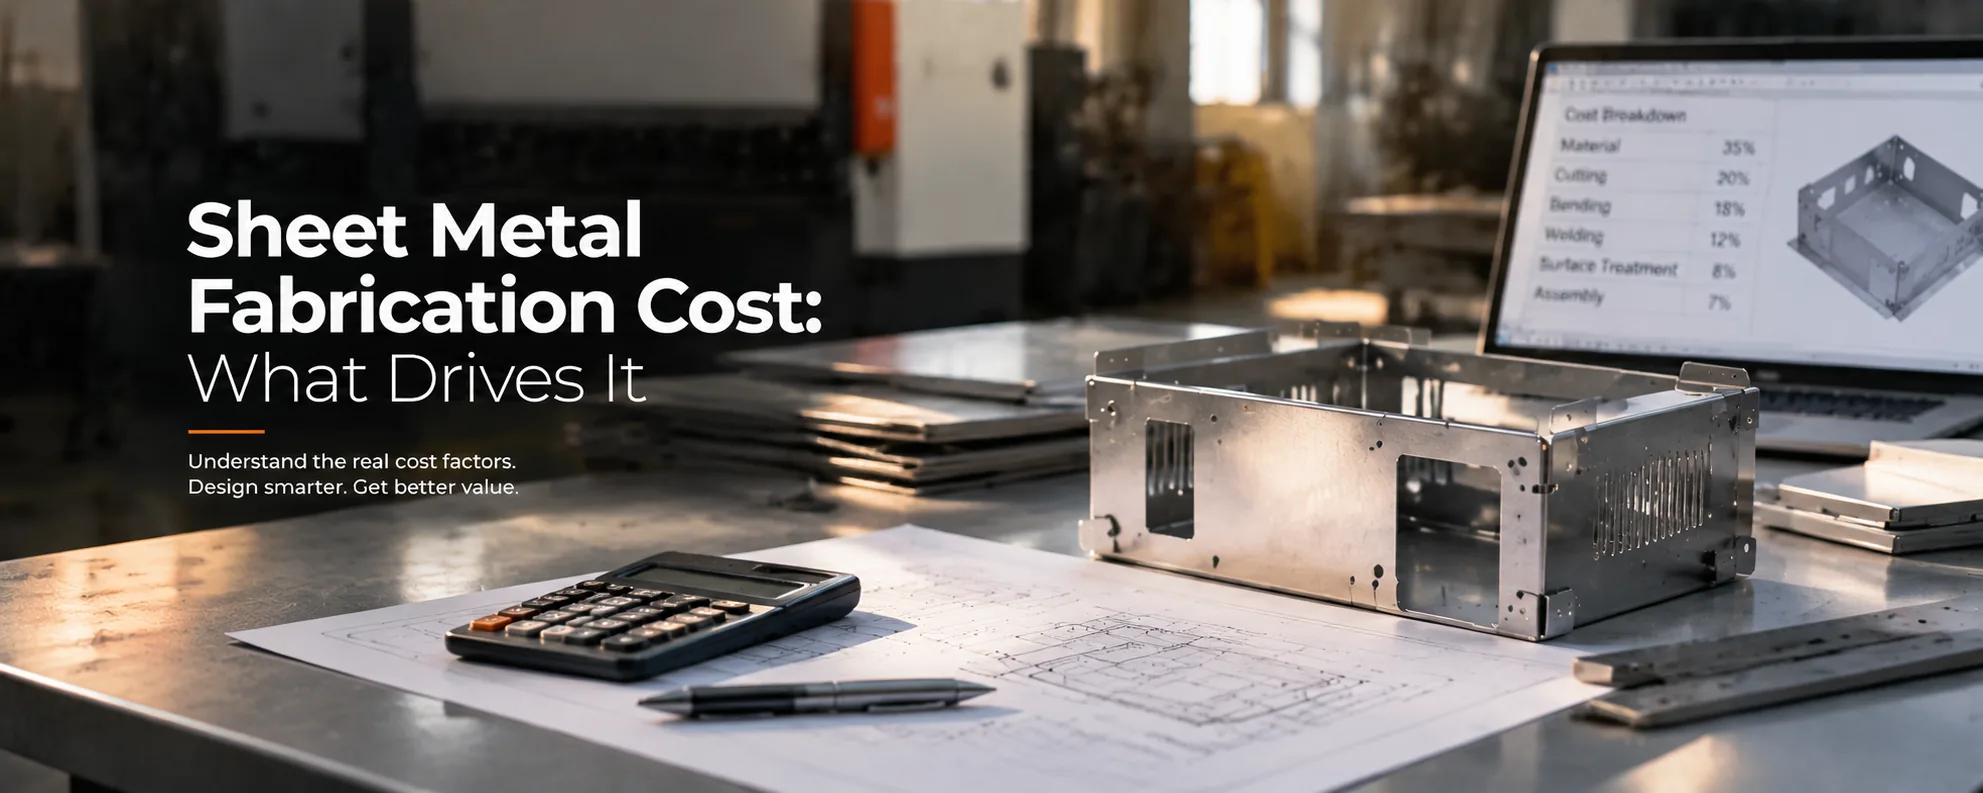
Die Kosten der Blechbearbeitung setzen sich aus Werkstoff, Zuschnitt, Umformen, Schweißen, Oberfläche, Toleranz, Werkzeug, Prüfung und Logistik zusammen. Bei dünnen flachen Teilen dominieren Werkstoff und Zuschnitt, bei vielen Biegungen das Umformen, und bei kleinen Stückzahlen das Werkzeug, weil ein Werkzeug über die Losgröße abgeschrieben wird.
Warum es keinen festen Preis pro Blechteil gibt
Zwei äußerlich gleiche Winkel können sich im Preis um den Faktor drei unterscheiden — je nachdem, wie viele Biegungen sie tragen, ob die Zeichnung Allgemeintoleranzen nach ISO 2768-m verlangt oder ±0,1 mm auf jedem Maß, und ob die Bestellung 50 oder 5.000 Stück umfasst. Der Preis ist eine Funktion von Geometrie, Stückzahl und Zeichnung, nicht des Werkstoffnamens.
Deshalb veröffentlichen wir Einflussgrößen statt einer Preisliste. Ein Preis pro Kilogramm oder pro Biegung wäre für die meisten Anfragen falsch und für den Rest irreführend — und er wäre veraltet, sobald sich die Stahlpreise bewegen.
Die neun Kostenbestandteile eines Blechteil-Angebots
Jeder Preis, den wir abgeben, zerlegt sich in dieselben neun Bestandteile. Sie zu kennen ist der Weg, ein Angebot eines beliebigen Lieferanten zu prüfen — unseres eingeschlossen.
| Kostenbestandteil | Was ihn treibt | Wie er sinkt |
|---|---|---|
| Werkstoff | Legierung, Dicke, Zuschnittgröße und wie gut das Nest die Tafel ausnutzt | Dicke richtig wählen; Teile zulassen, die sich gemeinsam verschachteln lassen |
| Zuschnitt | Gesamte Schnittlänge, Dicke, Anzahl Einstiche, Nesting-Ausnutzung | Weniger Bohrungen, größere Radien, Aufträge gleicher Dicke bündeln |
| Umformen | Anzahl der Biegungen, Biegelänge, Werkzeugwechsel, Handhabung | Biegungen konstruktiv entfernen; Schenkel auf Standardwerkzeug auslegen |
| Schweißen / Fügen | Nahtlänge, Zugänglichkeit, Verzugsbeherrschung und Nacharbeit | So konstruieren, dass die Naht erreichbar ist; Sichtnähte vermeiden |
| Oberfläche | Verfahren, Abklebefläche, Farbwechsel, Losgröße | Standard-RAL-Töne; Teile zu einem Beschichtungslauf bündeln |
| Toleranz | Wie eng die Zeichnung fordert — und wie viel Messen das nach sich zieht | ISO 2768-m vorgeben, außer ein Merkmal braucht wirklich enger |
| Werkzeug | Einmaliger Werkzeug-, Vorrichtungs- oder Programmieraufwand, über die Stückzahl abgeschrieben | Prototyp ohne Werkzeug; Werkzeug erst oberhalb des Break-even |
| Prüfung | Stichprobe gegenüber Erstmusterprüfung gegenüber Messprotokoll | Prüfplan vorab vereinbaren statt pauschal „alles dokumentieren“ |
| Verpackung & Logistik | Schutzniveau, Kartonkonstruktion, Zielort, Incoterm | Verpackung um das tatsächliche Handhabungsrisiko herum auslegen |
Woraus ein Blechteil-Angebot tatsächlich besteht
Werkstoff und Materialausnutzung
Bei einem flachen lasergeschnittenen Teil ist der Werkstoff meist die größte Position. Zwei Entscheidungen dominieren: welche Legierung, und wie viel der Tafel im Teil statt im Schrottbehälter landet.
Die zweite Entscheidung ist auf der Zeichnung oft unsichtbar und wertvoller als die erste. Die Verschachtelungssoftware packt Teile auf eine Standardtafel, und die Gesamtausnutzung der Tafel bestimmt die echten Werkstoffkosten pro Stück — nicht das theoretische Gewicht des Teils. Einen Winkel so zu konstruieren, dass er sich mit seinen Nachbarn parkettiert, ist eine legitime Kostensenkung und gehört besprochen, nicht zufällig entdeckt.
Stückzahl: die am meisten unterschätzte Größe
Nahezu jeder Bestandteil oben hat einen fixen Anteil. Rüsten, Programmieren, Werkzeug, Erstmuster und die Vorbereitung eines Beschichtungsloses skalieren nicht mit der Stückzahl. Der Stückpreis fällt deshalb zuerst steil und flacht dann ab, sobald der Fixkostenanteil breit verteilt ist.
Daraus folgt ein kontraintuitives Ergebnis: zweimal 100 Stück desselben Teils können in Summe spürbar teurer sein als eine Bestellung über 200. Ist der Bedarf planbar, ist das Bündeln einer der einfachsten Wege zu niedrigeren Stückkosten — ohne die Konstruktion anzufassen.
Toleranz: die günstigste Einsparung
Allgemeintoleranzen nach ISO 2768-m decken die überwiegende Mehrheit der Blechmerkmale ab und kosten nichts extra. Eine Zeichnung, die ±0,05 mm auf allen Maßen nennt, verlangt von einem lasergeschnittenen und gebogenen Teil etwas, das der Prozess nicht liefert — das Ergebnis ist kein genaueres Teil, sondern mehr Messen, mehr Ausschuss und ein höherer Preis.
Der praktische Weg ist, nach Funktion zu tolerieren: die Merkmale benennen, die positionieren, dichten, anliegen oder Last tragen, diese bewusst bemaßen und alles andere der Allgemeintoleranz überlassen. Das ist in der Regel die wirksamste einzelne Änderung an einer Zeichnung.
Wichtig ist die Reihenfolge: Die Dicke zuerst festlegen. Sie bestimmt Mindestbohrung, Innenradius, Mindestschenkel, Biegeradius, Biegekraft und erreichbare Toleranz — 50 % mehr Dicke verschärft jede dieser Randbedingungen gleichzeitig.
Was wir nicht tun
- Aus einer Beschreibung ohne CAD-Datei und Stückzahl kalkulieren — das Ergebnis wäre Fiktion.
- Einen „typischen“ Stückpreis veröffentlichen, weil die Zahl vollständig vom Teil abhängt.
- Werkzeugkosten in einem Stückpreis verstecken, damit der Stückpreis wettbewerbsfähig aussieht. Einmaliger Aufwand wird einzeln ausgewiesen, damit Sie sehen, was Sie kaufen.
Wie Sie zu einer belastbaren Zahl kommen
Senden Sie das 3D-Modell oder eine bemaßte 2D-Zeichnung, Werkstoff und Dicke, die Stückzahl, die erwartete Wiederholrate sowie alle Prüf- und Dokumentationsanforderungen. Nennen Sie außerdem Oberfläche und Farbton. Das reicht einem Ingenieur, um die Fertigbarkeit zu prüfen und ein kalkuliertes Angebot mit DFM-Hinweisen zurückzugeben — in der Regel innerhalb eines Arbeitstags.
Häufig gestellte Fragen
Kann ich einen groben Preis ohne Zeichnung bekommen?
Nur als Bandbreite und nur mit Vorbehalt. Werkstoff, Stückzahl und die Anzahl der Umformschritte reichen, um die Kosten einzugrenzen — welche Grenze Sie treffen, entscheidet aber die Zeichnung. Biegeanzahl, Bohrungsanzahl und Toleranzangaben ändern einen Preis regelmäßig um den Faktor zwei.
Ist das günstigste Angebot auch das günstigste Teil?
Nein. Ein Preis auf Basis optimistischer Toleranzen, nicht genannter Werkzeuge oder eines angenommenen Oberflächenschritts kommt meist als Nachforderung, Nacharbeit oder verspätete Lieferung zurück. Vergleichen Sie Angebote danach, was enthalten ist: Werkstoffzeugnis, Erstmuster, Messprotokoll, Oberflächenspezifikation und Verpackung.
Wie viel kommt durch Werkzeug dazu?
Bei lasergeschnittenen und gebogenen Teilen in der Regel nichts — die Geometrie steckt im Programm. Bei Stanzteilen ist das Werkzeug ein einmaliger Aufwand, der mit Teilegröße, Stationenanzahl und Toleranz skaliert, und der erst oberhalb einer Break-even-Stückzahl wirtschaftlich wird, die wir mit Ihnen berechnen.
Kann man Toleranzen lockern, um Kosten zu senken?
Meistens ja, und es ist die häufigste DFM-Empfehlung, die wir geben. ISO 2768-m deckt die überwiegende Mehrheit der Blechmerkmale ab. Eine enge Angabe nur für das eine Merkmal zu reservieren, das sie wirklich braucht, spart Prüfaufwand und einen Nacharbeitspfad.
Warum hat sich der Preis zwischen zwei gleich aussehenden Anfragen geändert?
Weil sich Werkstoffpreise, Losgrößen und Mindestmengen der Oberflächenbehandlung bewegen. Stahl- und Aluminiumindizes ändern sich monatlich, und ein Farbton, der eine eigene Pulvercharge verlangt, hat eine andere Mindestmenge als ein Standard-RAL-Ton. Fragen Sie nach dem Gültigkeitsfenster des Angebots und nach den Annahmen dahinter.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.