
Stanzteile konstruieren: Band, Regeln, Werkzeug
Beim Stanzen wird alles entschieden, bevor eine Presse läuft. Das macht die Stanzteilkonstruktion zu einer eigenen Disziplin gegenüber der Blechkonstruktion allgemein: Das Bandlayout ist die Konstruktion, und die Zeichnung beschreibt nur, was am Ende herauskommt.
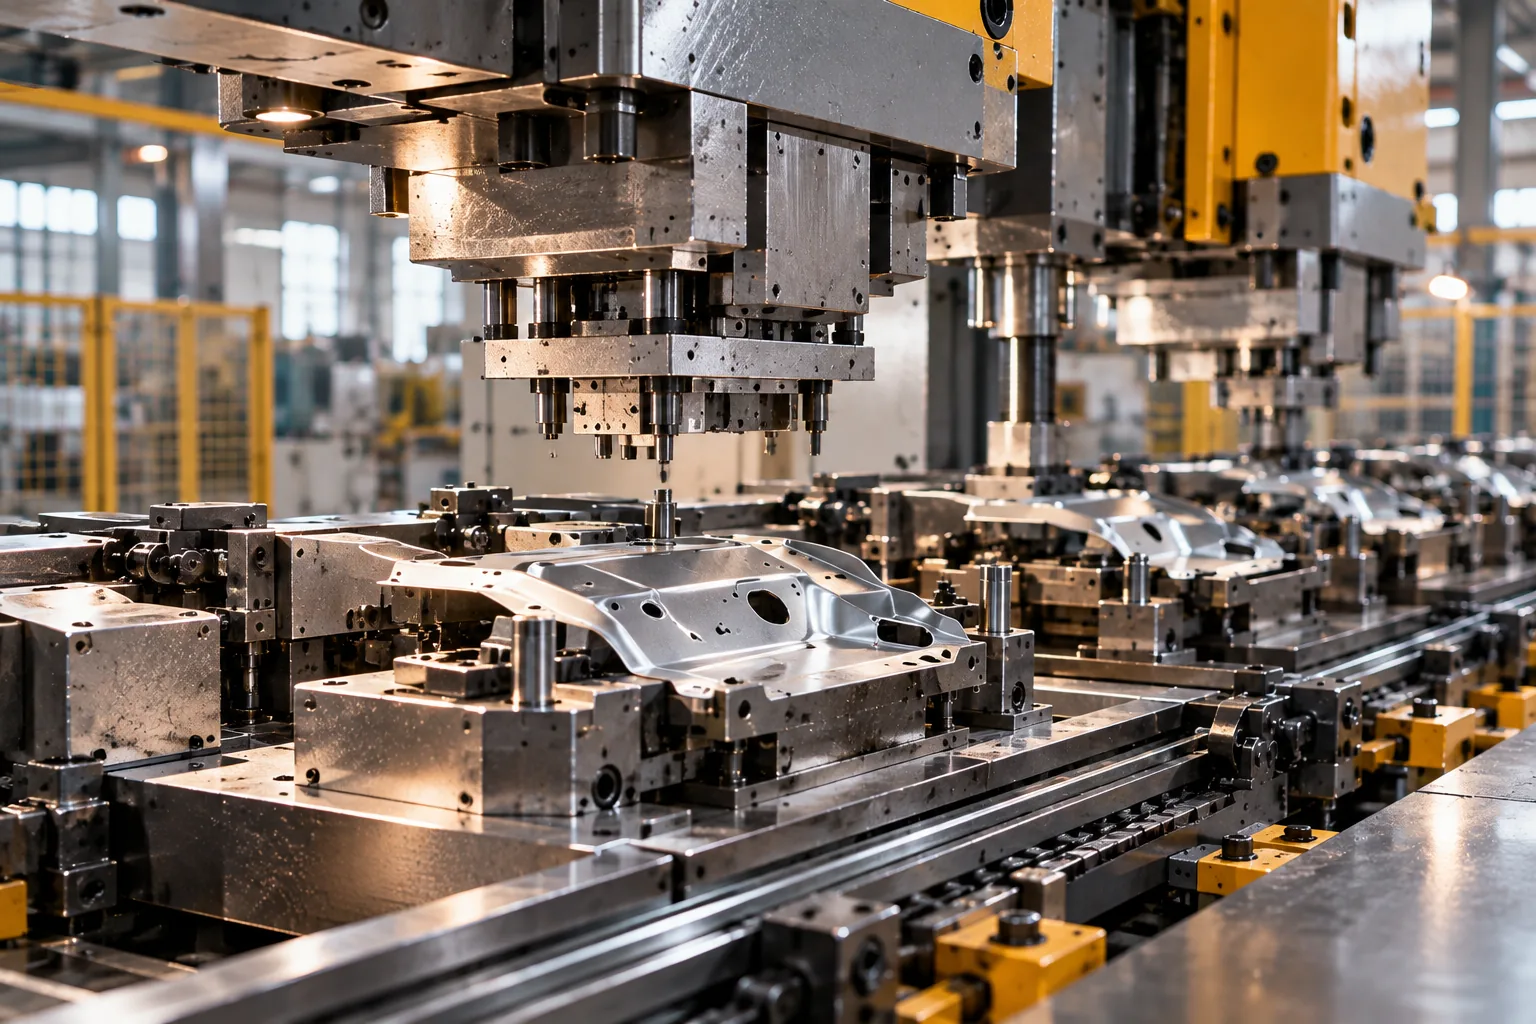
Stanzteilkonstruktion ist Bandkonstruktion. Bandbreite und Vorschubteilung, Steg- und Zentrierstrategie, kleinste Lochgröße und Biegefreistellung werden festgelegt, wenn das Werkzeug geschnitten wird, deshalb müssen sie auf der Zeichnung stimmen. Ein später ergänztes Merkmal kostet eine Werkzeugänderung.
Das Band ist die Konstruktion
Ein Folgeverbundwerkzeug verbraucht Coil mit fester Breite und fester Teilung. Das Teil muss durch Stege aus Werkstoff durch die Stationen getragen, durch Zentrierlöcher positioniert, die vor den Umformstationen eingreifen, und erst an der letzten Beschnittstation freigesetzt werden. Jedes davon ist eine Geometrieentscheidung, die auch Werkstoff kostet.
Bandbreite und Teilung bestimmen zusammen, wie viel Werkstoff jedes Teil verbraucht, unabhängig von der Teilefläche. Ein Layout, das 20 mm über die Bandbreite verschwendet, verschwendet sie bei jedem Hub, über die gesamte Lebensdauer des Werkzeugs. Deshalb ist die Prüfung des Bandlayouts der wertvollste Technik-Kontrollpunkt in einem Stanzprojekt.
Regeln, die daraus folgen
| Merkmal | Regel | Warum |
|---|---|---|
| Kleinste gestanzte Lochgröße | Im Allgemeinen mindestens ~0.8 × Blechdicke, nicht unter der Werkzeuggrenze | Kleine Stempel brechen oder verbiegen ohne geführte Anordnung |
| Abstand Loch zu Rand | Mindestens 1 × Blechdicke, mehr in der Nähe einer Biegung | Weniger, und der Stempel reißt ein oder der Rand verformt sich |
| Biegefreistellung | Kerbe oder Schlitz am Ende einer Biegelinie | Ohne sie reißt der Werkstoff, wenn er in die Biegung gezogen wird |
| Eckenradius am Beschnitt | Nicht weniger als die Werkstoffdicke | Scharfe Ecken verschleißen das Werkzeug und verkürzen seine Lebensdauer |
| Gratrichtung | Festlegen und angeben | Der Grat liegt auf der Werkzeugseite; er beeinflusst Passung und Sicherheit |
| Umgeformte Merkmale nahe der Beschnittkante | Abstand zur Beschnittstation halten | Beschnitt nach dem Umformen stört die Form |
| Merkmale, die warten können | In eine spätere Station verschieben | Günstiger, einer Station hinzugefügt als eine frühere umgebaut |
Konstruktionsregeln für Stanzteile
Wo ein Stanzteil trotzdem Sekundäroperationen braucht
Nicht alles gehört ins Werkzeug. Gewindeschneiden, Senken, das Einpressen von Einsätzen und alles, was eine dritte Achse braucht, sind meist Sekundäroperationen, denn sie ins Werkzeug zu integrieren kostet weit mehr, als sie danach zu erledigen — bei den Stückzahlen, um die es geht. Zu entscheiden, welche Merkmale ins Werkzeug gehören und welche danach kommen, ist eine Kostenfrage, keine Frage der Reinheit.
Gleitschleifen und Entgraten sind die anderen üblichen Folgeschritte. Eine Stanzkante ist eine Schnittkante, und ihr Zustand hängt vom Schnittspiel zwischen Stempel und Matrize ab: zu viel Spiel ergibt eine ausgefranste Kante mit starkem Grat, zu wenig beschleunigt den Verschleiß. Wo die Kante funktional ist — eine Gleitpassung, eine Dichtfläche, ein Gewinde —, gehört der Kantenzustand auf die Zeichnung.
Was Sie mit einem Stanzteil fürs Angebot senden sollten
- Die Teilezeichnung, dazu die Jahresmenge und die erwartete Programmlaufzeit — beide steuern die Werkzeugentscheidung.
- Ob die Gratseite eine Rolle spielt und in welche Richtung sie in der Baugruppe zeigen soll.
- Der Kantenzustand dort, wo er funktional ist, statt eines allgemeinen Entgratvermerks.
- Jedes Merkmal, das ein umgeformtes Merkmal sein muss und keine Sekundäroperation.
- Die Prüfanforderung: ein Erstmuster ist normal, ein laufender Maßbericht wird separat berechnet.
Häufig gestellte Fragen
Was ist das kleinste Loch, das Sie stanzen können?
Das hängt von Werkstoff und Dicke ab, und die praktische Untergrenze liegt meist bei etwa 0,8-mal der Dicke, bevor der Stempel empfindlich wird. Darunter wird das Loch besser gebohrt oder die Konstruktion geändert — einen empfindlichen Stempel in ein Serienwerkzeug zu setzen, ist ein Instandhaltungsproblem, das Sie dauerhaft bezahlen.
Brauche ich an einem Stanzteil eine Biegefreistellung?
Bei jeder Biegung, die bis an den Werkstoffrand läuft, ja. Ohne Kerbe oder Schlitz reißt der Werkstoff, wenn er in die Biegung gezogen wird. Die Freistellung ist günstig als Teil des Zuschnitts einzuplanen und teuer, einem Werkzeug später hinzugefügt.
Wann wechselt ein Teil vom Laserschneiden zum Stanzen?
Bei der Menge, bei der die Ersparnis pro Teil die Werkzeugkosten wieder einbringt. Das ist eine Rechnung, keine Faustregel — ein Teil mit vielen Löchern und umgeformten Merkmalen spart pro Stück weit mehr als eine einfache flache Platte und rechnet sich deshalb früher. Geben Sie uns die Zeichnung und eine Jahresmenge, dann rechnen wir es durch.
Kann man einem Werkzeug nach dem Bau ein Merkmal hinzufügen?
Oft ja — eine zusätzliche Station, eine angepasste Form, ein überarbeiteter Beschnitt. Was in der Regel nicht wirtschaftlich ist, ist eine Änderung, die das Bandlayout verschiebt, denn das ist in die Werkzeugblöcke und den Vorschub eingebaut. Deshalb wird das Layout formell freigegeben, bevor das Werkzeug geschnitten wird.
Wie wird der Kantenzustand an einem Stanzteil gesteuert?
Über das Schnittspiel, das beim Bau des Werkzeugs festgelegt und über seine Lebensdauer gepflegt wird. Wo die Kante funktional ist — eine Dichtfläche, ein Gewinde, eine Gleitpassung —, geben Sie die fertige Kante vor, statt anzunehmen, eine Schnittkante genüge.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.