
Was Metallstanzen kostet: Werkzeug und Stückpreis
Stanzen ist der günstigste Weg, ein Metallteil in Stückzahl zu fertigen, und einer der teuersten, überhaupt eines herzustellen. Die ganze kaufmännische Frage ist, wo Ihre Stückzahl relativ zum Werkzeug-Break-even liegt — und die Antwort ist eine Rechnung, keine Meinung.
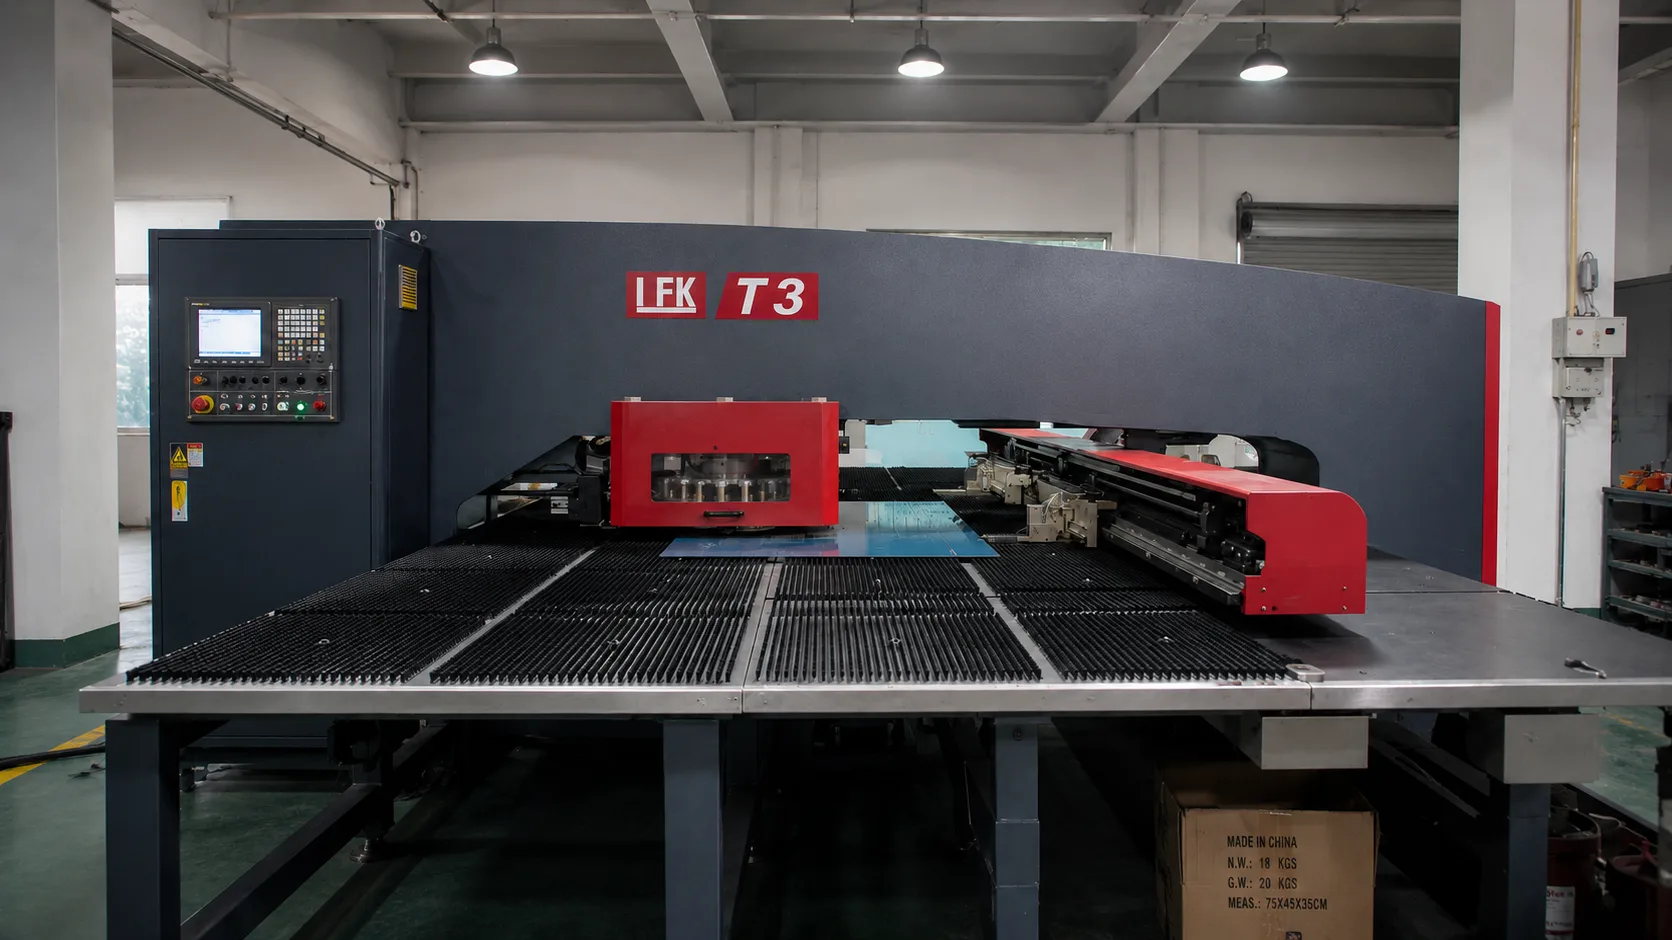
Die Kosten beim Metallstanzen haben zwei Teile: einmalige Werkzeugkosten für den Bau des Stanzwerkzeugs und einen Stückpreis, der mit steigender Stückzahl fällt. Unterhalb der Break-even-Stückzahl sind Laserschneiden oder Biegen günstiger; oberhalb gewinnt das Stanzen, weil die Maschinenzykluszeit nicht mehr mit der Anzahl der Merkmale skaliert.
Der Preis aus zwei Teilen
Jedes Stanzteil trägt ein Werkzeug mit sich. Dieses Werkzeug wird konstruiert, geschnitten, montiert, erprobt und instand gehalten, und seine Kosten sind ein einmaliger Betrag, der einmal bezahlt wird. Der Stückpreis bildet dann Werkstoff, Pressenzeit, alle Nachbearbeitungsschritte und die Prüfung ab.
Weil das Werkzeug fix ist, sinken die abgeschriebenen Werkzeugkosten pro Stück mit steigender Stückzahl, während der Stückpreis langsamer fällt (getrieben von Werkstoff und Zykluszeit). Über der Stückzahl aufgetragen fällt der Gesamtpreis pro Stück erst steil und flacht dann ab — und der Punkt, an dem er den Biege- oder Laserschneidweg kreuzt, ist Ihr Break-even.
Was die Werkzeugkosten treibt
| Treiber | Warum es zählt |
|---|---|
| Teilegröße und Pressentonage | Größere Teile brauchen größere Pressen, größere Werkzeugsätze und mehr Werkstoff pro Station |
| Anzahl der Stationen | Jeder Umform- oder Stanzvorgang braucht eine eigene Station; mehr Stationen, mehr Werkzeug |
| Toleranz und Kantenqualität | Enge Toleranzen brauchen mehr Stationen, bessere Führungen und mehr Erprobungszeit |
| Werkstoff und Dicke | Härterer und dickerer Werkstoff beschleunigt den Verschleiß und verlangt bessere Werkzeugwerkstoffe |
| Komplexität der Merkmale | Tiefe Züge, Hinterschnitte und feine Details erhöhen Konstruktions- und Erprobungsaufwand |
Treiber der Werkzeugkosten
Folgeverbund, Verbund, Transfer oder Feinschneiden
Der Werkzeugtyp wird nach Geometrie und Stückzahl gewählt. Ein Folgeverbundwerkzeug verteilt die Arbeitsgänge über Stationen und liefert ein fertiges Teil pro Hub, was zu hohen Stückzahlen kleiner bis mittlerer Teile aus dem Coil passt. Ein Verbundwerkzeug führt Schneiden und Lochen in einem Hub aus, was zu flachen Teilen passt, die Genauigkeit brauchen, bei mäßigen Stückzahlen. Transferwerkzeuge bewältigen große Teile, die sich nicht als Band zuführen lassen. Feinschneiden erzeugt in einem Hub eine glatte, saubere Schnittkante und enge Toleranzen, wodurch ein nachträglicher Zerspanungsschritt entfällt, verlangt aber eine eigens dafür gebaute Presse.
Die falsche Wahl ist in beide Richtungen teuer: Ein Folgeverbundwerkzeug für ein Teil ohne Stückzahl verbrennt Werkzeuggeld, während ein Verbundwerkzeug für eine Familie mit Millionenstückzahlen bei jedem Hub jahrelang Zykluszeit verschwendet.
Nachbearbeitung gehört ins Kostenmodell
Ein Stanzteil ist selten fertig, wenn es die Presse verlässt. Entgraten, Gleitschleifen, Gewindeschneiden, Einpressen von Einlegeteilen, Galvanisieren, Lackieren, Montage und Verpacken kosten alle Geld, und mehrere davon sind Chargenprozesse mit eigenen Mindestmengen. Ein Teil, das eine eigene Galvanikcharge braucht, ist kein billiges Teil, so schnell es auch gestanzt wird.
Dasselbe gilt für die Prüfung. Teile in hoher Stückzahl werden üblicherweise über Stichproben und Lehren geprüft, das Erstmuster aber wird am Werkzeug gemacht, und jede kundenspezifische Dokumentation wird eingepreist. Den Prüfplan zu vereinbaren, bevor das Werkzeug geschnitten wird, erspart das unangenehme Gespräch danach.
Wann wir vom Stanzen abraten
- Jahresstückzahl unter dem Break-even gegenüber Laserschneiden und Biegen — das Werkzeug bezahlt sich nie.
- Die Konstruktion steht noch nicht — jede technische Änderung nach dem Schnitt des Werkzeugs ist eine Werkzeugänderung.
- Eine Teilegeometrie, die sich mit jeder Kundenkonfiguration ändert — es sei denn, die gemeinsamen Merkmale lassen sich mit einem gemeinsamen Werkzeug abdecken und die Unterschiede mit einem Nachbearbeitungsschritt.
- Sehr kleine Stückzahlen sehr großer Teile, bei denen ein Transferwerkzeug unwirtschaftlich ist und Umformen aus flachem Zuschnitt genügt.
Häufig gestellte Fragen
Wie wird ein Stanzwerkzeug kalkuliert?
Aus dem Bandlayout, der Anzahl der Stationen, der Teilegröße und der Toleranz. Ein solides Angebot enthält Konstruktion, Werkzeugwerkstoffe, Fertigung, Erprobung und das Erstmuster. Wir weisen das Werkzeug getrennt vom Stückpreis aus, damit Sie sehen, wofür Sie zahlen und was Ihnen gehört.
Wem gehört das Werkzeug?
Das wird vertraglich vor Arbeitsbeginn geregelt, und wir raten zu klaren Worten. Wenn ein Kunde ein Werkzeug bezahlt, sollten Eigentum, Lagerung und Übergabe schriftlich festgehalten werden, ebenso wie viele Teile das Werkzeug zwischen zwei Wartungen voraussichtlich produziert.
Wie kenne ich die Break-even-Stückzahl?
Sie ist die Werkzeugkosten geteilt durch die Ersparnis pro Teil gegenüber dem alternativen Verfahren. Schicken Sie uns die Zeichnung und Ihre Jahresstückzahl, und wir rechnen den Vergleich gegen Laserschneiden und Biegen — einmal mit dem Werkzeug als Einmalbetrag und einmal abgeschrieben.
Was ist der Unterschied zwischen Folgeverbund- und Verbundwerkzeug?
Ein Folgeverbundwerkzeug führt pro Hub und Station einen Arbeitsgang aus und liefert bei jedem Hub ein fertiges Teil, was zu Stückzahl passt. Ein Verbundwerkzeug führt Schneiden und Lochen gleichzeitig in einem Hub aus, was zu flachen Teilen passt, die bei kleineren Stückzahlen Genauigkeit brauchen.
Lässt sich ein Stanzwerkzeug später ändern?
Meist bis zu einem gewissen Grad — eine Station ergänzen, eine Umformung ändern oder einen Schnitt anpassen geht oft. Was sich nicht billig korrigieren lässt, ist das Bandlayout, weil es in das Werkzeug und den Vorschub eingebaut ist. Das Layout in der Konstruktionsphase festzuzurren, ist es, was das Projekt schützt.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.