
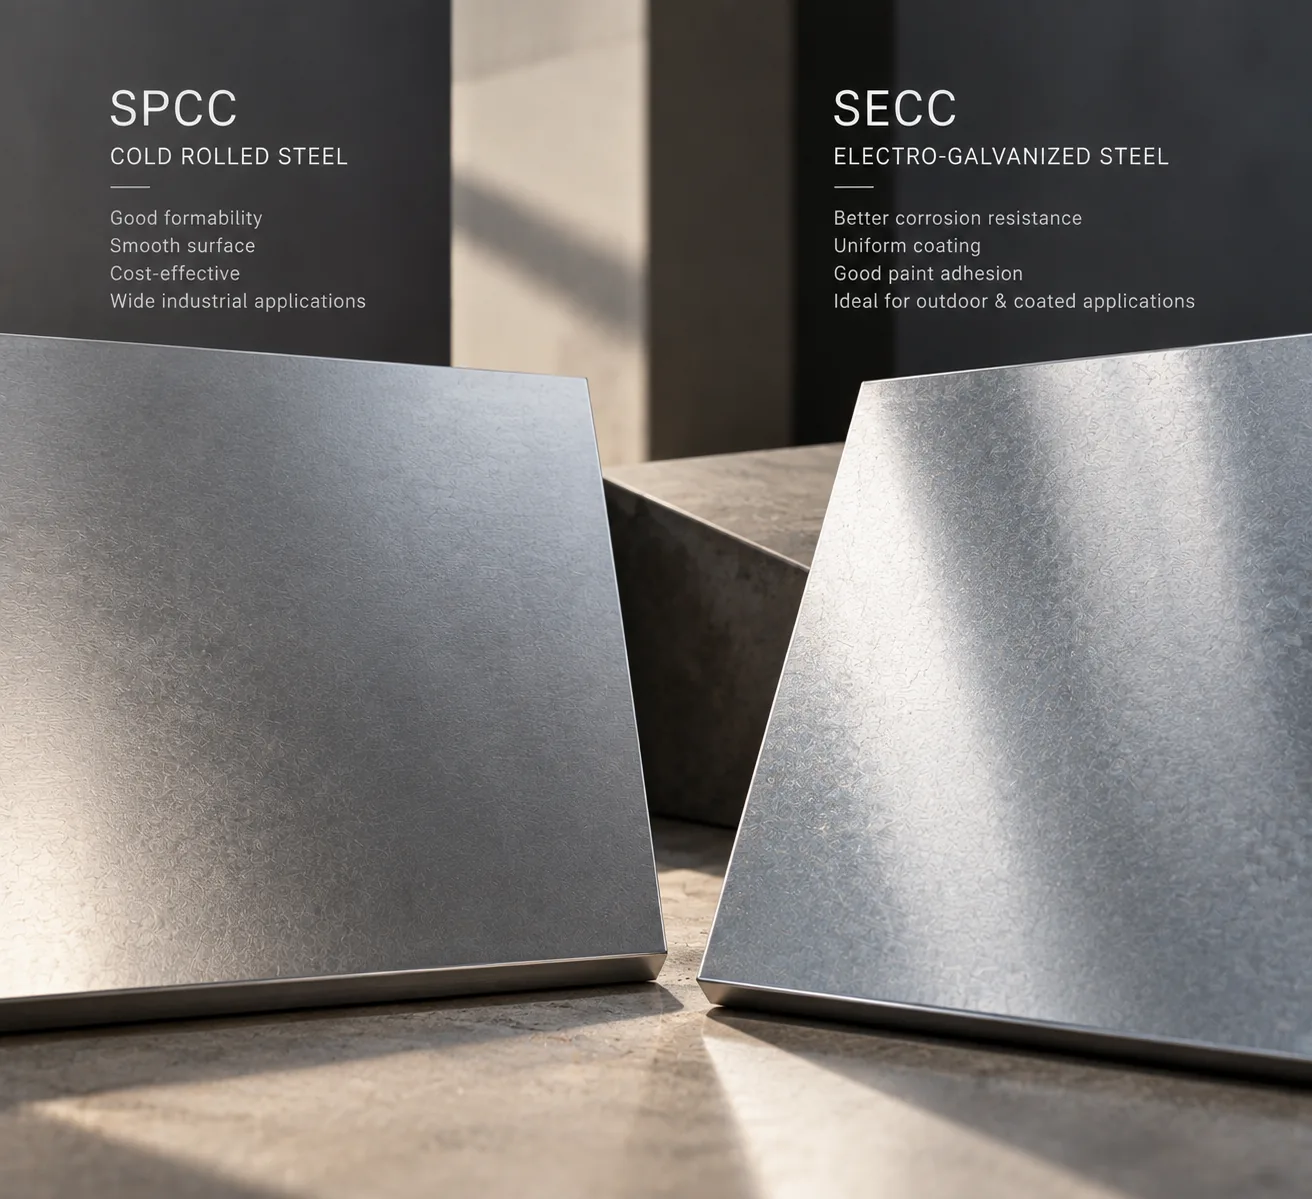
ひとつの決定の枠組み
素地SPCCには自前の耐食保護がないため、すべてのSPCC部品は仕上げを帯びる:粉体塗装、亜鉛めっき、または客先二次加工向けの防錆油状態。SECCは屋内任務のこの選択を短絡させる — 亜鉛層(1面あたり数µm)がミルから乗ってくる、均一でスパングルなし、溶接・曲げ・塗装がすぐできる。
つまり問いは決して「どの鋼が良いか」ではない — 素材板は同じ冷間圧延族。問いは、保護が板材と共に届くか(SECC)、加工後に施すか(SPCC+仕上げ工程)だ。それを決めるのは数量、ワークフロー、外観であって冶金ではない。
| 判定基準 | SPCC+仕上げ | SECC |
|---|---|---|
| 素地の成形性 | 基準 — 当社が走らせる中で最も素直な曲げ | 同一挙動;被膜はSPCC級のRに耐える |
| 耐食保護 | 施した仕上げが提供する分 | 内蔵亜鉛、薄い — 屋内任務 |
| ワークフロー | 加工 → 前処理 → 仕上げ(無塗装ならめっきバッチ) | 加工 →(塗装は任意)— めっき工程を削除 |
| 塗装結果 | 前処理の上で優秀 | 優秀;均一亜鉛が平坦な下地を作る |
| 溶接 | 最も単純 | 亜鉛フューム吸引付きで標準 |
| 屋外任務 | 重厚な塗膜があればのみ | 不可 — SGCCへ一段上げ |
| スイートスポット | 塗装屋内筐体、ブラケット、量産プレス部品 | 電子シャーシ、薄壁、無塗装導電ルック金具 |
SPCC+塗装が勝つ場所
部品をどうせ塗装するなら — そしてほとんどの屋内筐体はそう — 素地SPCC+粉末塗装が経済的なデフォルト。塗装こそが保護で、板は最も安く最も成形しやすい鋼で、屋内部品の塗装下の亜鉛層は、塗装が既に提供している寿命をほとんど買い足さない。
SPCCのもうひとつの砦はプレス量産:順送プレス加工はSPCCストリップをキロ単位で走らせ、その絞り挙動は最も予測しやすく、仕上げの決定は下流の生産全量に対して一度だけ行う。
SECCが勝つ場所
電子機器はSECCの本拠:ラックシャーシ、サブラック、ネットワークキャビネット、EMCを意識した筐体 — 壁は薄く、部品は屋内側で無塗装のままのことが多く、導電性の亜鉛仕上げが意図したルックか機能的なアース面。被膜は白錆を起こさずにきついRを取り、薄板成形は素地鋼と全く同じように走る。
SECCの2つ目の論点はワークフローの経済性:めっきバッチを1つ削れば、取引先タッチとその最低請求と納期リードが消える。筐体数量では「SPCC+亜鉛めっき」より総額で有利になることが多い — 板自体が多少高くても。
正直な限界:電気亜鉛は薄い。屋内任務と塗装系を保護するもので、屋外グレードではない。設置記述に天候があれば、比較はSPCC vs SECCではなくSECC vs SGCCで、屋外ではSGCCが勝つ。
現場からの実務メモ
- レーザー切断したSECCの縁は素地鋼 — 屋内では問題なし(周囲の亜鉛が犠牲的に保護)、湿潤任務は図面に注記
- SECCの溶接継ぎ目は溶接後に素地;屋内塗装部品はタッチアップを省くことが多く、湿潤任務部品は亜鉛リッチペンマークを見積もり
- 両グレードのスポット溶接は定番作業;SECCは亜鉛フュームの吸引を足すだけ
- 両グレードとも同じ前処理ラインで塗装 — 薬液は共有