
サブプロセス 08 — CNC板金
スポット溶接
抵抗スポット溶接(RSW)は、銅電極先端から高電流を正確な接触点に通すことで、重なり合った板金パネルを接合します — 溶加線やシールドガスは不要です。1スポットあたり0.1秒という高速サイクルタイムを実現したRSWは、連続シームの外観よりもラップジョイントの構造強度が重要となる大量生産アセンブリに最速の接合方式です。
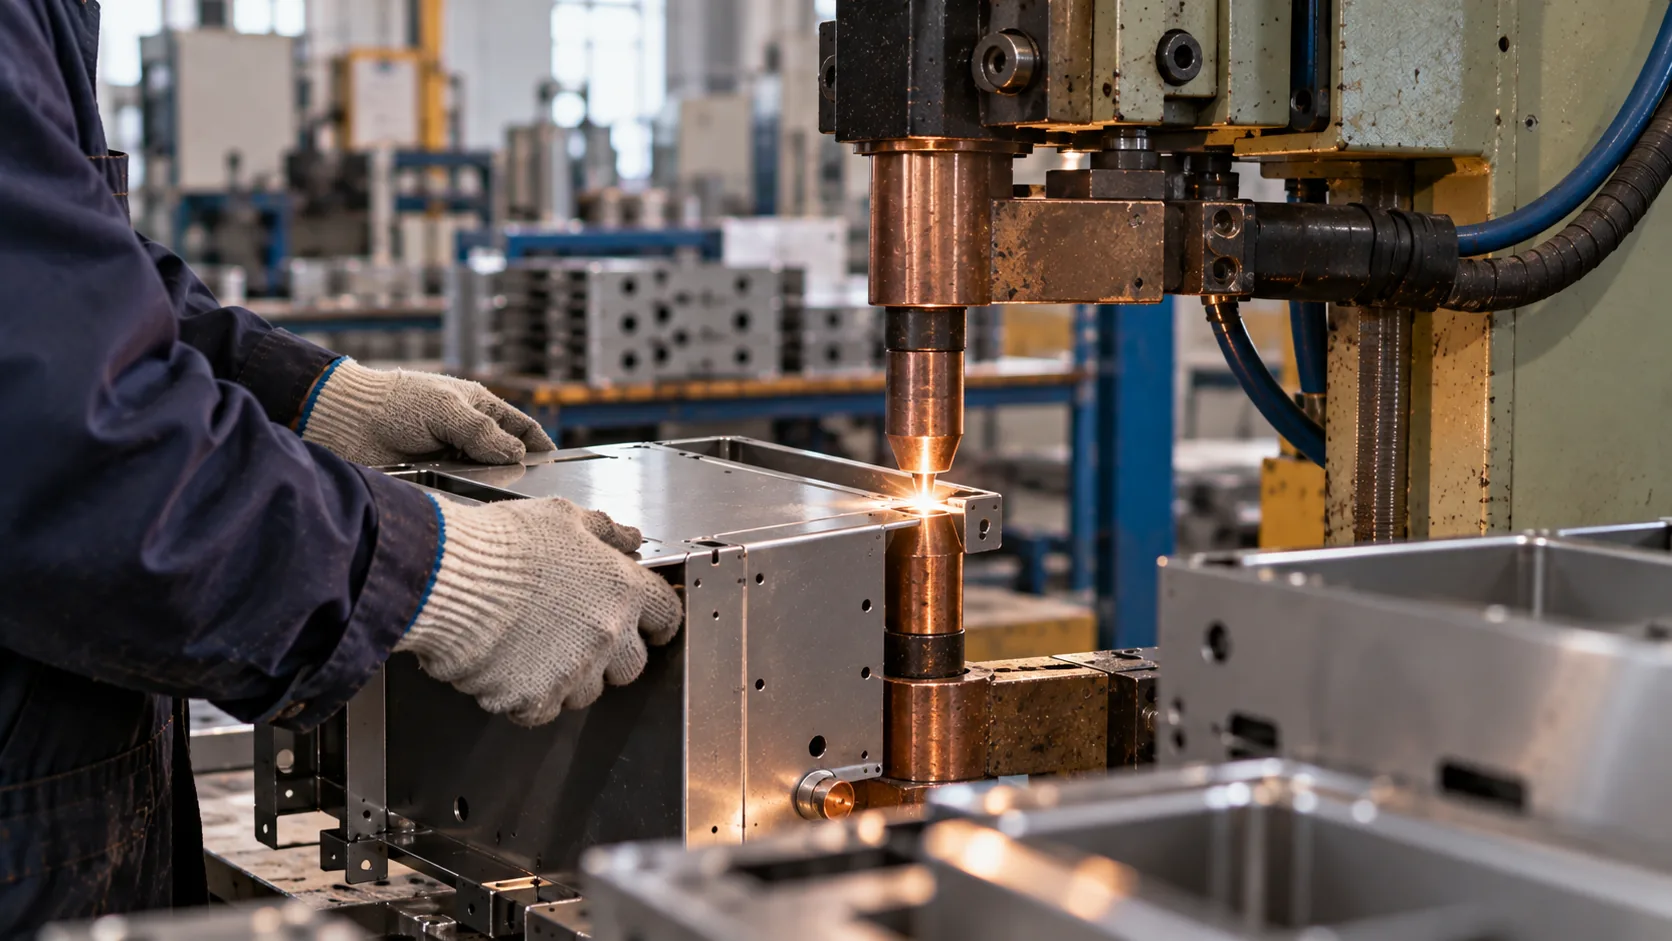
仕様
最大板厚0.3mm – 5.0mm
電極加圧力最大5.5 kN
サイクルタイム0.1s ~ 0.5s /スポット
対応材料冷間圧延鋼、亜鉛めっき、ステンレス、アルミ
加工能力
最速の接合サイクル — 1スポット0.1秒
溶加材・シールドガス不要
大量生産に適した方式
一貫したラップジョイント構造強度
スポット溶接 vs 他の接合方法
用途に最適な接合方法を選択するための多パラメータ比較。
| パラメータ | スポット(RSW) | TIG(GTAW) | MIG(GMAW) | レーザー |
|---|---|---|---|---|
| 溶接速度 | 非常に速い — 0.1–0.5 s/スポット | 遅い — 手動ペース、50–300 mm/min | 中程度 — 1000–3000 mm/min | 非常に速い — 10–5000 mm/min |
| HAZ幅 | 非常に狭い — <1 mm | 狭い — 1–2 mm | 中程度 — 3–5 mm | 極めて狭い — <1 mm |
| 歪み | 非常に低 | 低 | 中程度 | 最小限 |
| 溶加材 | なし | 任意 | 必要 | なし |
| 自動化 | 全自動 | 手動 / セミ自動 | セミ自動 / 自動 | 全自動 |
| 外観 | 限定的 — スポット痕のみ | 優秀 — 滑らかなスタッキングビード | 良好 — 軽微な波紋 | 優秀 — 美観なシーム |
| 最適用途 | 大量生産板金アセンブリ | 食品グレード、衛生、見かけの継手 | 高速構造溶接 | 精密エンクロージャ、薄壁部品 |
お問い合わせの方は?
DFM分析付きの見積もりのために設計をアップロード——エンジニアが24時間以内に対応。