
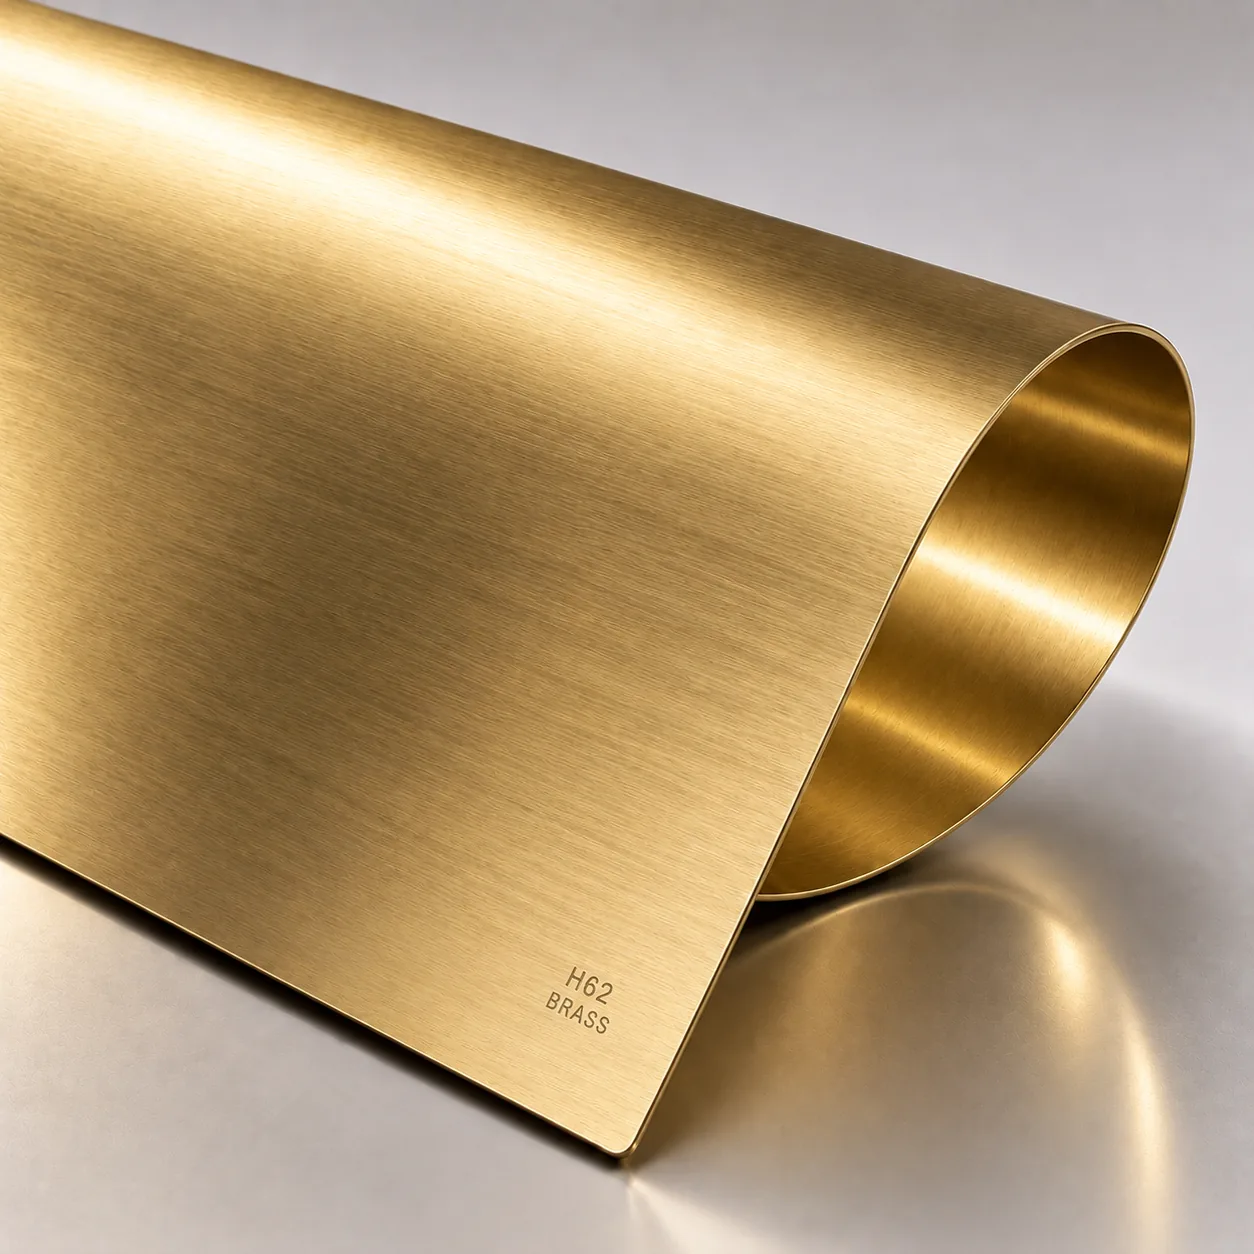
H62とは
H62は鍛造用銅合金の中国規格GB/T 5231に規定されています。Hは真鍮を意味する中国語の頭文字、62は公称銅含有量—銅約62%、残部亜鉛、不純物の許容量はわずか。欧米の呼称と1対1では対応しませんが、組成は62/38黄銅の系統に位置します。
この比率が実務的に意味するのは特性のバランスです。銅70%から62%へ下げると引張強さと硬さが上がり、被削性が改善し、深絞りが頼る伸びが減ります。ただでは済みません:H62は成形性を強度に替えており、この引換があるからこそH62と銅高めの黄銅がどちらも使われ続けています。
工学的参考としての代表値
板・条での代表値です。調質が機械的性質に大きく影響するため、必ず指定してください。
| 特性 | 代表値 |
|---|---|
| 公称組成 | 約62% Cu、残部Zn |
| 引張強さ(軟質/半硬質) | 約370–420 MPa / 約490–570 MPa |
| 伸び(軟質) | 約35–45%、調質で急減 |
| 密度 | 約8.4–8.5 g/cm³ |
| 色 | 温かみのある黄金色;未処理では茶色に変化 |
| 被削性 | 良好 — 亜鉛含有量の増加で向上 |
| 耐食性 | 多くの雰囲気で良好;アンモニアと塩化物に注意 |
| 代表的用途 | 端子、コネクタ、継手、装飾金具、銘板 |
銅比率の高い黄銅との比較
重要な比較は65/35黄銅・70/30黄銅、および深絞り部品に使われるC26000カートリッジ黄銅とのものです。これらは延性が高く、カップや絞りシェルを一工程で成形する正解であり、銅率の高さがやや深みのある色調も与えます。
H62は別の問いに答えます。接続タブ、継手、ブラケット、装飾プレート—深絞りではなく強度またはより硬いばね調質が要る部品。そこでは延性の低さは問題にならず、強度の高さと銅コストの低さがともに利点になります。
加工上の注意
H62は曲げ、抜き、軽い絞りなど中程度の加工では切削・成形とも良好ですが、70/30黄銅が一工程で通る深絞り向けの材料ではありません。より多くの成形が必要な場合は、中間焼鈍で延性を回復させて作業を続けられます。
接合は銅合金の通常の方法に従います。はんだ付けは簡単で電気部品で一般的、ろう付けも可能です。通電部品を溶接で組み立てる場合は注意:黄銅は溶接に理想的な材料ではなく、溶接した黄銅継手を避ける設計が通常はより良い工学的選択です。
もうひとつ指定すべき項目が表面処理です。未処理の黄銅は使用中に変色するため、手で触れる部品や屋外に出る部品にはクリアラッカー、ニッケルなどのめっき、または粉体塗装仕上げ—そしてこの選択ははんだ付け・ろう付け工程と干渉するので、順序が重要です。