概要
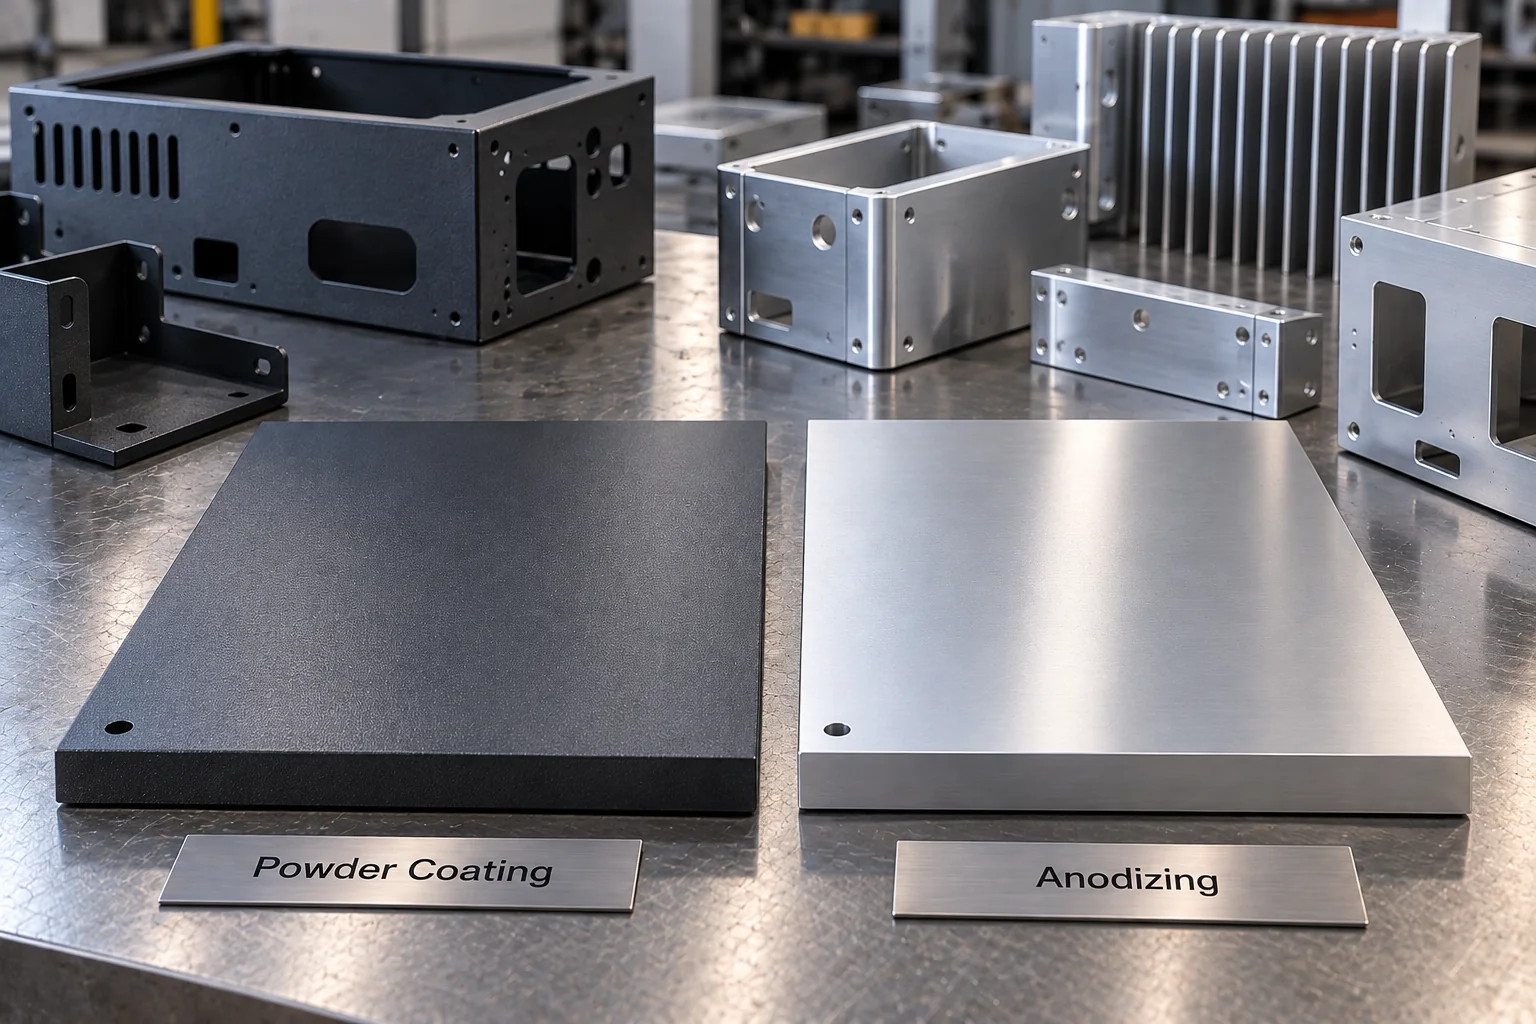
結論から言うと:粉体塗装は金属の表面に60–120 µmの樹脂層を積らす処理、陽極酸化はアルミの表面そのものを5–50 µmの酸化層に転換する処理で、剥がれや欠けが原理的に起きません。粉体塗装は鉄・亜鉛めっき鋼板・アルミに使え、色の選択肢と補修性で有利です。陽極酸化はアルミ専用で、耐摩耗性・薄膜性・耐UV性で有利です。小ロットでは1点あたりのコストはほぼ同等、ロットが上がるとクリア陽極酸化の方が面積単価で安くなる傾向があります。
粉体塗装の仕組み
帯電させた樹脂パウダーを静電吸着させ、180–200 °Cで焼き付けて60–120 µmの連続皮膜を作ります。製品全体を一度に吹き付けるため、エッジや曲げ部でも膜厚が保てるのは液体焼き付け塗料より大きな利点です。RAL・パントーンを問わず任意の色と、ツヤ消し・メタリックなどの質感に対応でき、軽微な表面傷を埋めるため、外観部品以外の下地処理を減らせます。弱点は衝撃です。皮膜はあくまで皮膜なので、鋭利な衝撃で欠けると下地が露出します。
陽極酸化の仕組み
陽極酸化は電気化学的な処理で、アルミ表面を酸化アルミニウムに転換します。皮膜が金属そのものなので、剥がれや欠けは原理的に起きません。Type IIは5–25 µmの装飾用で染色可能、Type III(ハードアルマイト)は25–50 µmで耐摩耗性に優れます。注意点は2つ:膜厚の約半分だけ外形寸法が大きくなるため、はめあいやネジに影響します。また表面は電気絶縁になるため、導通が必要な箇所はマスキングが必要です。陽極酸化はアルミにしか使えません。
コスト比較
粉体塗装はロットと色数で計算します。同一ロットを1色にまとめれば経済的ですが、2色なら2回の段取りです。陽極酸化はラック面積単位で計算され、無地・クリアはロットが上がるほど単価が下がります。一般的な筐体では小ロットの差は10–20%程度。数百点を超えると、アルミはクリア陽極酸化の方が安くなるのが通常です。ハードアルマイト(Type III)は粉体塗装より高くなりますが、選ぶ理由は経費削減ではなく耐摩耗性です。どちらも隠れコストとして、ネジ・アース点・重要面のマスキング工数が発生します。
耐久性:それぞれの弱点
粉体塗装の劣化は衝撃による欠けとUVによる粉化です。標準ポリエステルでは屋外で約5–7年で表面がくすみ始め、ポリウレタンやフッ素系ならこれを大きく超えます。欠けて鋼材が露出すると、その下から腐食が進行して皮膜を持ち上げます。陽極酸化の劣化は様子が異なります。欠けは起きず、Type IIIは耐摩耗性も高いですが、塩化物の多い環境(海岸、融雪塩)では封孔処理が不十分だと孔食が発生することがあります。色の範囲も狭く、グレー・ブロンズ・黒程度でRALの正確な色合わせはできません。
選び方
5つのルールでほとんどの判断がつきます。鉄または亜鉛めっき鋼板なら粉体塗装(鉄は陽極酸化できません)。アルミで寸法公差・ネジ・アース点があるなら陽極酸化+マスキング。ブランドRALとの色合わせが必要なら粉体塗装。摩耗・摺動・過酷な使用ならType IIIハードアルマイト。穏やかな気候の屋外アルミならどちらでも対応でき、薄肉を取るなら陽極酸化、色を取るなら粉体塗装です。組み合わせも有効です。先に陽極酸化で防食し、色と防食の両方を保証したい面にだけ粉体塗装する——屋外アルミ筐体では一般的な仕様です。
See also 亜鉛めっき vs ニッケルめっき.
See also 見積もり依頼.
See also 板金素材の選定:スチール、アルミニウム、ステンレス、その先まで, 表面処理.
よくある質問
著者
プロジェクトを始める準備はできましたか?
24時間以内にDFMフィードバックと見積もりをご提供します。最小注文数量なし。