
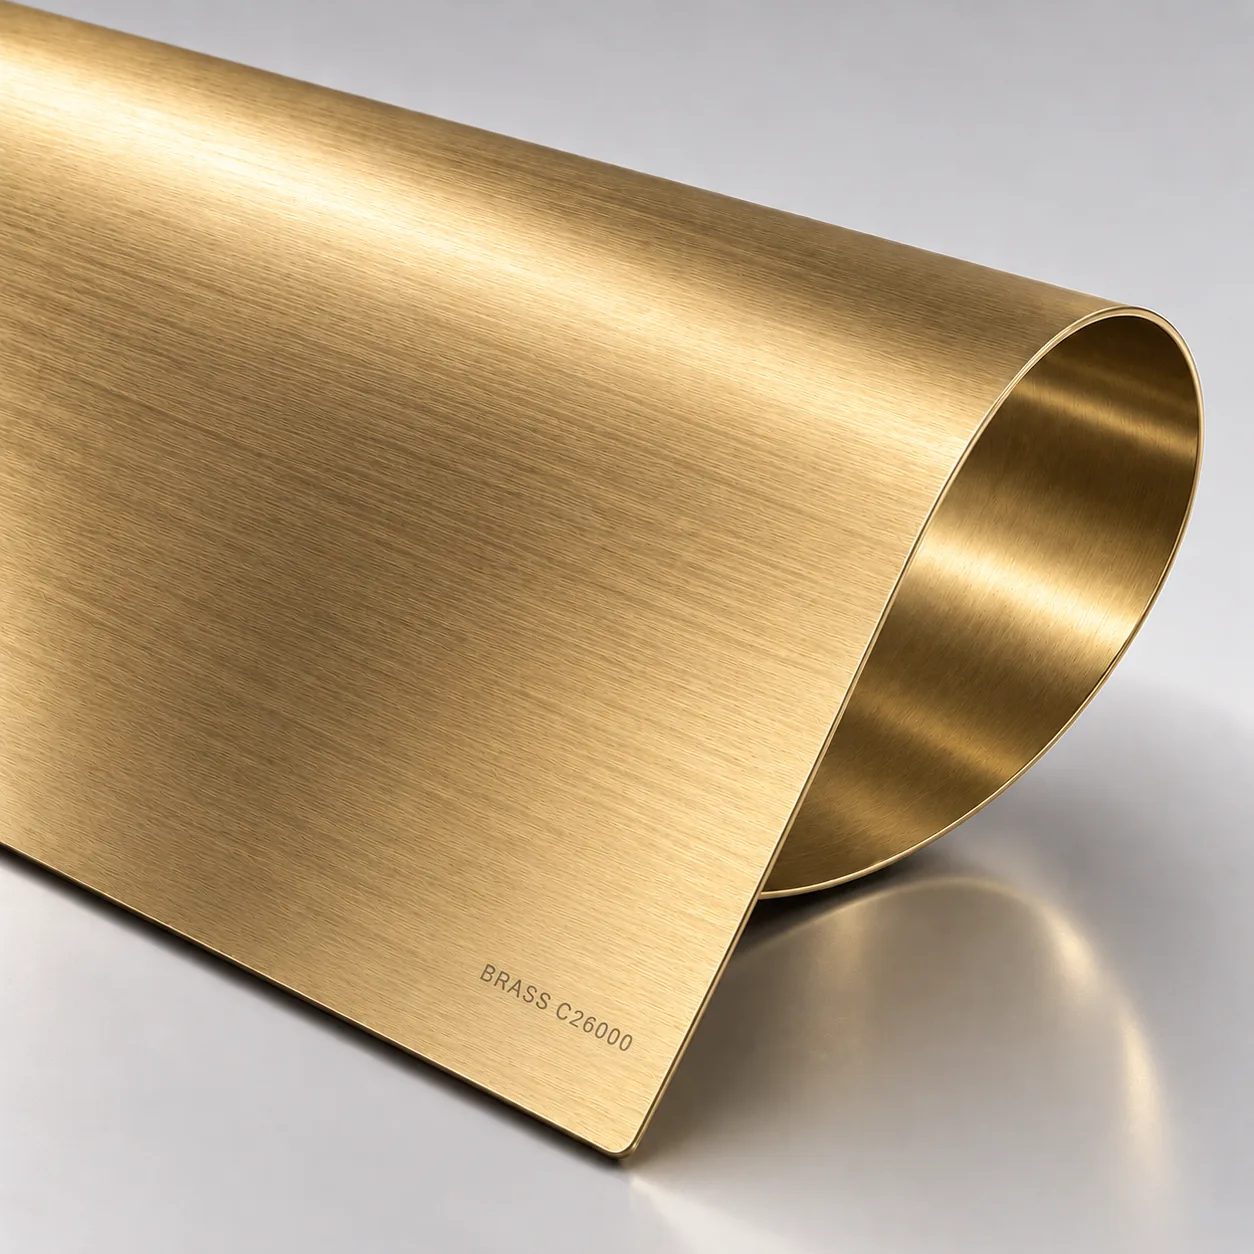
どの真鍮か、そして呼称が効く理由
C26000は70/30真鍮のUNS呼称 — 銅68.5–71.5%、残り亜鉛。一般に七三真鍮と呼ばれるグレードで、常用の板用真鍮の中で最も延性が高い — だから深絞りやきつい曲げが要る部品のデフォルト。
C2680はアジア全土で使われるJIS呼称で、やや亜鉛の多い真鍮、銅約64–68%。両者は親戚で同一ではない:C2680の余分な亜鉛は少し安く少し延性を下げ、色をわずかに赤寄りに動かす。「真鍮」とだけ書いた図面はこの選択を工場に委ねている — そして当サイト自体もJIS在庫を買いUNSで見積もる広東のソース工場として、場所によって両方の番号を使う。それが普通だ。
値は焼鈍状態の代表的な参考値。両グレードとも加工硬化が速いため、成形部品の性質はミル証明書よりも受けた冷間加工量に大きく依存する — 1/2硬質は同じ合金の焼鈍の倍の引張強さになることもある。
| 性質 | C26000 (CuZn30) | C2680 (CuZn35) | 備考 |
|---|---|---|---|
| 銅含有率 | 68.5–71.5% | 64.0–68.0% | 亜鉛残りが違いのすべて |
| 密度 | 8.53 g/cm³ | 8.4–8.6 g/cm³ | いずれも鋼やアルミよりかなり重い |
| 導電率 | ≈28% IACS | ≈27% IACS | 銅の約4分の1;鋼の約6倍 |
| 引張強さ(焼鈍) | ≈300–370 MPa | ≈290–360 MPa | 冷間加工で急上昇 |
| 伸び(焼鈍) | ≈45–50% | ≈40–45% | C26000が深絞りグレードである理由 |
| 耐食 | 屋内は優秀;屋外で変色 | 同様 | 屋外は塗装またはラッカーが必要 |
| 材料費の相対 | 高い | 安い | 銅含有率に直接連動 |
成形:加工硬化とスプリングバックが牙を剥く
真鍮は柔らかいうちは美しく成形でき、加工するほど速く硬化する。せん断、打ち抜き、曲げの各工程が延性を消費する — 3回の曲げと深絞りが要る部品は、工程を並べ替えるか、工程間で焼鈍するか、図面の想定より柔らかい調質から作る必要があるかもしれない。
スプリングバックはより難しい問題。真鍮は同じRでも軟鋼より目立って戻る — 鋼で組んだベンディングプログラムは、修正されるまで真鍮部品を過剰または不足に曲げる。曲げ角度が機能なら、補償を見込んで初品を確認すること — 鋼の設定がそのまま流用できるとは想定しない。
- 成形前にせん断縁のバリを取る;バリは加工硬化した真鍮部品の割れの起点になる。
- 先行工程で材をすでに加工硬化させているなら、後段の曲げはRを大きめに開く。
- 可能な限り圧延方向に沿って曲げる — 真鍮は結晶粒を横切る方向に最も弱い。
- スプリングバックは組立最終でハンマーで追うのではなく、金型に織り込む。
- 重い成形ときつい曲げの両方が要るなら、亜鉛の多いグレードよりC26000を検討。
真鍮がコストを稼ぐ場所
鋼やアルミに対して真鍮を正当化する機能は3つ。電気・熱伝導 — RFシールド、端子、小型部品の放熱ブラケット(銅では過剰)。塗装なしでの耐食 — 屋内や保護された用途で、塗装された縁が真っ先に壊れる場所。そして外観:真鍮は装飾金属に見える磨き・ヘアライン仕上げを取り、だから金具、ベゼル、建築トリムに指定される。
銅と比べると、真鍮は導電率で約3分の1に劣り、コスト・切削性・外観で勝つ。本当に電流を流す、または熱を体積で逃す部品は銅が正解;信号を流す、小さな空洞をシールドする、見られる部品は、大抵真鍮が正解。
表面仕上げ — そして機能部品で効くその一つ
磨きとヘアラインが自然な仕上げで、磨いたままの真鍮は表面が酸化して時間とともに暗くなる — 装飾部品では魅力、端子では許容不能。クリヤーラッカーは屋内で色を保つ;屋外では劣化して塗り直しが必要になるため、屋外の真鍮部品は通常めっきに切り替える。
ニッケルめっきと錫めっきが定番の機能仕上げで、銅と同じマスキング規律が適用される:電気めっきは接合面の挙動を変えるため、接触面はマスキングして素地のまま残し、残りを表面酸化防止のめっきにする。手で触れる光る真鍮部品は、仕上げを「ピカピカのまま」ではなく図面に指定すること。