
製品ではなく洗浄剤のために設計する
消毒剤は化学的に攻撃的で、塩素系であることが多くあります。これにより、一見妥当な選択が多数消えていきます。塗装鋼板は傷や切断面で失効し、アルミは反応します。オーステナイト系ステンレス——一般用途は304、塩化物が多い環境は316——が標準であるのには理由があり、見た目ではなく洗浄条件のために選ばれます。
表面仕上げは合金と同じくらい重要です。粗い面やブラスト面は汚れを保持し、平滑面より洗浄が困難です。ヘアライン仕上げには方向があり、一貫していないと不均一な摩耗に見えます。衛生が目的で装飾でないなら、平滑な方が通常有利です。
| 判断 | 良い作法 | 理由 |
|---|---|---|
| 継ぎ目 | 溶接して仕上げる、または連続ガスケット | 開いた継ぎ目やリベット重ねは汚れを溜める |
| 締結具 | 覆う、キャップする、または外側に置く | 露出したねじ部や凹部は洗浄が難しい |
| 縁の状態 | バリ取り、手が触れる箇所は面取り | 手袋の手もウェスも縁に引っかかる |
| 材料 | 304または316。湿潤部に異種金属接触を作らない | 腐食は板でなく継ぎ目に起きる |
| 仕上げ | 平滑または細かいヘアライン、方向を統一 | 粗い面は汚れを保持する |
| 脚とキャスター | 封止し、床上に未封止の空洞を残さない | 床洗浄の水は低い位置すべてに届く |
溶接、仕上げ、パッシベーション
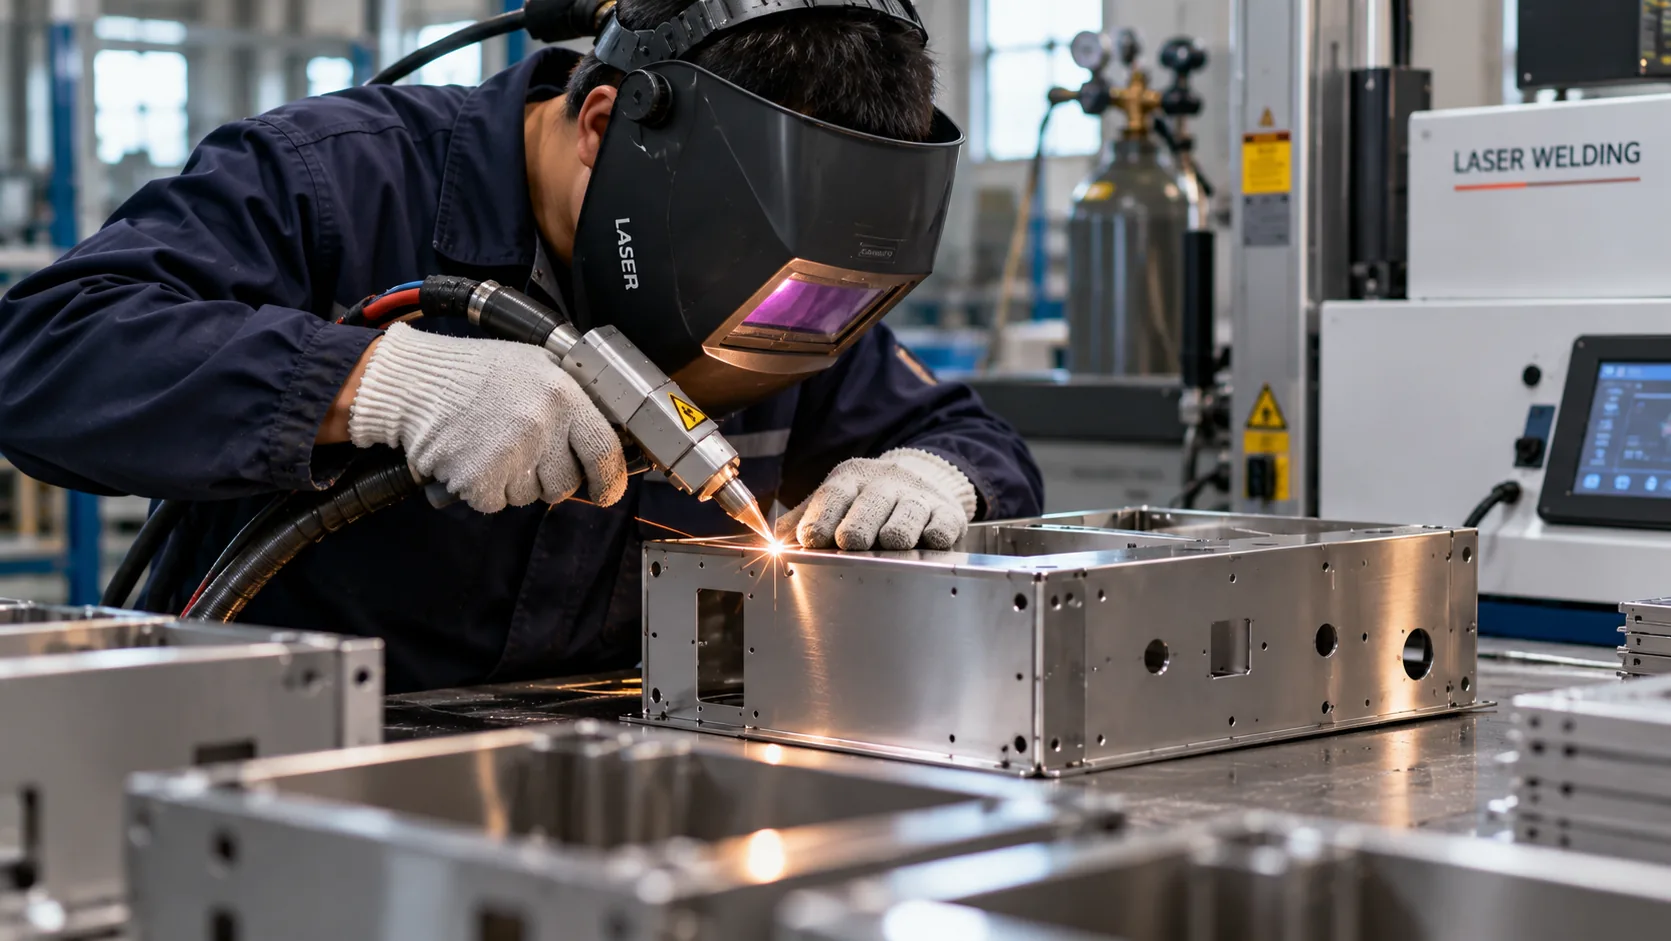
ステンレスの溶接部の仕上げは、平らに研いで終わりではなく、回復させなければなりません。研削は不動態皮膜を除去し、ヘアライン面板に研磨の筋を残します。これは外観不良であると同時に腐食起点です。溶接部が見える位置なら周囲に合わせて仕上げを回復し、見えない位置でも洗浄される場所なら状態は重要です。
もう一つの問題は継ぎ目の毛細です。閉じて見える重ね継ぎ目は、隙間に液体を半永久的に保持します。菌や孔食はまさにそこで発生します。閉じて溶接できない継ぎ目は、封止するか排水できる設計にします。
書類:できることと、できないこと
材質証明書、初品全寸検査成績書、溶接・仕上げ記録、文書化した検査計画を提供します。ロットトレーサビリティが必要なプログラムでは、部品をその製造に使った材質証明書に紐付けられます。
保有していないのは ISO 13485 および医療機器品質マネジメントシステムであり、それを装うこともありません。規制提出の一環として認証済みQMSが要求される場合は、その要件はそれを保有するサプライヤーの側にあります。そしてそれは、金型や図面リリースより前のサプライヤー選定で決める事項です。当社にできるのは、文書化された工程に従って製造し、その工程が生む客観的証拠を提供することです。
- 機器が接する洗浄剤を伝えてください。合金の選定はそこから始まります。
- 溶接部が見える位置か、仕上げの回復が必要かを明示してください。
- 液体が溜まり得る場所に、未封止の重なりや開いた重ね継ぎ目を作らないでください。
- 規制書類に必要な文書は、見積段階でお知らせください。