
Coût de l'outillage de tôlerie : ce qui le détermine
L'outillage est l'élément que les acheteurs oublient le plus souvent de demander, et qui les surprend le plus souvent. Sur une pièce découpée au laser puis pliée, il est réellement nul. Sur une pièce estampée, c'est une dépense d'investissement qui doit être récupérée pièce par pièce, et l'arithmétique est simple une fois les deux chiffres sur la table.
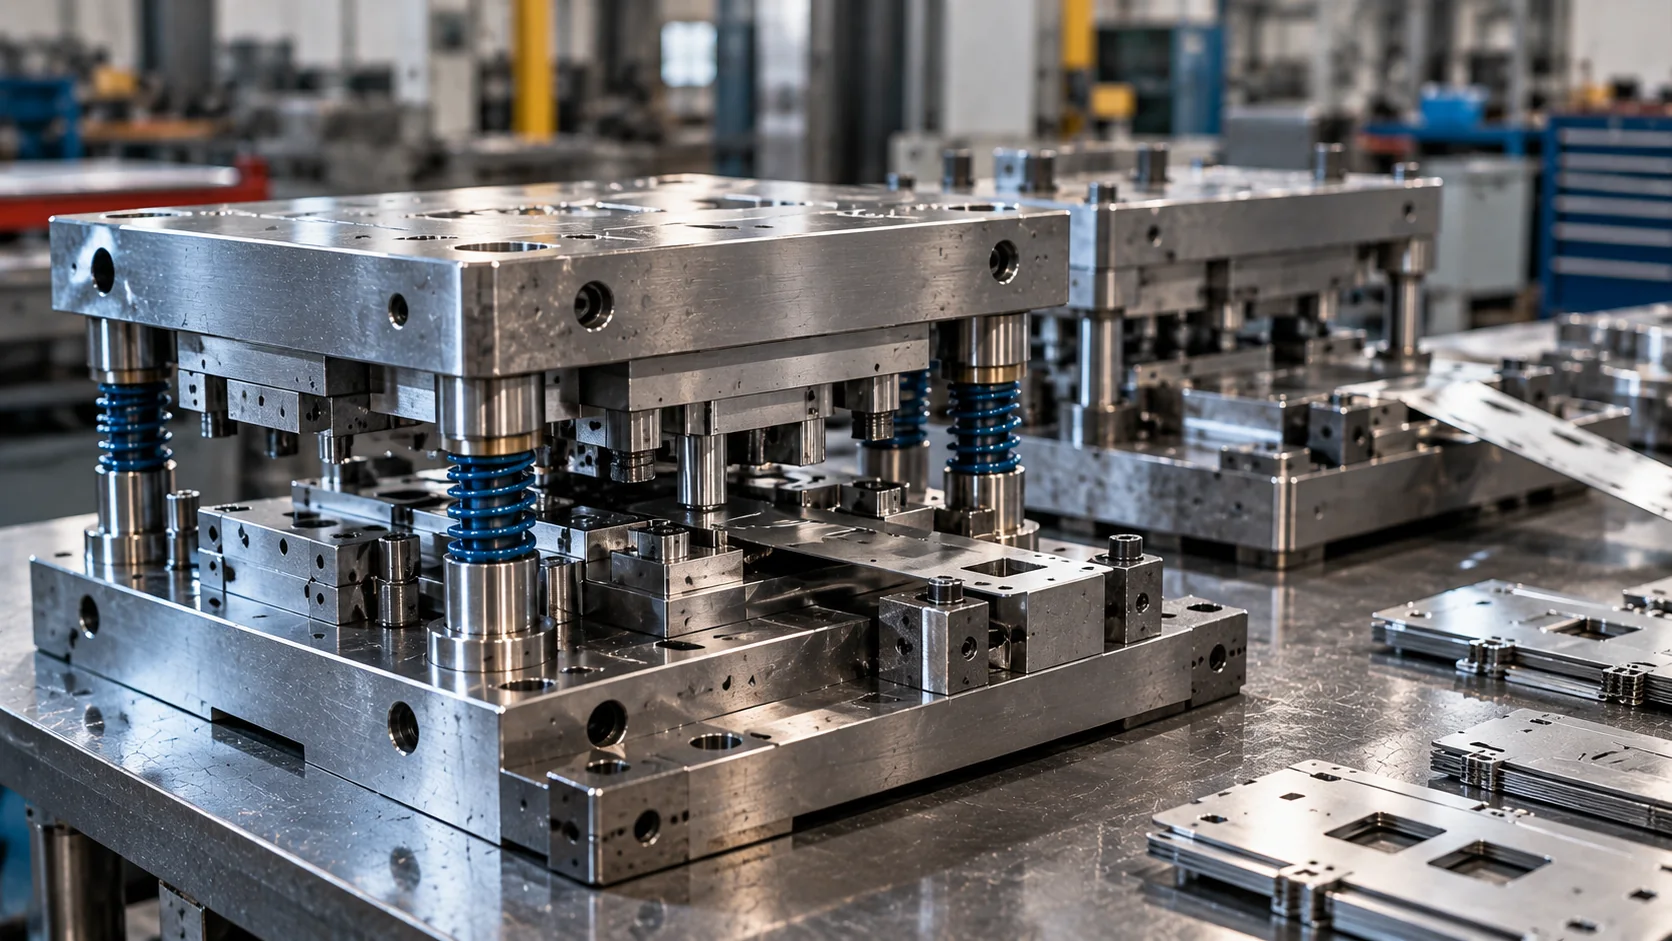
L'outillage en tôlerie est un coût unique, pas un montant par pièce. La découpe laser et le pliage ne demandent aucun outillage au-delà de la programmation ; une pièce estampée demande un outil, et le coût de cet outil suit la taille de la pièce, le nombre de postes et la tolérance. Il ne s'amortit qu'au-dessus du seuil de rentabilité.
12 lignes de données de référence ci-dessous — le résumé en haut est la réponse courte, les tableaux sont ce que vous citez.
Quand un outillage est nécessaire, et quand il ne l'est pas
| Voie | Outillage | Là où c'est pertinent |
|---|---|---|
| Découpe laser | Aucun — la géométrie vit dans le programme | Pièces uniques, révisions, contours complexes, tout volume |
| Poinçonnage à tourelle | Jeu d'outils seulement si le motif exige des outils spéciaux | Motifs de perçage répétitifs en série |
| Pliage à la presse plieuse | Jeu d'outils seulement si un poinçon et une matrice standard ne peuvent pas le former | Presque tous les travaux ; l'outillage standard couvre la majorité |
| Estampage — outil simple | Un seul poste, engagement modéré | Pièces plates ou légèrement formées en grande série |
| Estampage — outil à suivre | Outil multi-postes, l'engagement le plus lourd | Grande série, pièces petites à moyennes |
| Estampage — outil de transfert | Outil plus mécanisme de transfert | Grandes pièces qui ne peuvent pas être débitées en bande |
Ce qui détermine le coût de l'outil
Un outil ne se chiffre pas au poids de la pièce. Il se chiffre au nombre d'opérations que la pièce exige, à la part de l'outil qui doit être découpée par EDM à fil, au nombre de postes que demande la mise en bande, et à la précision avec laquelle l'outil doit tenir la caractéristique la plus serrée du plan.
Le nombre de postes est le levier le plus important, et ce nombre est un résultat de la conception. Une pièce qui exige cinq postes parce que deux trous n'ont pas pu être combinés, ou parce qu'une forme est orientée à contresens pour la bande, coûte plus cher à outiller que la même pièce reconçue pour tourner en trois. C'est une conversation DFM à avoir avant de découper l'outil, pas après.
| Facteur | Effet | Levier |
|---|---|---|
| Nombre de postes | Dominant — chaque poste est usiné, ajusté et essayé | Reconcevoir les formes pour regrouper les opérations |
| Taille de la pièce | Des outils plus grands demandent des presses plus grandes et plus de matière | Vérifier si la pièce tient dans une presse plus petite avec un changement de mise en bande |
| Tolérance sur la caractéristique la plus serrée | Commande le temps d'EDM, l'ajustement à la main et les itérations de mise au point | Desserrer tout ce qui n'est pas fonctionnellement critique |
| Matière à découper | Une matière plus dure et plus épaisse use l'outillage plus vite | Bien choisir l'acier à outil et le revêtement |
| Durée de vie attendue | Le nombre de coups visé décide de l'acier des inserts et de la possibilité de reconstruire les postes | Caler la spécification de l'outil sur le volume réel de vie |
| Gestion du détourage et des déchets | Le découpage du squelette et l'évacuation des chutes ajoutent des postes et de la mécanique | Concevoir la mise en bande pour une évacuation propre des chutes |
Le calcul du seuil de rentabilité
L'outillage s'amortit quand l'économie par pièce qu'il permet, multipliée par la quantité, dépasse le coût de l'outillage. Les deux chiffres se connaissent avant de s'engager : nous chiffrons la voie laser et la voie estampée sur la même pièce et la même quantité, et la différence entre les deux prix unitaires est l'économie.
Le résultat est en général une fourchette plutôt qu'un chiffre unique, car la réponse bouge avec l'hypothèse de quantité. Ce qui compte n'est pas le point de croisement exact, mais de savoir si le volume dont vous êtes sûr se situe confortablement au-dessus. Un outil qui s'amortit à 8,000 pièces est une bonne décision sur un programme de 40,000 pièces et une mauvaise sur un programme qui pourrait s'arrêter à 6,000.
Montages, gabarits et le reste des NRE
L'outil est l'outillage visible, mais ce n'est pas le seul coût unique. Un ensemble soudé qui doit être maintenu en position pendant l'assemblage a généralement besoin d'un montage. Une pièce à caractéristique critique a besoin d'un gabarit ou d'un programme CMM pour que le contrôle soit répétable plutôt qu'interprétatif. Un contrôle de première pièce sur une pièce complexe, c'est du temps de mesure réel.
Ces éléments sont chiffrés séparément parce qu'ils se comportent différemment. Un outil est définitivement lié à la pièce. Un montage peut parfois servir une famille de pièces. Un gabarit ne vaut la peine d'être construit que lorsque la caractéristique est mesurée à chaque lot, et non une seule fois à l'approbation.
À qui appartient l'outillage
L'outillage construit pour un client est la propriété de ce client, et cela est écrit dans le devis plutôt que laissé à l'interprétation. Si un programme se déplace, l'outil suit. Les acheteurs doivent traiter la propriété de l'outillage comme une clause d'approvisionnement à convenir par écrit, et se méfier de tout devis qui traite un outil comme un actif interne du fournisseur tout en le facturant au client.
Questions fréquentes
La découpe laser demande-t-elle de l'outillage ?
Non. La géométrie est portée par le programme de découpe : il n'y a aucun outil physique à construire et aucun coût d'outillage à amortir. C'est la raison principale pour laquelle le laser est la bonne voie pour les prototypes et pour les pièces qui changent d'une révision à l'autre.
Combien coûte un outil d'emboutissage ?
Cela dépend presque entièrement du nombre de postes, de la taille de la pièce et de la tolérance la plus serrée du plan, ce qui fait que nous l'estimons à partir de la mise en bande plutôt qu'à partir d'une grille tarifaire. Envoyez la pièce et le volume attendu, et vous recevrez ensemble l'estimation de l'outillage et le seuil de rentabilité.
Le coût de l'outillage peut-il être réparti sur plusieurs commandes ?
Oui, si les deux parties sont d'accord. Le répartir abaisse la première facture mais augmente tous les prix unitaires suivants, et cela complique un changement de fournisseur parce que l'outil n'a pas été payé en entier. Nous chiffrons les deux formules et indiquons clairement laquelle le prix reflète.
Que devient l'outil si nous arrêtons de commander ?
Il reste votre propriété et peut vous être expédié, ou expédié à un autre atelier d'emboutissage sur votre instruction. Nous confirmerons l'état de l'outil et l'enverrons en caisse. L'alternative — un fournisseur qui garde l'outil et facture des « frais de transfert d'outillage » — est un risque commercial qu'il vaut la peine de vérifier avant de passer la première commande.
Y a-t-il un coût d'outillage sur un petit lot de pièces estampées ?
Oui, et sur un petit lot il domine généralement le prix. Si le volume est réellement faible, la recommandation honnête est souvent de découper et former le lot au laser à la place, et de revenir à l'estampage quand le volume annuel justifie un outil.
Pour aller plus loin
- Coût de l'emboutissage métal
- Seuil de rentabilité entre laser et estampage
- Comment fonctionne le prix en tôlerie
- Conception d'emboutissage
- Fabrication d'outillage intégrée
- 8 Méthodes Prouvées pour Réduire les Coûts en Tôlerie Sans Sacrifier la Qualité
- Comment fonctionne le devis en tôlerie : une analyse complète des coûts pour les acheteurs
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.