
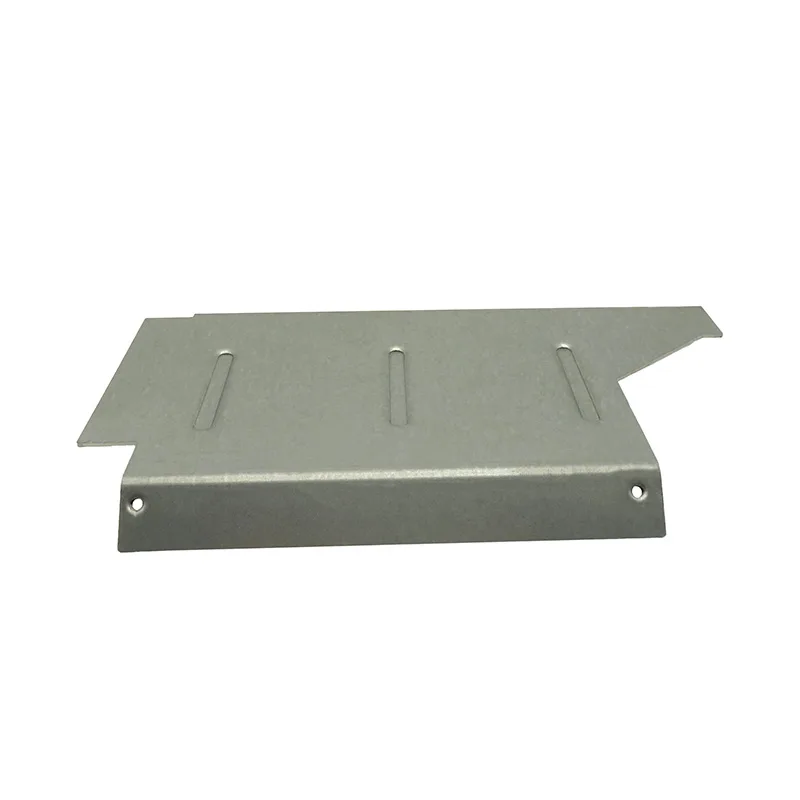
Découpe ou emboutissage : une question de volume, pas de qualité
En dessous du seuil de rentabilité de l'outillage, un support est découpé au laser puis plié. La géométrie vit dans un programme : une révision coûte une modification, et la pièce est dimensionnellement identique à une pièce emboutie. Au-dessus du seuil, un outil progressif réalise la même pièce plus vite et moins cher à l'unité — et fige l'implantation de bande.
L'erreur dans les deux sens coûte cher. Outiller une famille de supports qui n'atteint jamais le volume gaspille le coût de l'outil ; découper au laser un million de supports identiques gaspille du temps de cycle pendant des années. Le calcul est court et nous le faisons sur votre pièce plutôt que de défendre un procédé.
Concevoir le chemin de charge avant la forme
Une simple équerre pliée concentre la contrainte de flexion dans l'angle intérieur du pli. Un gousset, une bride plus large à la fixation ou un retour qui met les fixations en cisaillement plutôt qu'en traction changent cela. Sur matière fine, c'est souvent le pli lui-même qui est le point faible, pas la tôle.
L'autre moitié du chemin de charge est la fixation. Un support boulonné à travers un trou dans une tôle fine s'écrase ou se déforme sans rondelle, sans insert ou sans épaisseur suffisante. Là où le support est la pièce serrée, il lui faut de l'épaisseur locale — un double plié ou un bossage embouti.
- Placez les fixations en cisaillement là où la charge est directionnelle : bien moins cher que d'ajouter de l'épaisseur.
- Là où deux trous doivent s'aligner, cotez-les depuis la même référence plutôt qu'en chaîne.
- Gardez les bords de trou à au moins une épaisseur de tôle de tout bord ; le serrage a besoin de matière autour.
- Les lignes de pliage et les percages ne doivent pas s'opposer : 2,5 × épaisseur plus le rayon intérieur est la distance minimale trou-pli.
Un support ne doit pas être le réglage
Les trous oblongs sont un moyen légitime d'absorber la tolérance — dans une direction, à un joint, là où quelqu'un peut passer un outil. Les utiliser à chaque joint sur les deux axes transforme l'assemblage en exercice de bricolage.
L'alternative plus propre est d'allouer la tolérance volontairement : tenez la fonction de positionnement sur la pièce la plus facile à maîtriser, et laissez le support absorber le reste par une seule lumière ou un trou de passage, plutôt que par une pile.
Les détails qui décident du prix
| Caractéristique | Effet sur le coût | Remarque |
|---|---|---|
| Nombre de plis | Croît à chaque pli | Deux plis sont courants ; huit changent complètement la classe de la pièce |
| Rayons d'angle | Gratuits si généreux | Au moins la moitié de l'épaisseur ; en dessous, une seconde opération |
| Ébavurage | Faible si spécifié raisonnablement | « Ébavurer tous les bords » sur une pièce complexe devient manuel |
| Finition | Prix au lot | Un petit lot de supports paie un minimum quelle que soit la quantité |
| Tolérances serrées | Coût de contrôle et de rebut | ISO 2768-m couvre la plupart des supports ; ne tolérez que ce qui positionne |
| Goussets et ourlets | Postes ou opérations supplémentaires | Rentables là où ils remplacent une augmentation d'épaisseur |