
Coût du pliage CNC : ce qui le détermine
Le pliage est l'étape où un flan plat devient une pièce, et aussi celle où un plan qui semblait efficace en CAD devient cher en atelier. La raison est simple : le coût suit le nombre d'opérations de formage, et chaque pli en est une.
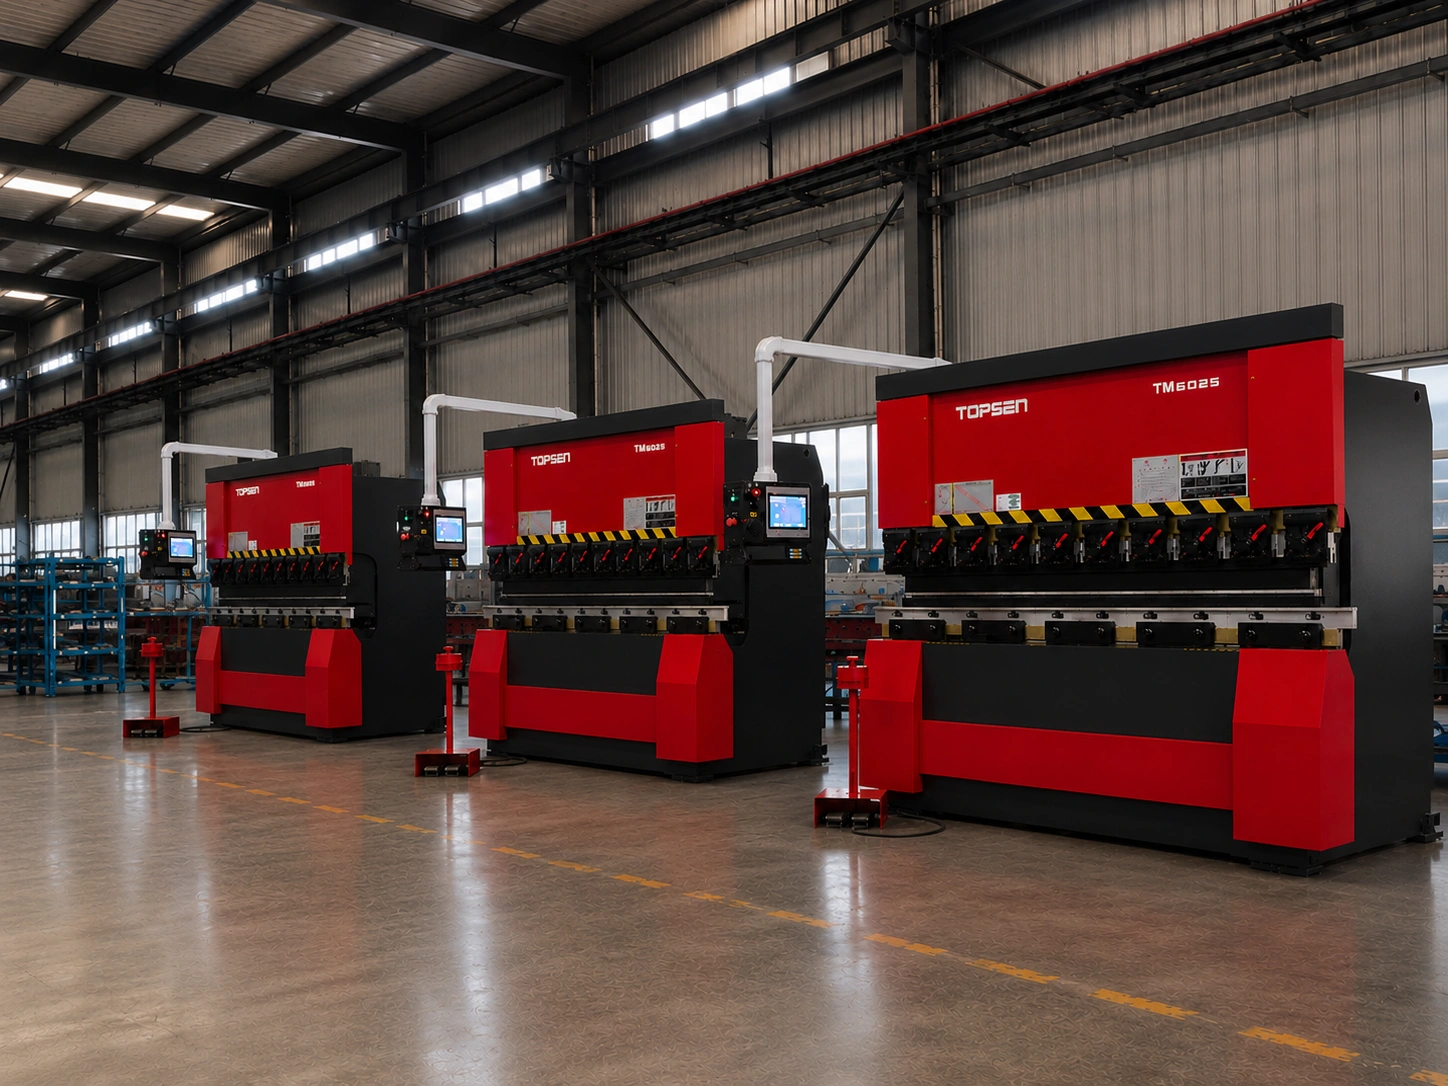
Le coût du pliage CNC est fixé principalement par le nombre de plis et par la manutention qui les entoure. Chaque pli demande un réglage d'outillage, une position de butée arrière, une course et un mouvement de manutention ; sur une pièce à nombreux plis, ce sont le temps de presse plieuse et les changements d'outillage — pas la matière — qui dominent.
Le coût suit le nombre de plis, pas la taille de la pièce
Un grand panneau plat à deux plis est une pièce bon marché. Une petite équerre à huit plis est une pièce chère, bien qu'elle pèse moins. Le temps de presse plieuse est consommé par la séquence d'opérations — positionner le flan contre la butée arrière, donner la course, manipuler, tourner, recommencer — et chaque pli allonge cette séquence.
Par-dessus le temps par pli s'ajoute le réglage : choix de l'outillage, montage, chargement du programme et vérification de la première pièce. Le réglage est un coût fixe par configuration d'outillage, si bien qu'une pièce exigeant trois jeux poinçon/matrice différents paie trois réglages.
Ce que le procédé tient
En production courante, nos presses plieuses CNC tiennent l'angle de pliage à environ ±0.5°, et les machines les plus récentes sont mises en service à une répétabilité de ±0.1°. L'acier doux se plie jusqu'à environ 5 mm, l'acier inoxydable jusqu'à environ 3 mm et l'aluminium jusqu'à environ 5 mm, selon le rayon intérieur et la longueur de retombée que l'outillage peut supporter.
La limite pratique est rarement la machine. C'est plutôt de savoir si la retombée est assez longue pour reposer sur la matrice, si la pièce peut être positionnée sans que la retombée précédente entre en collision avec l'outillage, et si le jeu d'outillage couvre la longueur de pliage demandée.
| Élément | Ce qui le détermine | Levier de conception |
|---|---|---|
| Plis par pièce | Nombre de caractéristiques | Remplacer une retombée pliée par un renfort soudé ou riveté là où la résistance le permet |
| Longueur de pliage | Le plus long pli de la pièce | Fractionner les très longs plis là où l'outillage ne peut pas les couvrir en une seule passe |
| Changements d'outillage | Des rayons, angles ou longueurs de retombée différents sur une même pièce | Standardiser sur un seul rayon intérieur par pièce |
| Manutention | Taille et poids de la pièce, séquence de pliage | Ordonner les plis pour que la pièce puisse être tenue sans collision |
| Réglage | Nombre de configurations d'outillage distinctes | Regrouper les pièces similaires ; garder les longueurs de retombée hors de la liste des « difficiles » |
| Tolérance | Appels de tolérance sur l'angle et la position des formes | ISO 2768-m sauf si une forme est fonctionnelle |
Ce qui consomme réellement le temps de presse plieuse
Les règles de retombée qui décident du prix
La cause la plus fréquente d'une pièce pliée étonnamment chère est une retombée trop courte pour l'outillage. Toute matrice en V exige une longueur de retombée minimale pour supporter la pièce pendant la course — en général plusieurs fois l'épaisseur de matière, et proportionnelle à l'ouverture de matrice. Une retombée plus courte ne peut pas être formée sur cet outillage : il faut alors changer d'outillage (coût de réglage), former la retombée dans une autre direction, ou revoir la conception de la pièce.
Les perçages proches d'un pli se comportent de la même façon. Un perçage situé trop près de l'extérieur d'un pli se referme et se déforme à mesure que la matière s'étire, sauf si l'on ajoute un dégagement — et un dégagement, c'est un contour de plus, une opération de plus, un coût de plus.
- Garder des retombées assez longues pour l'outillage ; les retombées courtes sont le coût caché classique.
- Utiliser un seul rayon intérieur sur toute la pièce plutôt qu'un rayon différent à chaque pli.
- Placer les perçages à au moins 2.5 × épaisseur plus le rayon intérieur de la ligne de pliage, ou ajouter une lumière de dégagement.
- Éviter les plis dont la séquence rend la pièce impossible à tenir — modéliser la séquence, pas seulement le résultat.
- Choisir un rayon de pliage égal ou supérieur au minimum pour la matière et son état ; en dessous du minimum, le pli fissure.
Où le pliage est avantageux, et où il ne l'est pas
Au-dessus du seuil d'amortissement de l'outillage, l'estampage bat généralement le pliage pour de gros volumes d'une pièce qui ne change pas. En dessous, le pliage est presque toujours moins cher, car il n'y a aucune matrice à amortir. Entre les deux — de quelques dizaines à quelques milliers de pièces, ou toute pièce encore en évolution — le pliage est la voie souple, et l'effort de conception consacré à supprimer des plis est rentabilisé à toutes les quantités.
Questions fréquentes
Le pliage est-il facturé au pli ?
En pratique, oui. Le devis se construit à partir du temps machine, et le temps machine suit le nombre d'opérations de formage, leur longueur et la manutention entre elles. Un tarif au pli est un raccourci raisonnable pour estimer, mais sur les pièces difficiles, ce sont les changements d'outillage et la manutention qui dominent.
Quelle est la longueur de retombée minimale ?
Elle dépend de l'ouverture de la matrice en V, qui dépend elle-même de l'épaisseur de matière. La règle pratique est de plusieurs fois l'épaisseur, et la réponse sûre pour une pièce donnée est un contrôle DFM plutôt qu'un tableau — c'est l'outillage réellement utilisé qui la fixe.
Peut-on plier une pièce avec un rayon différent à chaque pli ?
Techniquement oui, commercialement c'est cher. Chaque rayon distinct peut exiger un jeu d'outillage différent, donc un réglage séparé. Standardiser sur un seul rayon par pièce supprime souvent un réglage sans changer la fonction.
À quelle distance minimale d'un pli peut se trouver un perçage ?
Le placer à au moins 2.5 × épaisseur plus le rayon intérieur de la ligne de pliage, du côté extérieur du pli. Plus près, le perçage se déforme parce que la matière autour s'étire. Là où la position est imposée par la fonction, ajouter un dégagement.
Une tolérance d'angle de pliage plus serrée coûte-t-elle plus cher ?
Elle coûte plus cher à vérifier et produit plus de rebut si le procédé ne peut pas la tenir. Les presses plieuses CNC modernes répètent à ±0.1°, donc un appel de ±0.5° est confortable. Demander plus serré que ce que le procédé peut répéter n'achète pas de la précision, cela achète du contrôle.
Envoyez le plan, recevez une réponse réelle
Un ingénieur examine la fabricabilité de votre modèle et renvoie un devis chiffré — avec les observations DFM qui changeraient le prix.