
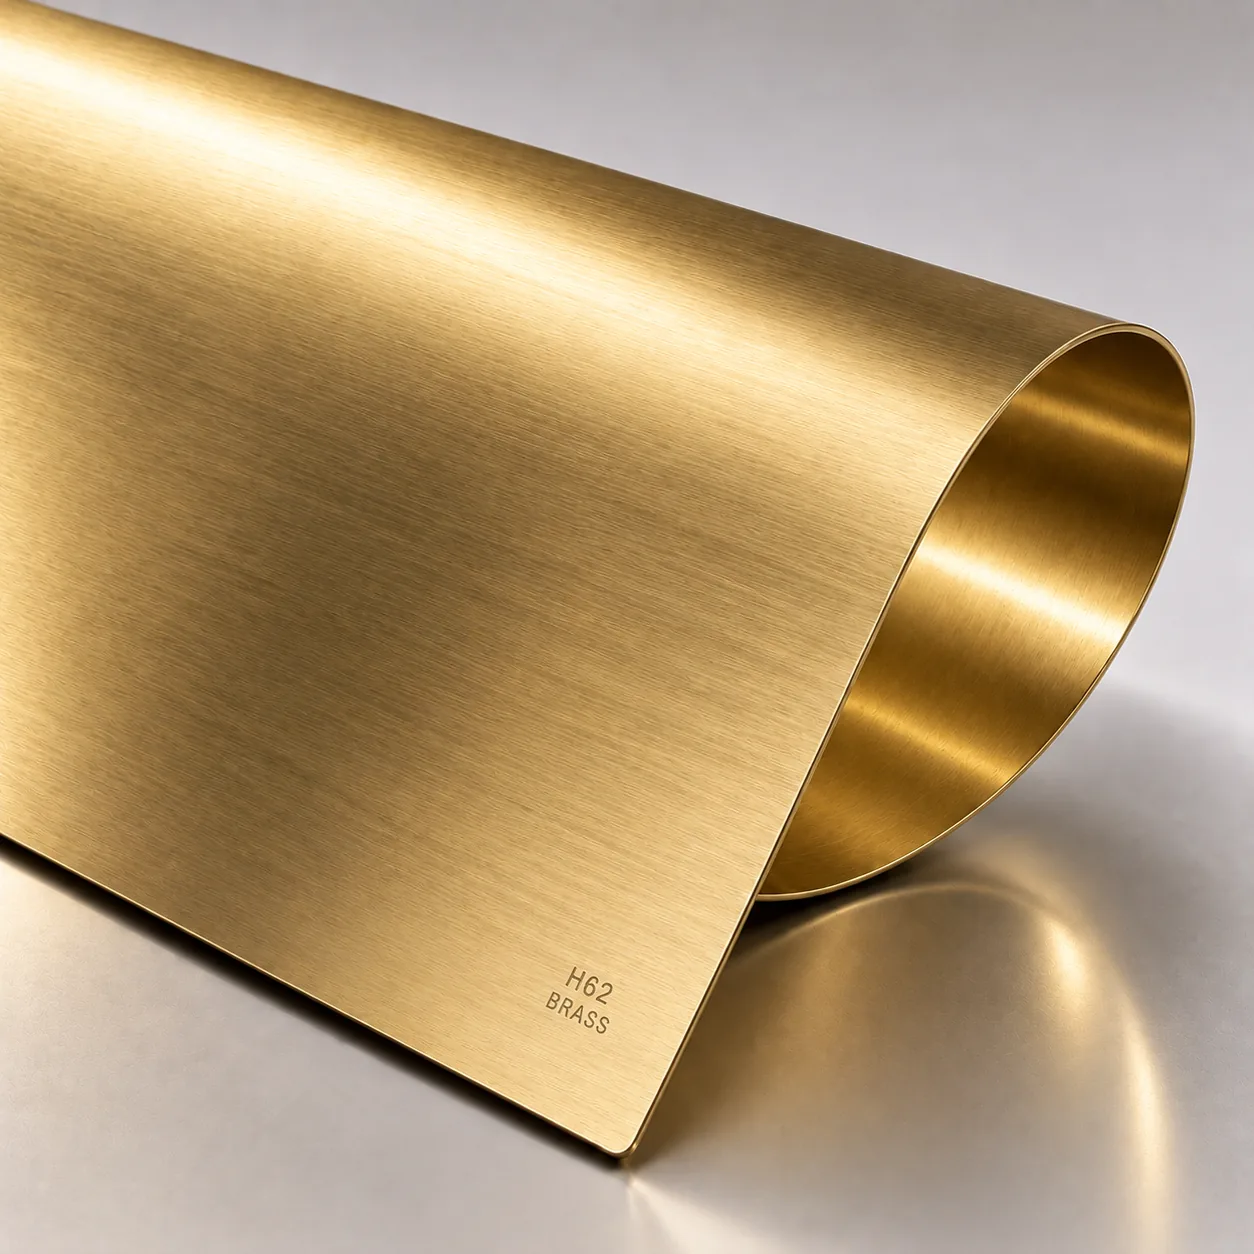
Ce qu'est le H62
Le H62 est défini dans la GB/T 5231, la norme chinoise des alliages de cuivre corroyés. Le H renvoie au mot chinois désignant le laiton, et 62 donne la teneur nominale en cuivre : environ 62 %, le solde en zinc, avec une faible tolérance pour les impuretés. Les désignations occidentales ne se traduisent pas une pour une, mais la composition se situe dans la famille des laitons 62/38.
La conséquence pratique de ce rapport est l'équilibre des propriétés. Passer de 70 % de cuivre à 62 % relève la traction et la dureté, améliore l'usinabilité et réduit l'allongement dont dépend l'emboutissage profond. Rien n'est gratuit : le H62 échange de la formabilité contre de la résistance, et c'est cet échange qui explique que le H62 et les laitons plus riches en cuivre restent tous en service.
Propriétés typiques pour référence d'ingénierie
Valeurs typiques du H62 en tôle et en bande. L'état a une grande influence sur les valeurs mécaniques, spécifiez-le donc.
| Propriété | Valeur typique |
|---|---|
| Composition nominale | ~62 % Cu, solde Zn |
| Traction (doux / demi-dur) | ~370–420 MPa / ~490–570 MPa |
| Allongement (doux) | ~35–45 %, tombant fortement avec l'état |
| Densité | ~8,4–8,5 g/cm³ |
| Couleur | Jaune-or chaud ; se ternit vers le brun sans traitement |
| Usinabilité | Bonne — s'améliore quand la teneur en zinc monte |
| Résistance à la corrosion | Bonne dans la plupart des atmosphères ; prudence avec l'ammoniac et les chlorures |
| Usages typiques | Bornes, connecteurs, raccords, quincaillerie décorative, plaques signalétiques |
H62 face aux laitons plus riches en cuivre
La comparaison qui compte est celle avec les laitons 65/35 et 70/30, y compris le C26000 laiton à cartouches employé pour les pièces embouties. Ces nuances sont plus ductiles, ce qui en fait la bonne réponse pour une coupelle ou une enveloppe emboutie en une seule opération, et leur cuivre plus élevé donne aussi une teinte un peu plus riche.
Le H62 répond à une autre question : une languette de connexion, un raccord, un support ou une plaque décorative qui demande de la résistance ou un état ressort plus raide plutôt qu'un embouti profond. Dans ces rôles, la moindre ductilité est sans objet, et une résistance plus élevée comme un coût du cuivre plus bas sont deux avantages.
Notes de fabrication
Le H62 s'usine et se forme bien dans des opérations modérées — pliage, découpage, emboutissage léger — mais ce n'est pas la nuance pour un embouti profond qu'un laiton 70/30 passerait en une seule passe. Quand davantage de formage est nécessaire, un recuit intermédiaire restaure la ductilité et permet de continuer.
L'assemblage suit la pratique courante des alliages de cuivre. Le brasage tendre est simple et fréquent sur les pièces électriques ; le brasage fort fonctionne également. Là où la pièce conduit le courant et se monte par soudage, retenez que le laiton n'est pas un matériau de soudage idéal et qu'une conception sans joints de laiton soudés est généralement le meilleur choix d'ingénierie.
L'autre point à spécifier est le traitement de surface. Le laiton non traité se ternit en service : les pièces manipulées ou exposées aux intempéries doivent donc recevoir une laque claire, un placage tel que le nickel ou une peinture en poudre — et ce choix interfère avec toute étape de brasage tendre ou de brasage fort, l'ordre compte donc.