
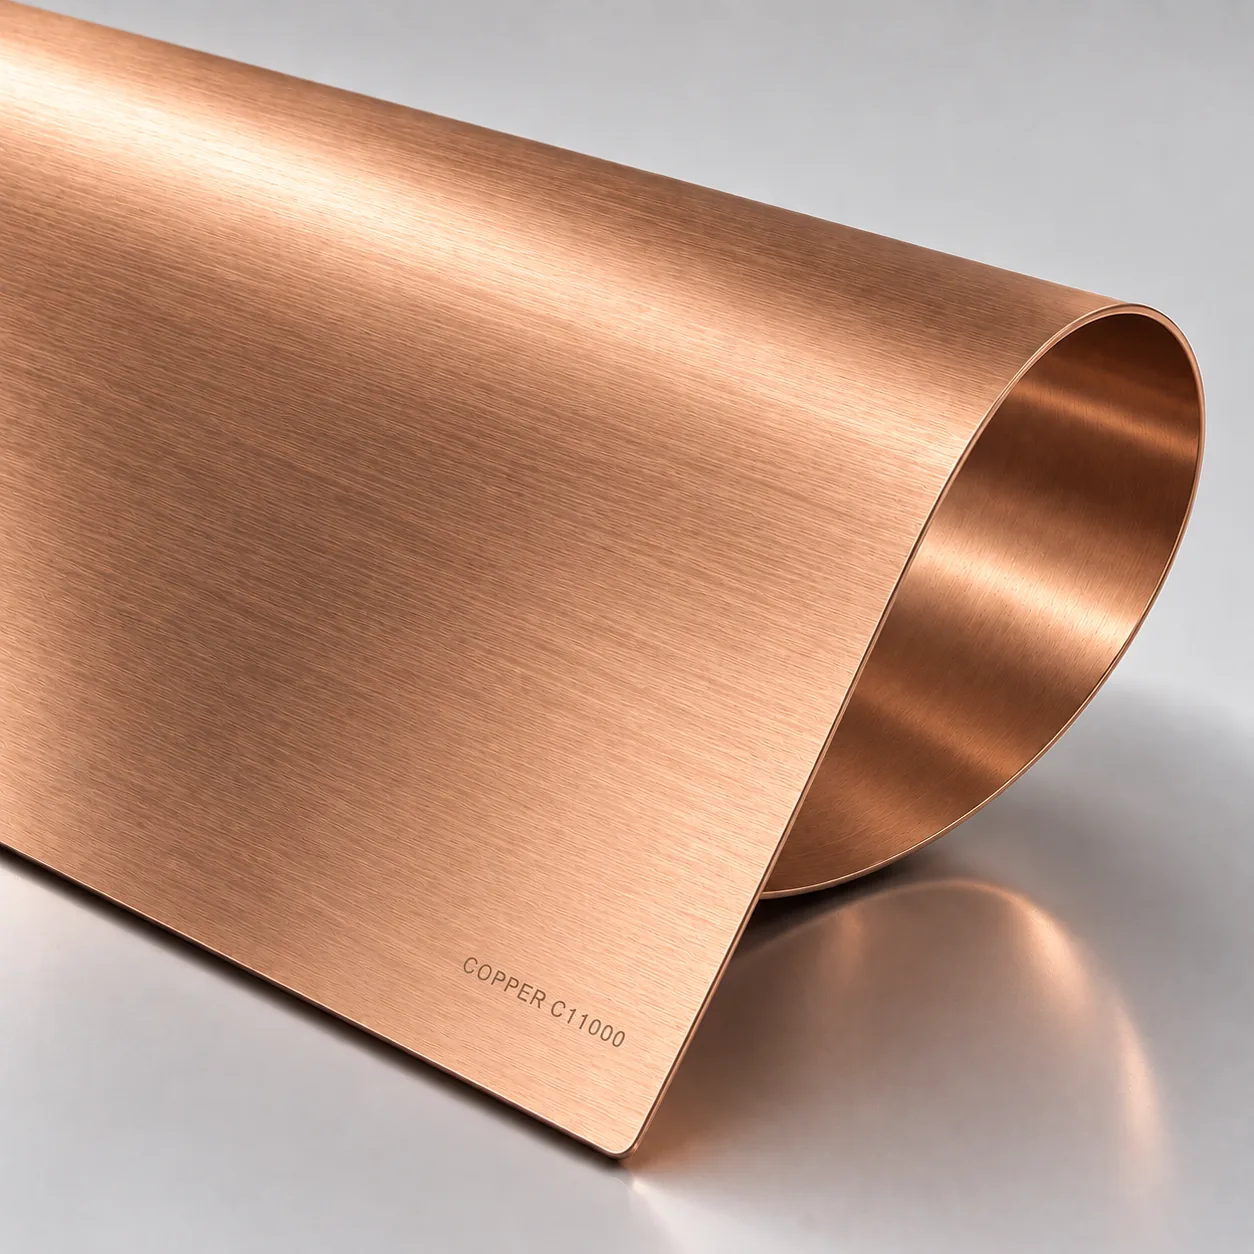
Ce qu'est le cuivre C110
C110 est la désignation UNS du cuivre électrolytique tough-pitch (ETP) : minimum 99,9 % de cuivre, le grade électrique standard mondial. « IACS 100 % » — l'International Annealed Copper Standard — n'est pas une propriété que C110 atteint à peu près ; c'est la référence que C110 définit. Tout le reste est noté en pourcentage de cet alliage.
La métallurgie qui compte pour la fabrication : le cuivre s'écrouit vite. Là où une équerre en aluminium traverserait plusieurs opérations de formage avant que l'état ne devienne un sujet, le cuivre atteint ses états plus durs (H00, H02, H04 sur l'échelle tôle) après un travail comparativement léger. C'est gérable — le recuit entre opérations est une pratique standard — mais c'est la raison pour laquelle les pièces en cuivre sont chiffrées avec leur état spécifié, non supposé.
Propriétés typiques pour référence d'ingénierie
Valeurs typiques ci-dessous ; les valeurs de conductivité du cuivre sont elles-mêmes les normes de référence.
| Propriété | Valeur typique |
|---|---|
| Pureté | ≥99,9 % Cu |
| Conductivité électrique | 100 % IACS — la référence |
| Conductivité thermique | ~390 W/m·K — la plus élevée que nous transformions |
| Densité | 8,94 g/cm³ |
| Résistance à la traction | ~200–250 MPa (état doux), augmente avec l'écrouissage |
| Écrouissage | Rapide — état spécifié par pièce; le recuit entre opérations est standard |
| Comportement à la corrosion | Bon; développe une patine protectrice en extérieur |
Comportement du C110 en fabrication
La découpe laser tourne proprement dans la fenêtre mince où le cuivre est habituellement spécifié, avec la considération de réflectivité : les réglages fibre-laser du cuivre diffèrent de l'acier — c'est du travail de routine sur notre ligne aux épaisseurs busbar et blindage, et la raison pour laquelle les pièces cuivre sont chiffrées épaisseur confirmée plutôt que supposée. Le pliage est simple dans les états doux : le cuivre fraîchement recuit plie à des rayons serrés, et la règle d'écrouissage dit : former d'abord, manipuler ensuite.
L'assemblage est le domaine où le cuivre est vraiment distinctif. Il se brase tendre magnifiquement — la route standard des jonctions busbar. Il se soude TIG avec une technique propre au cuivre. Et il se soude à lui-même et au laiton bien plus facilement qu'à l'acier — une raison de plus pour que les assemblages multi-matériaux traitent la question d'assemblage au DFM plutôt qu'au poste de soudage.
- Découpe laser : fenêtre mince avec réglages spécifiques cuivre
- Pliage CNC : rayons serrés à l'état doux ; former avant l'écrouissage
- Brasage tendre : la route standard des jonctions busbar
- Soudage TIG : technique spécifique cuivre, propre sur jonctions similaires
Finitions qui conviennent au C110
Les finitions du cuivre parlent de ce qui arrive avec le temps. Laissé nu en intérieur, il fonce élégamment vers le brun ; en extérieur il se patine vers le vert — parfois l'intention, souvent non. Un vernis protecteur transparent garde la finition brillante des pièces décoratives. La galvanoplastie donne aux pièces cuivre de l'étain, du nickel ou de l'argent brillants quand la résistance de contact ou la soudabilité est la mission. Et le sablage donne l'aspect soft-mat uniforme courant sur les façades audio haut de gamme et d'électronique grand public.
L'anodisation ne s'applique pas — c'est un procédé aluminium, et la confusion est assez courante pour mériter d'être énoncée. Quand un plan dit « cuivre anodisé », l'intention réelle est le plus souvent vernis ou galvanoplastie, et le devis la résout avant fabrication.
- Vernis protecteur transparent : garde la finition brillante des pièces décoratives
- Galvanoplastie étain / nickel / argent : pour résistance de contact et soudabilité
- Sablage : finition cosmétique soft-mat
- Patine naturelle : en extérieur c'est parfois l'intention — la spécifier explicitement dans tous les cas
Où le cuivre mérite sa prime
Quatre familles de missions couvrent presque tout le C110 que nous fabriquons. Barres omnibus et connexions électriques, où 100 % IACS est tout l'enjeu. Boîtiers de blindage EMI/RFI et cadres de joints, où la conductivité ferme électriquement l'enveloppe. Chemins thermiques et entretoises de dissipateurs, où ~390 W/m·K déplacent une chaleur qu'aucun alliage ne peut. Et faces décoratives sur du matériel premium, où le look du cuivre est la marque.
Tout le reste est une conversation sur les substituts, car le cuivre est de loin la tôle courante la plus chère et il est lourd. Le laiton porte le look décoratif avec une meilleure usinabilité et un coût moindre ; l'aluminium porte la mission de conductivité à une fraction du poids et du coût quand les chiffres le permettent. Nous chiffrons le grade spécifié et suggérons l'alternative dans le même devis — la comparaison fait partie du DFM, pas du upselling.
| Usage | C110 adapté ? | Alternative à chiffrer |
|---|---|---|
| Barre omnibus / chemin de courant | Oui — le conducteur de référence | Aluminium là où la masse impose et la section peut croître |
| Blindage EMI/RFI | Oui | Acier étamé ou boîtiers aluminium pour blindage non critique |
| Diffuseur thermique | Oui | Aluminium là où le budget impose et la surface peut croître |
| Face décorative | Oui, avec vernis | Laiton — aspect similaire, meilleure usinabilité, coût inférieur |
| Pièce structurale générale | Non | Presque n'importe quoi — le cuivre est le mauvais outil ici |
Approvisionnement et spécification
La tôle C110 est sourcée via notre chaîne d'approvisionnement de fabrication contre état et épaisseur — pour une pièce formée, l'état est la ligne de spécification qui décide si les plis survivent ; il est donc chiffré explicitement plutôt que supposé. Combinez la désignation avec l'intention de finition (« C110 H00 1,0 mm, vernis ») et toute documentation de galvanoplastie ou de conductivité dont le projet a besoin.
Quand la mission est électrique, envoyez le courant et le type de jonction avec le RFQ. Le travail busbar se chiffre différemment — et correctement — quand la route d'assemblage (brasage vs mécanique) est connue au DFM plutôt que découverte après découpe.