
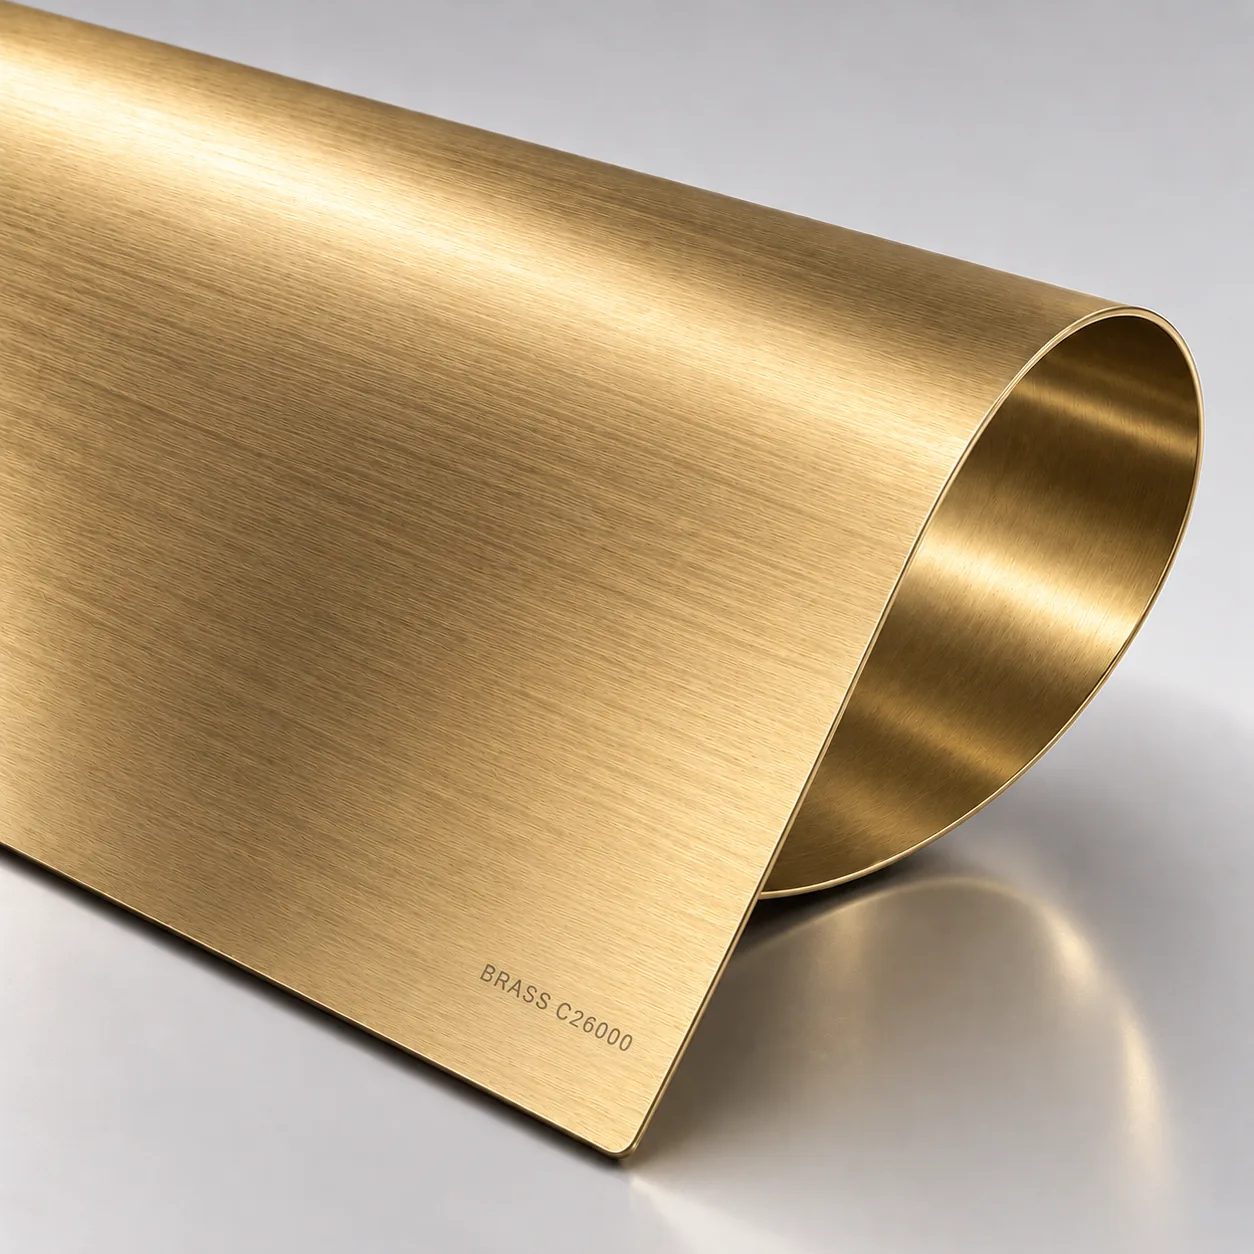
Quel laiton, et pourquoi la désignation compte
C26000 est la désignation UNS du laiton 70/30 — 68,5–71,5 % de cuivre, le reste en zinc. C'est le grade généralement appelé laiton à cartouches, et le plus ductile des laitons de tôle courants — c'est pourquoi il est le défaut quand une pièce doit être emboutie profondément ou pliée serrée.
C2680 est la désignation JIS utilisée dans toute l'Asie pour un laiton un peu plus pauvre, environ 64–68 % de cuivre. Les deux sont parents, pas identiques : le zinc supplémentaire du C2680 le rend un peu moins cher et un peu moins ductile, et décale la couleur très légèrement vers le rouge. Un plan qui dit « laiton » sans désignation laisse ce choix à l'atelier — et la source elle-même utilise les deux numéros selon les endroits, ce qui est normal pour une usine du Guangdong qui achète sur stock JIS tout en chiffrant en UNS.
Ces valeurs sont des références typiques pour l'état recuit. Comme les deux grades écrouissent rapidement, les propriétés d'une pièce formée dépendent bien plus de la déformation à froid subie que du certificat mill — un état demi-dur peut avoir le double de la résistance à la traction du même alliage recuit.
| Propriété | C26000 (CuZn30) | C2680 (CuZn35) | Remarque |
|---|---|---|---|
| Teneur en cuivre | 68,5–71,5 % | 64,0–68,0 % | Le zinc d'équilibre fait toute la différence |
| Densité | 8,53 g/cm³ | 8,4–8,6 g/cm³ | Les deux nettement plus lourds que l'acier ou l'aluminium |
| Conductivité | ≈28 % IACS | ≈27 % IACS | Environ un quart du cuivre ; ~6× l'acier |
| Résistance (recuit) | ≈300–370 MPa | ≈290–360 MPa | Monte fortement avec l'écrouissage |
| Allongement (recuit) | ≈45–50 % | ≈40–45 % | Pourquoi C26000 est le grade d'emboutissage |
| Corrosion | Excellent en intérieur; ternit dehors | Idem | Le service extérieur exige revêtement ou vernis |
| Coût matière relatif | Plus élevé | Plus bas | Suit directement la teneur en cuivre |
Formage : l'écrouissage et le retour élastique mordent
Le laiton se forme admirablement tant qu'il est doux et se raidit vite à l'ouvrage. Chaque opération de cisaillement, poinçonnage et pliage consomme de la ductilité, si bien qu'une pièce qui demande trois plis et une forme profonde peut devoir être séquencée, recuite entre opérations, ou faite dans un état plus doux que le plan ne le suppose.
Le retour élastique est le problème le plus dur. Le laiton revient nettement plus que l'acier doux au même rayon, donc un programme de pliage développé sur l'acier sur-pliera ou sous-pliera une pièce laiton jusqu'à correction. Là où l'angle de pli est fonctionnel, prévoyez la compensation et contrôlez le premier article plutôt que de supposer que les réglages acier se transfèrent.
- Ébavurer les arêtes cisaillées avant formage ; une bavure est l'endroit où une fissure démarre sur une pièce laiton écrouie.
- Ouvrir le rayon des plis tardifs si les opérations antérieures ont déjà écroui le matériau.
- Plier dans le sens de laminage autant que possible — le laiton est le moins tolérant à travers le grain.
- Intégrer le retour élastique dans l'outillage plutôt que de le poursuivre au marteau au montage final.
- Si une pièce exige un formage lourd plus des plis serrés, envisager C26000 plutôt que le grade plus pauvre.
Là où le laiton gagne son coût
Trois fonctions justifient le laiton face à l'acier ou l'aluminium. La conductivité électrique et thermique — blindage RF, bornes, supports diffuseurs de chaleur sur petite pièce où le cuivre serait surdimensionné. La résistance à la corrosion sans revêtement, en intérieur et abrité, où une arête peinte serait la première à lâcher. Et l'apparence : le laiton prend un fini poli ou brossé qui se lit comme un métal décoratif — c'est pourquoi quincaillerie, lunettes d'habillage et moulures architecturales sont spécifiées en laiton.
Face au cuivre, le laiton perd en conductivité d'environ un facteur trois et gagne en coût, usinabilité et apparence. Là où une pièce porte vraiment du courant ou évacue de la chaleur en volume, le cuivre est la bonne réponse ; là où elle porte un signal, blinde une petite cavité ou se regarde, c'est généralement le laiton.
Finitions — et celle qui compte sur une pièce fonctionnelle
Les finitions polie et brossée sont les naturelles, et le laiton laissé brillant fonce avec le temps à mesure que la surface s'oxyde — attirant sur une pièce décorative, inacceptable sur une borne. Un vernis incolore tient la couleur en intérieur ; dehors il se dégrade et doit être refait, donc une pièce laiton extérieure est normalement plaquée à la place.
Le nickelage et l'étamage sont les finitions de travail courantes, et la même discipline de masquage s'applique que sur le cuivre : plaquer galvaniquement une face de contact change le comportement de l'assemblage, donc les zones de contact sont masquées et laissées nues pendant que le reste est plaqué pour empêcher l'oxydation. Une pièce laiton brillante qui sera manipulée doit avoir son fini spécifié sur le plan plutôt que laissé en « garder brillant ».