Sommaire
Vue d'ensemble
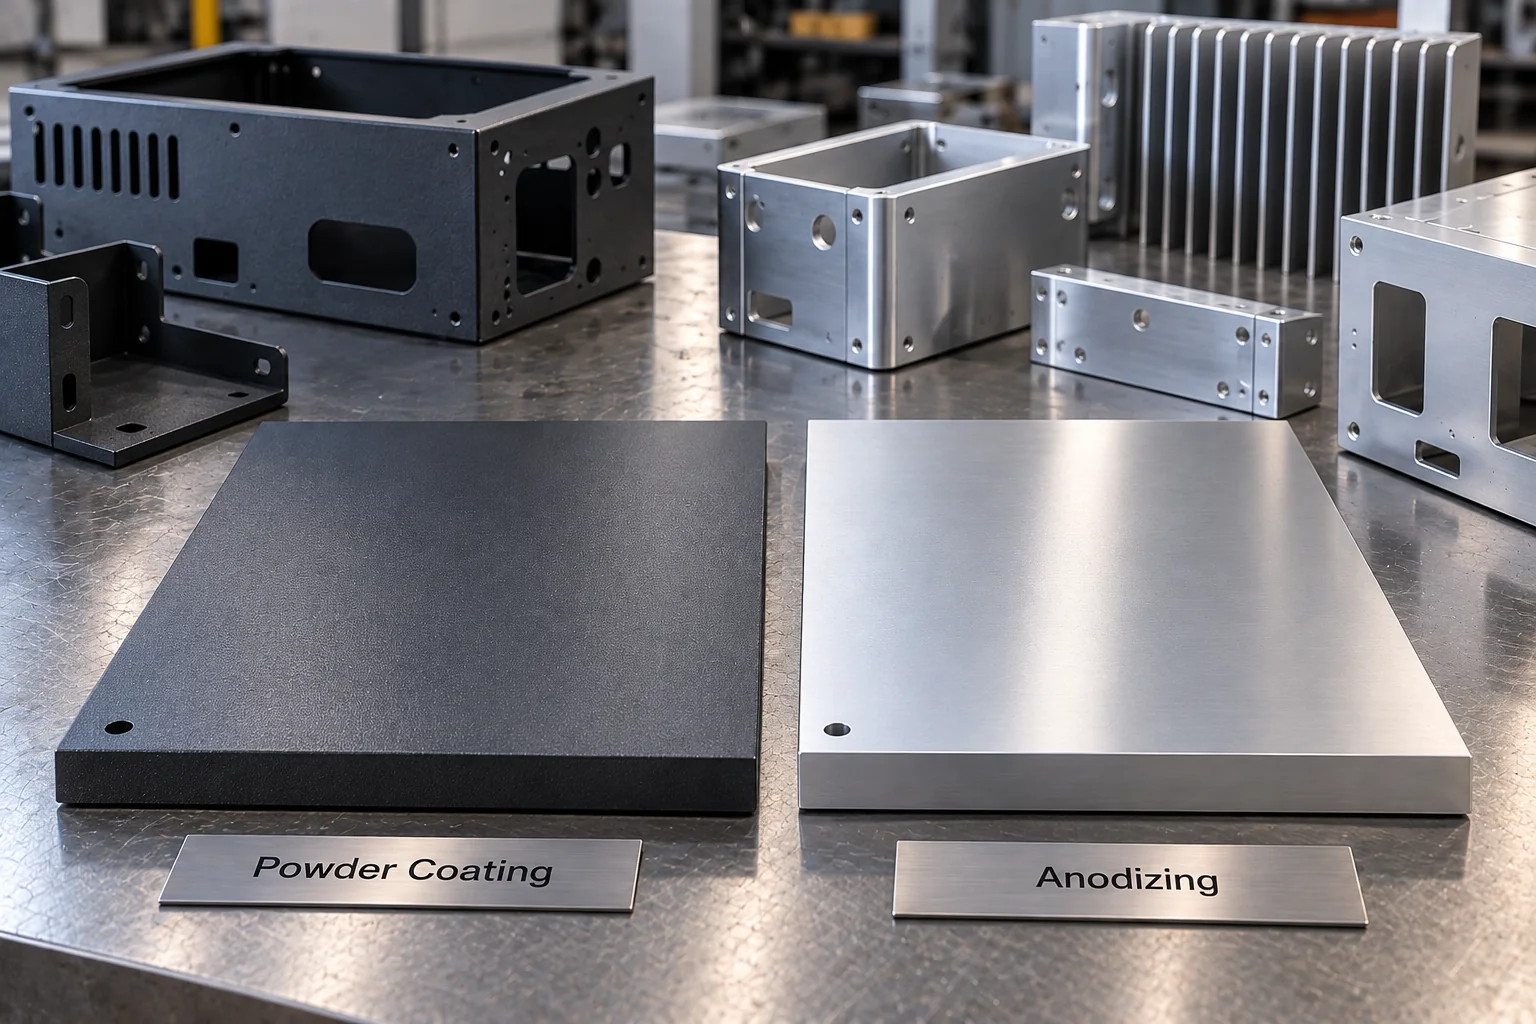
Réponse rapide : le laquage époxy dépose une couche de résine de 60–120 µm sur le métal ; l'anodisation transforme la surface d'aluminium elle-même en couche d'oxyde de 5–50 µm qui ne peut s'écailler ni peler. La poudre fonctionne sur l'acier, l'acier galvanisé et l'aluminium, et gagne sur le choix des couleurs et la réparabilité. L'anodisation ne fonctionne que sur l'aluminium et gagne en résistance à l'usure, en finesse et en stabilité UV. Sur petites séries, le coût à la pièce est proche ; en volume, l'anodisation naturelle est généralement moins chère au mètre carré.
Comment fonctionne le laquage époxy
Une poudre résineuse chargée est projetée électrostatiquement puis cuite à 180–200 °C, formant un film continu de 60–120 µm. La pièce est traitée d'un seul geste : les arêtes et les plis gardent leur couverture, un vrai avantage sur la peinture liquide. La poudre accepte toute teinte RAL ou Pantone, plus les textures et métallisés, et comble les légères marques de surface, ce qui réduit la préparation des pièces non esthétiques. Sa faiblesse, c'est le choc : la couche reste une couche, un impact vif l'écaille et met le substrat à nu.
Comment fonctionne l'anodisation
L'anodisation est un procédé électrochimique qui transforme la surface d'aluminium en oxyde d'aluminium — la couche est le métal, elle ne peut donc ni s'écailler ni peler. Le type II construit 5–25 µm à visée décorative et accepte les teintes ; le type III (anodisation dure) atteint 25–50 µm et résiste à l'abrasion. Deux conséquences surprennent : la pièce grossit d'environ la moitié de l'épaisseur de couche, ce qui compte pour les ajustements serrés et les filets, et la surface devient non conductrice sauf masquage. L'anodisation ne fonctionne que sur l'aluminium.
Comparaison des coûts
La poudre se chiffre par lot et par couleur : un seul RAL sur un lot est économique, deux couleurs font deux réglages. L'anodisation se chiffre à la surface de rack, les finis naturels et clairs baissent vite en volume. Sur un caisson type, les petites séries restent à 10–20 % l'une de l'autre ; au-delà de quelques centaines de pièces, l'anodisation claire sur aluminium gagne généralement. L'anodisation dure (type III) coûte plus cher que la poudre et se choisit pour l'usure, pas pour l'économie. Les deux ont un coût caché : masquer filets, points de masse et surfaces critiques demande de la main-d'œuvre.
Durabilité : où chacune échoue
La poudre échoue par écaillage au choc et poudrage UV — un polyester standard tient sa couleur en extérieur environ 5–7 ans avant de ternir ; les polyuréthanes et fluoropolymères dépassent largement ce délai. Si un éclat met l'acier à nu, la corrosion chemine sous la couche et la soulève. L'anodisation échoue autrement : elle ne s'écaille pas et le type III encaisse l'abrasion, mais en milieu riche en chlorures (littoral, sel de déneigement), l'aluminium anodisé peut piqueter si le scelage était insuffisant. Sa palette est aussi plus restreinte — gris, bronzes et noir, sans équivalence RAL exacte.
Comment choisir
Cinq règles couvrent l'essentiel. Pièce en acier ou galvanisé → laquage époxy ; l'anodisation est impossible sur acier. Aluminium avec ajustements serrés, filets ou points de masse → anodisation avec masquage. La couleur doit suivre un RAL de marque → poudre. Abrasion, contact glissant ou usage dur → anodisation dure type III. Aluminium d'extérieur en climat doux → les deux conviennent : l'anodisation pour la finesse, la poudre pour la couleur. Les deux se combinent aussi : anodiser pour la protection, puis laquer les surfaces où couleur et anticorrosion doivent être garanties ensemble — un schéma courant pour les caissons aluminium d'extérieur.
See also Zingage vs nickelage.
See also Demander un devis.
See also Choix des matériaux en tôlerie : acier, aluminium, acier inoxydable et au-delà, Finitions de surface.
FAQ
Rédigé par
Ingénieure Design Industriel et Produit
Julia fait passer un produit du premier croquis à une conception tôlerie réellement fabricable. Elle travaille entre le concept du client et nos presses plieuses : modélisation des carters et supports en CAO, premières passes DFM, et choix de la matière et de la finition qui resteront justes dans deux ans.
Voir le profilPrêt à démarrer votre projet ?
Obtenez un retour DFM et un devis sous 24 heures. Pas de quantité minimale de commande.