
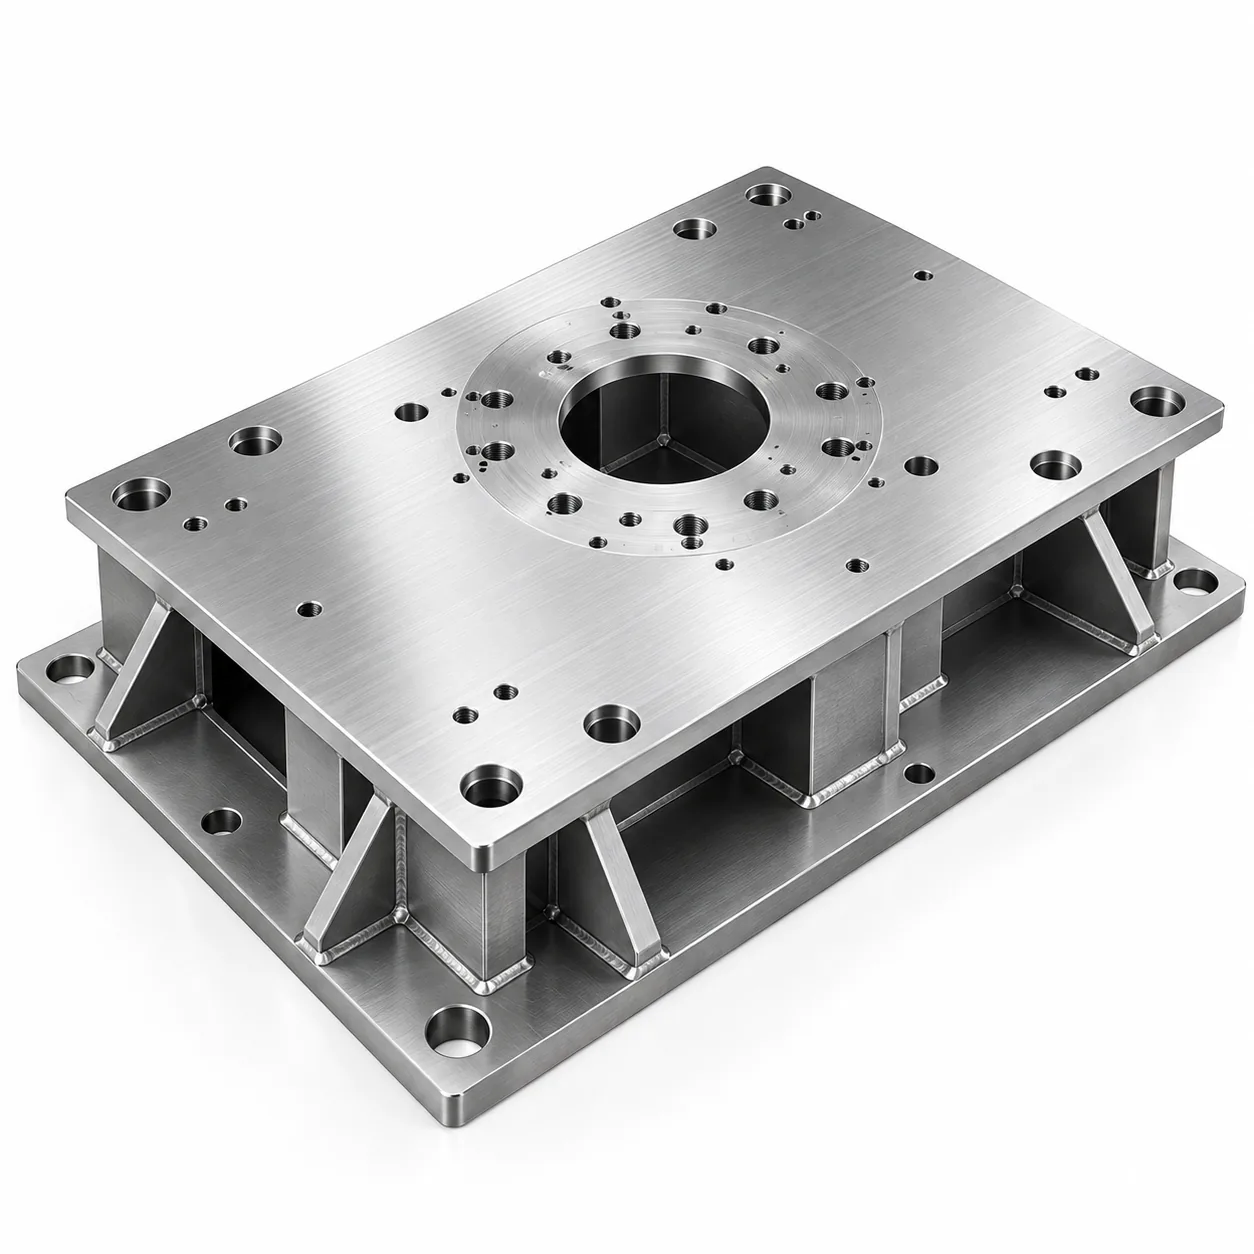
La pièce
Une plaque de montage de socle robot, environ 1 200 × 800 mm, fabriquée en acier de construction S355 : tôle de base de 8 mm et nervures de raidissement de 6 mm, avec une interface supérieure usinée pour la base du robot. La répétabilité du robot dépend de la planéité de cette interface et de la position précise du perçage.
Deux interfaces comptaient : la face de montage du robot, usinée, et l'interface au sol, qui ne l'est pas, car la plaque est scellée ou calée sur site.
Pourquoi le soudage ne peut pas produire la planéité
Souder des nervures de 6 mm sur une plaque de 8 mm injecte beaucoup de chaleur dans un ensemble rigide. Le retrait creuse la plaque en cuvette, et plus le raidissement est rigide, plus la déformation se concentre dans la tôle de base au lieu d'être absorbée par la structure. La planéité au sol dépassait ici les limites acceptables de plusieurs millimètres, pas de dixièmes.
Le redressage après soudage — presse ou chauffage local — introduit des contraintes résiduelles qui se relâchent plus tard, et ce relâchement déplace l'interface après que le robot est monté. C'est un défaut qui apparaît en service et non au contrôle, la pire espèce.
Le changement d'itinéraire
L'itinéraire retenu fut le troisième : souder la plaque avec surépaisseur d'usinage sur l'interface, la détendre, puis usiner la face supérieure et le perçage en un seul montage. L'usinage après détente supprime la déformation et ne laisse aucune contrainte piégée qui se relâcherait ensuite.
| Itinéraire | Planéité atteignable | Risque |
|---|---|---|
| Souder et utiliser tel quel | Millimètres hors plan | Robot boulonné sur une face en cuvette ; répétabilité perdue |
| Souder, redresser, utiliser redressé | Tolérance atteignable | Les contraintes résiduelles se relâchent en service et l'interface bouge |
| Souder avec surépaisseur, détendre, usiner l'interface | Tolérance serrée atteignable et stable | Ajoute une opération d'usinage et une étape de traitement thermique |
| Souder, puis caler sur site | Dépend de l'installateur | Place une exigence critique hors de l'usine |
Références et montage d'usinage
L'interface usinée devient la référence de tout le reste ; la séquence est donc : fabriquer, détendre, usiner l'interface et le perçage en un montage, puis percer les fixations au sol depuis la même référence. Percer les trous de sol avant l'usinage les aurait rendus dépendants de la plaque déformée.
Le montage de soudage n'avait qu'à maintenir l'ensemble dans la surépaisseur d'usinage, pas à le tenir plan — un montage bien moins coûteux. Tel est le bénéfice pratique de router le problème vers l'usinage : l'étape de fabrication devient plus facile, pas plus dure.
Contrôle
La planéité de l'interface usinée et la position du perçage ont été mesurées après usinage et enregistrées au premier article, avec la référence citée. Les positions des trous de fixation au sol ont été vérifiées depuis la même référence, si bien que la relation entre les deux interfaces est démontrée et non supposée.
Un rapport de premier article est émis pour la première plaque et après toute modification de la séquence de soudage, du traitement thermique ou du montage d'usinage, car les trois influent sur le résultat.
Ce qui se transpose
- Quand une pièce soudée exige une interface plane ou précise, usinez-la après soudage plutôt que d'essayer de la souder plane.
- La détente thermique supprime les contraintes piégées qui déplaceraient la pièce en service.
- Érigez la surface usinée en référence et percez tout le reste depuis elle.
- Un montage qui ne doit préserver qu'une surépaisseur d'usinage coûte bien moins cher qu'un montage qui doit tenir la planéité finale.