
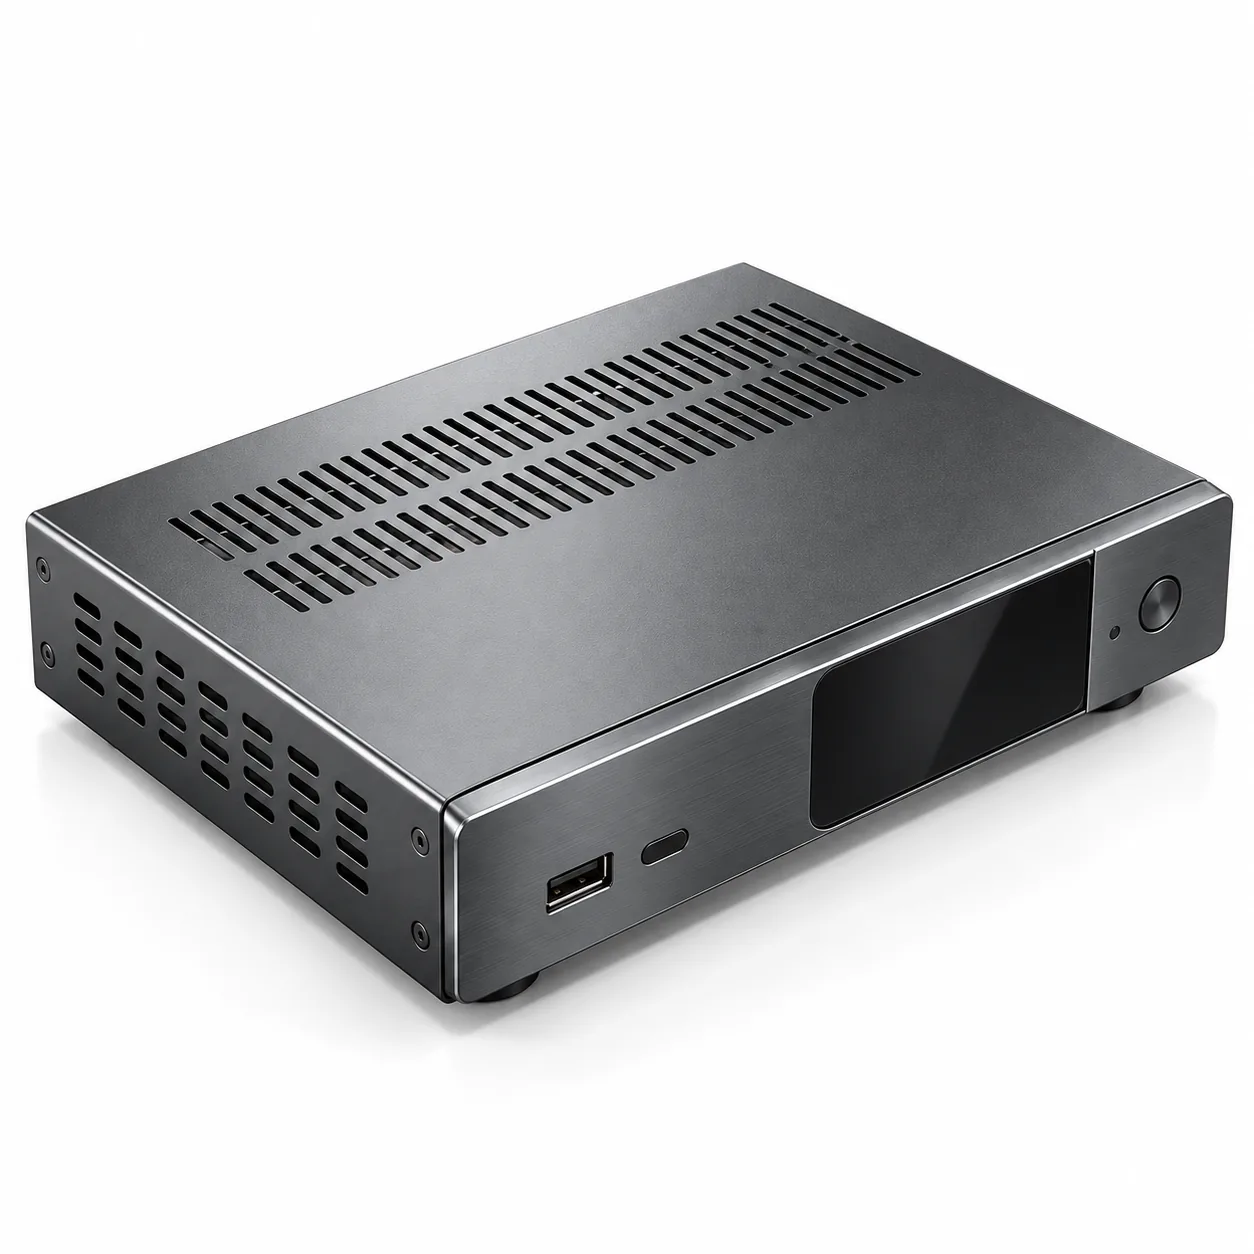
La pièce et ses contraintes
Matériau : acier SPCC laminé à froid en 0,8 mm, choisi pour son coût et pour la belle prise de la peinture en poudre. Deux moitiés formées plus un panneau arrière ; la face supérieure et la face avant sont de classe esthétique A, tout le reste est de classe B. Taille globale d'environ 220 × 180 × 45 mm.
Les exigences dimensionnelles étaient ordinaires — ±0,2 mm sur les fonctions de fixation, tolérances générales ailleurs. L'exigence difficile était visuelle : aucune nervure interne visible par transparence sur la face esthétique, aucun vrillage en diagonale, et un joint uniforme là où les deux moitiés se rejoignent.
Ce que le premier échantillon a raté
Les premiers échantillons ont passé toutes les cotes mesurées et ont néanmoins échoué. Plier de l'acier de 0,8 mm sur une portée de 220 mm produit une légère vrillance qu'aucune cote individuelle ne détecte, et dès que les deux moitiés ont été assemblées, le vrillage cumulé s'est traduit par un joint irrégulier.
Le second problème était le phénomène de claquement de tôle (oil-canning). Une grande zone plane non soutenue fléchit sous la pression de manipulation, et la déflexion reste assez permanente pour être visible après peinture. Augmenter l'épaisseur aurait résolu les deux problèmes et fait sortir la pièce de sa fourchette de coût.
Les changements DFM qui ont résolu le problème
| Problème | Changement | Effet |
|---|---|---|
| Vrillage sur la grande portée | Un champ de nervures courtes formé sur la face supérieure | Interrompt la ligne de pliage ; le vrillage reste dans la tolérance esthétique |
| Claquement de tôle sur la face plane | Le même champ de nervures, plus un petit logo embouti utilisé structurellement | Supprime la portée non soutenue sans ajout de matière |
| Joint irrégulier | Positionner les deux moitiés à partir d'une paire de trous poinçonnés plutôt que du bord | L'état du bord ne commande plus le jeu |
| Traces d'outillage visibles sur la face de classe A | Pliage avec poinçon protégé par uréthane et spécification d'un outillage à faible marquage | La finition n'a plus à poncer les traces d'outillage |
Gamme et contrôle
La gamme était découpe laser, pliage, nervures et emboutissage dans une seule séquence plieuse-presses, puis un léger ébavurage avant peinture. Aucune soudure sur les faces visibles ; la structure vient de la géométrie plutôt que des assemblages, et c'est ce qui maintient la surface esthétique sans déformation.
Le contrôle s'est concentré sur ce qui échoue réellement : une vérification de planéité de la face esthétique avec la pièce posée sur un marbre, une mesure diagonale pour détecter le vrillage, et le jeu de joint vérifié avec les deux moitiés assemblées plutôt qu'individuellement. Le rapport dimensionnel mesure des caractéristiques, mais c'est le contrôle esthétique qui valide réellement cette pièce.
Ce qui se transpose à d'autres pièces
- Sur les panneaux esthétiques minces, la rigidité vient de la géométrie — nervures, emboutissements, brides formées — pas de l'épaisseur.
- Une pièce peut satisfaire toutes les cotes et échouer sur le vrillage ; contrôlez l'ensemble, pas seulement la pièce.
- Précisez quelles faces sont esthétiques et lesquelles ne le sont pas. Cela change l'outillage et le volume de finition.
- Quand un logo ou une étiquette est de toute façon requis, le concevoir en emboutissage le rend porteur d'une fonction structurelle au lieu d'être un coût.