
Diseñar para el desinfectante, no para el producto
Los desinfectantes son químicamente hostiles y a menudo con cloro. Eso elimina muchas decisiones que de otro modo serían razonables: una chapa pintada falla en un arañazo o en un canto de corte, y el aluminio reacciona. El inoxidable austenítico — 304 para uso general, 316 donde hay muchos cloruros — es el estándar por una razón: se elige por el régimen de limpieza, no por la estética.
El estado de superficie importa tanto como la aleación. Una superficie rugosa o granallada retiene residuos y se limpia peor que una lisa, y un acabado cepillado tiene un sentido que debe mantenerse constante o se lee como desgaste irregular. Cuando el requisito es higiénico y no decorativo, más lisa suele ser mejor.
| Decisión | Buena práctica | Por qué |
|---|---|---|
| Uniones | Soldadas y repasadas, o junta continua | Las costuras abiertas y los solapes remachados atrapan residuos |
| Fijaciones | Envueltas, con tapa o exteriores | Roscas expuestas y rebajes son difíciles de limpiar |
| Estado de bordes | Desbarbados y, si se tocan, redondeados | Manos enguantadas y paños se enganchan en un borde |
| Materiales | 304 o 316; sin par bimetálico en zona húmeda | Corrosión galvánica en la unión, no en el panel |
| Acabado | Liso o cepillado fino, sentido constante | Las superficies rugosas retienen residuos |
| Patas y ruedas | Selladas, sin cavidad sin sellar sobre el suelo | El agua de fregado del suelo alcanza todo lo bajo |
Soldadura, repaso y pasivación
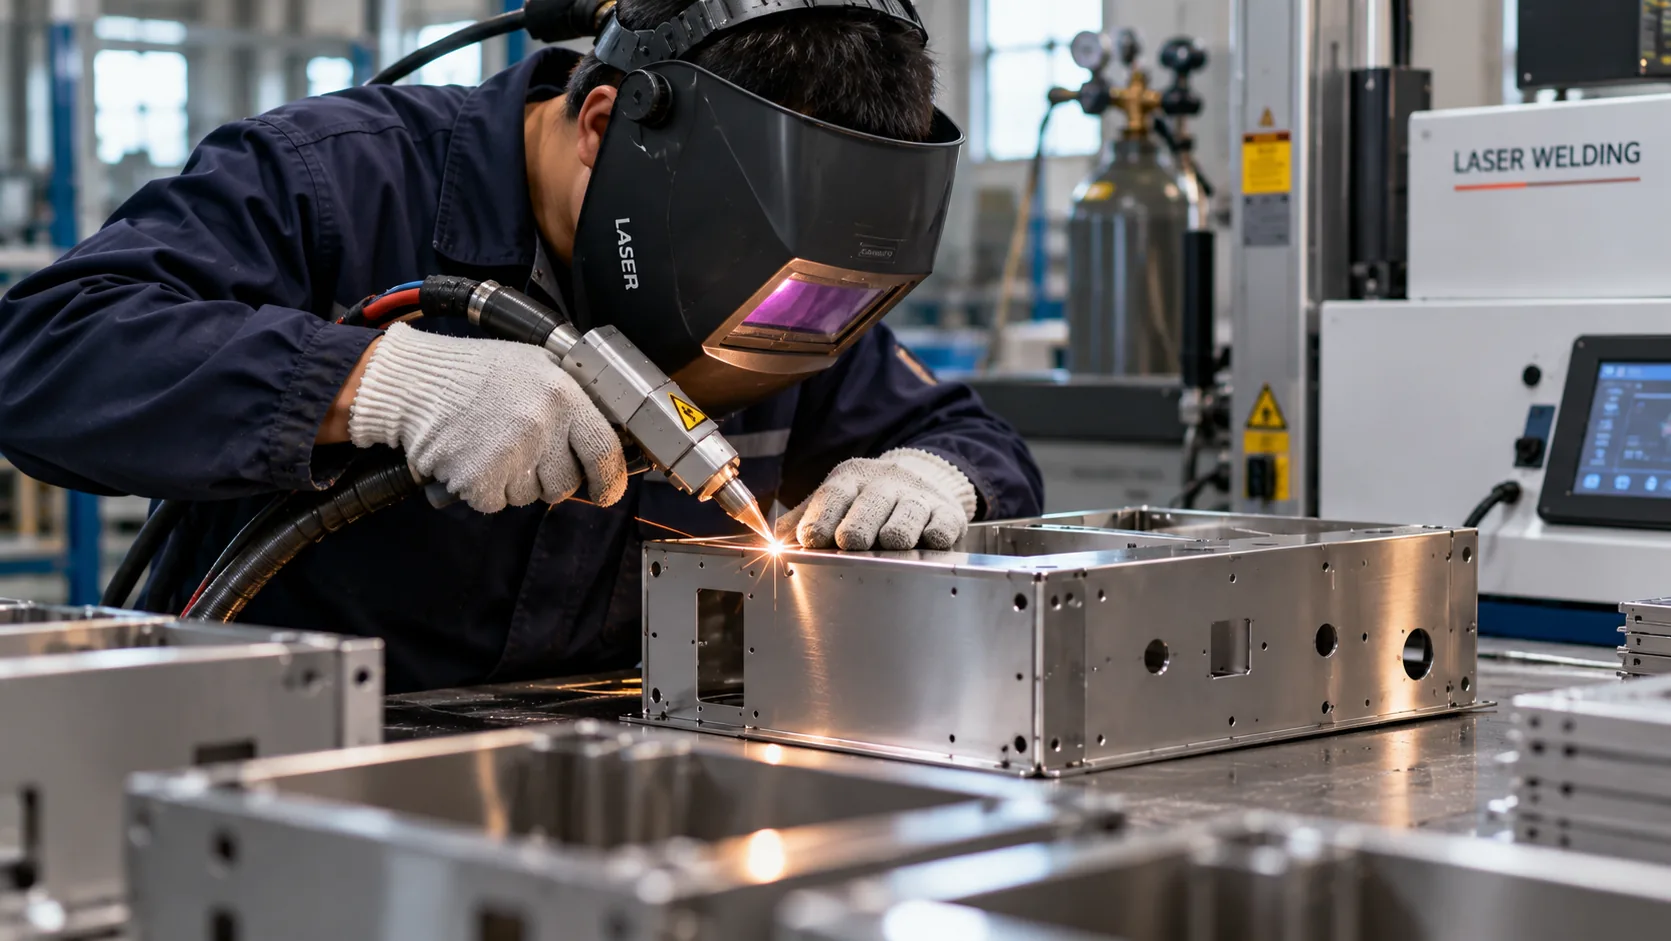
Una soldadura repasada en inoxidable hay que restaurarla, no solo amolarla a ras. El amolado elimina la capa pasiva y deja una franja pulida en un panel cepillado — a la vez defecto visual y punto de corrosión. Donde la soldadura es visible, el acabado debe restaurarse para igualar su entorno; donde no, el estado sigue importando si la zona se limpia.
La segunda cuestión es la capilaridad de la unión. Un solape que parece cerrado puede guardar líquido en la junta indefinidamente — y es ahí donde se cría una colonia o una picadura de corrosión. Donde una unión no puede soldarse cerrada, debe sellarse o diseñarse para drenar.
Documentación: lo que podemos dar y lo que no
Damos certificados de material, informes dimensionales de primera pieza, registros de soldadura y de acabado, y un plan de inspección documentado. Para programas que exigen trazabilidad a lote, podemos vincular las piezas al certificado del material con el que se fabricaron.
Lo que no tenemos es ISO 13485 ni un sistema de gestión de calidad de producto sanitario, y no lo afirmamos. Donde un programa exige un QMS certificado como parte de su expediente regulatorio, ese requisito pertenece a un proveedor que lo tenga — y se resuelve en la cualificación de proveedores, que ocurre antes que cualquier utillaje. Lo que sí podemos: fabricar según un proceso documentado y aportar la evidencia objetiva que ese proceso genera.
- Diga qué desinfectantes verá el equipo, y deje que eso decida la aleación.
- Indique si una soldadura es visible y si el acabado debe restaurarse.
- Evite láminas sin sellar y solapes abiertos donde pueda acumularse líquido.
- Díganos en la fase de consulta qué documentación exige el expediente regulatorio.