Tabla de contenidos
Qué es DFM y por qué importa para la chapa metálica
El diseño para fabricación (DFM) es la práctica de diseñar piezas para que puedan producirse de forma fiable, repetible y rentable con los procesos de fabricación disponibles. En la fabricación de chapa metálica, el DFM es especialmente crítico porque cada característica — cada agujero, doblado, ranura y borde — interactúa con una herramienta física (un punzón, un troquel, un kerf láser, un punzón y matriz en V de la prensa) que tiene límites geométricos. Un diseño que se ve perfecto en CAD puede ser imposible de conformar, producir un exceso de desperdicio o requerir operaciones secundarias costosas si se ignoran las reglas de DFM. En nuestra fábrica revisamos cientos de diseños de clientes cada mes. Los problemas de DFM más comunes — agujeros demasiado cerca de los dobleces, pestañas demasiado cortas para la matriz en V, lengüetas demasiado finas para mantener tolerancia — representan aproximadamente el 40 % de todas las solicitudes de revisión de DFM. Corregir estos problemas en CAD antes de cotizar no cuesta nada; detectarlos en el taller cuesta desperdicio, retrabajo y retrasos en el cronograma.
Por qué la revisión DFM ahorra dinero
En WERIX, cada proyecto recibe una revisión DFM antes de cotizar. Señalamos problemas de geometría, sugerimos alternativas de reducción de costos y confirmamos la viabilidad de las tolerancias. Este paso suele añadir de 1 a 2 horas al proceso de cotización pero puede ahorrar del 10 al 30 % en costo por pieza y eliminar semanas de retrabajo durante la producción. Suba su archivo CAD y reciba un informe DFM en 24 horas.
Reglas de diámetro mínimo de agujero
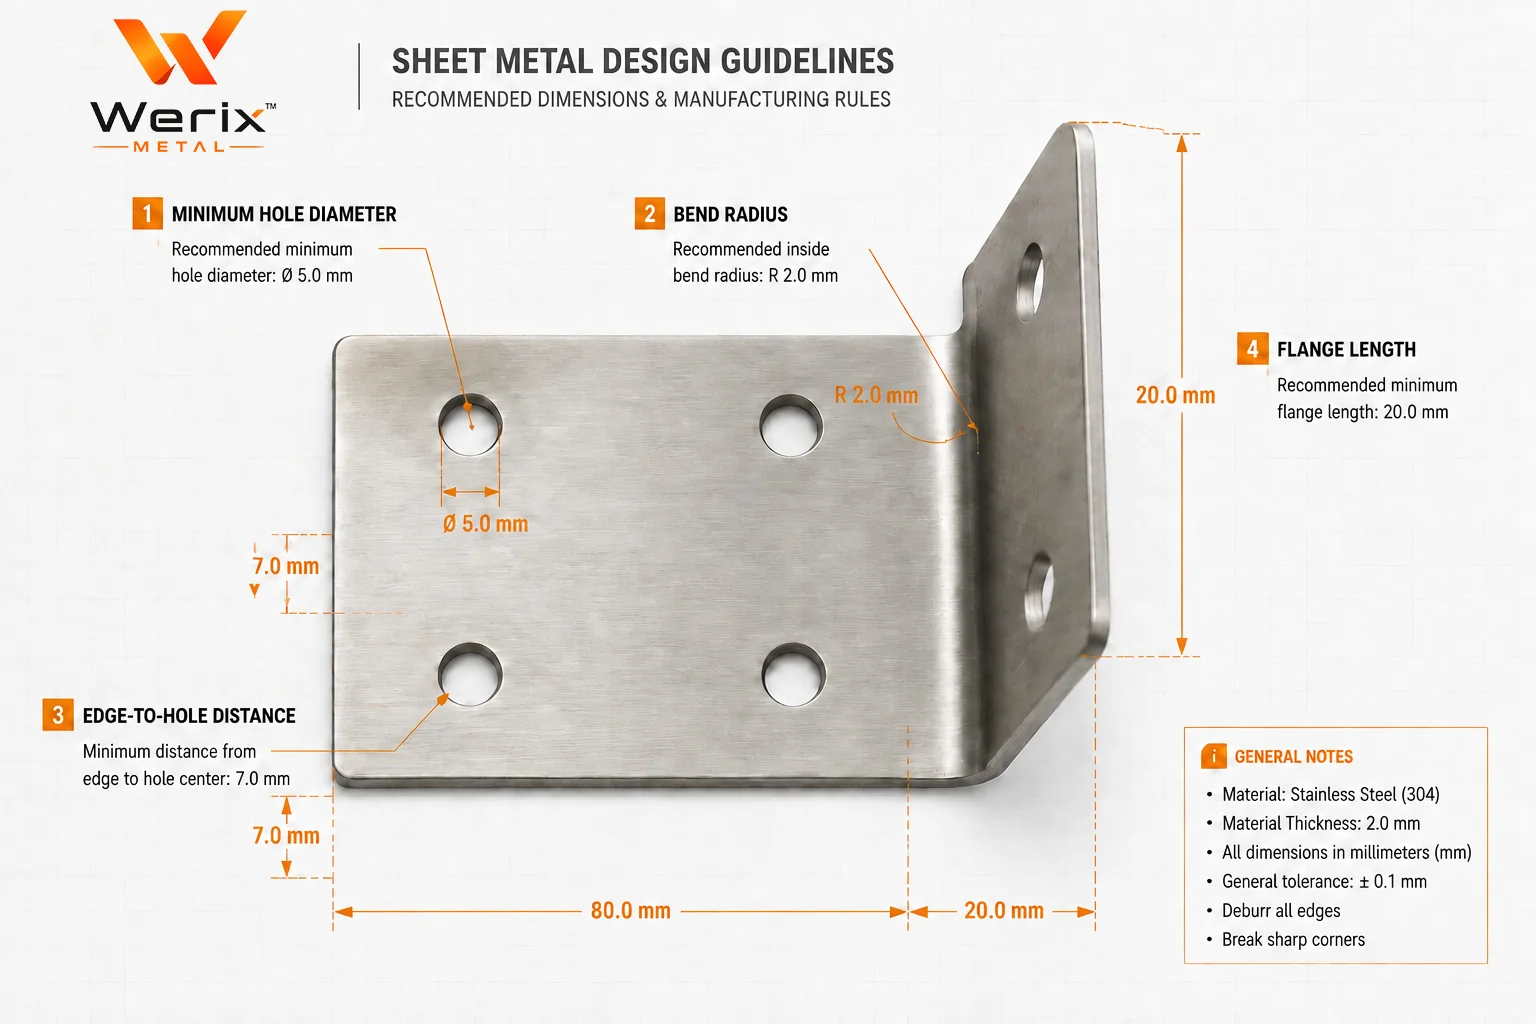
El diámetro del agujero en chapa metálica está limitado por el proceso de corte y el espesor del material. Para agujeros cortados por láser, el diámetro mínimo práctico es 1× el espesor del material (1T) — por debajo de esto, la calidad del agujero se degrada, la zona afectada por el calor se agranda y el agujero puede quedar ovalado. Para agujeros punzonados, el diámetro mínimo del punzón es típicamente 1T para acero suave y 1,5T para acero inoxidable y aluminio para evitar la rotura del punzón. Los agujeros muy pequeños (< 1 mm) siempre deben cortarse por láser independientemente del material.
- El diámetro del agujero debe ser al menos 1× el espesor del material para corte láser; 1–1,5× para punzonado
- Para agujeros roscados, el taladro piloto debe dejar material suficiente para la rosca: una rosca M3 requiere un piloto de 2,5 mm en material de 1,5 mm+
- Separación entre agujeros: mantenga al menos 2T entre agujeros adyacentes para evitar la deformación del material
- Los agujeros avellanados requieren un espesor mínimo de material de 1,5× la profundidad del avellanado
- Agujeros oblongos (ranuras): mantenga un ancho mínimo de 1T y un radio de esquina mínimo de 0,5T
| Material | Mínimo láser | Mínimo punzón | Mínimo recomendado |
|---|---|---|---|
| Acero CR (0,5–3,0 mm) | 0,5 mm o 1T (el mayor) | 1T | 1T para estructural, 0,8 mm mínimo absoluto |
| Acero inoxidable 304 (0,5–3,0 mm) | 0,5 mm o 1T | 1,5T | 1,5T — el acero inoxidable se endurece por deformación alrededor de los agujeros punzonados |
| AL 5052-H32 (0,5–3,0 mm) | 0,5 mm o 1T | 1,5T | 1,5T — el aluminio se desgarra si el punzón es pequeño |
| AL 6061-T6 (0,5–3,0 mm) | 0,5 mm o 1T | 2T | 2T — el temple T6 es frágil en la zona de corte |
Reglas de radio de doblado
El radio interior de doblado es el parámetro DFM más importante para las piezas conformadas de chapa metálica. Un radio demasiado ajustado agrieta la superficie exterior; un radio demasiado grande desperdicia espacio y puede no encajar en el ensamblaje. El radio mínimo de doblado depende del tipo de material, el temple, la dirección del grano y el espesor. Como regla general: el radio interior de doblado debe ser al menos 1× el espesor del material (1T) para la mayoría de los materiales en su temple estándar. Los materiales de temple duro (6061-T6, 304 totalmente duro) requieren un mínimo de 2T–4T.
| Material | Radio mín. temple estándar | Radio mín. temple duro | Notas |
|---|---|---|---|
| Acero CR (SPCC) | 0,5T | 1T | Material más tolerante — rara vez agrieta incluso a 0,5T |
| Acero inoxidable 304 (recocido) | 0,5T | 2T–4T | Se endurece por deformación rápidamente; el 304 semiduro necesita 2T, el totalmente duro necesita 4T |
| Acero inoxidable 316 (recocido) | 0,5T | 1T–2T | Ligeramente más dúctil que el 304 al mismo temple |
| AL 5052-H32 | 1T | 1,5T | Buena conformabilidad — el aluminio predeterminado para piezas dobladas |
| AL 6061-T6 | 2T–4T | 4T+ | Conformabilidad muy limitada en T6 — considere recocer antes de conformar |
| Cobre C110 | 0,5T | 1T | Muy dúctil — dobla fácilmente pero marca la superficie con el herramental |
La dirección del grano importa
La chapa metálica tiene una dirección de grano de la laminadora. Doblar perpendicular al grano (atravesando la dirección de laminado) permite un radio mínimo más ajustado — típicamente 0,5T frente a 1T al doblar paralelo al grano. Si su pieza tiene múltiples dobleces en distintas orientaciones, especifique "dirección del grano: perpendicular a los dobleces principales" en su plano para evitar grietas.
Reglas de distancia del borde al agujero
Los agujeros colocados demasiado cerca de un borde de chapa se deforman durante el conformado o se vuelven frágiles en uso. La distancia mínima del borde del agujero al borde más cercano de la chapa depende del diámetro del agujero y el espesor del material. Para piezas cortadas por láser (sin conformado), el mínimo es 1T o 0,5 mm, el mayor. Para piezas punzonadas, la distancia mínima del punzón al borde es 1,5T para evitar que el punzón empuje el borde hacia afuera o agriete la banda entre el agujero y el borde. Para agujeros cerca de dobleces, las reglas son más restrictivas — la distancia mínima del borde del agujero a la línea de doblado debe ser al menos 3T + radio de doblado para evitar la deformación del agujero durante el conformado.
| Característica | Distancia mínima | Motivo |
|---|---|---|
| Agujero a borde de chapa (láser) | 1T o 0,5 mm | Evita la deformación del borde por la zona afectada por el calor |
| Agujero a borde de chapa (punzonado) | 1,5T | Evita el desprendimiento del punzón en el borde |
| Agujero a línea de doblado | 3T + radio de doblado | Evita el ovalado del agujero durante el conformado |
| Ranura a línea de doblado | 4T + radio de doblado | Las ranuras se deforman más que los agujeros redondos |
| Agujero a agujero (mismo plano) | 2T | Evita el colapso de la banda entre agujeros |
| Agujero a esquina (láser) | 1T o 0,5 mm | Evita la perforación de la esquina por solapamiento de HAZ |
Reglas de diseño de lengüetas y ranuras
Las uniones de lengüeta y ranura son una de las técnicas DFM más efectivas en chapa metálica — autoposicionan las piezas durante el ensamblaje, eliminan plantillas y fijaciones, y pueden reemplazar soldaduras por puntos o sujetadores para conexiones no estructurales. Sin embargo, las lengüetas y ranuras mal diseñadas son una fuente común de problemas de ensamblaje. El ancho de la lengüeta debe ser al menos 2× el espesor del material para rigidez adecuada; el ancho de la ranura debe ser ancho de lengüeta + 0,1 mm para piezas cortadas por láser o + 0,2 mm para piezas punzonadas para permitir una inserción fácil sin juego excesivo.
- Ancho de lengüeta: mínimo 2T (dos veces el espesor del material) — lengüetas más finas se doblan durante el ensamblaje y no se autoposicionan
- Ancho de ranura: ancho de lengüeta + 0,1 mm (láser) o + 0,2 mm (punzón) — holgura suficiente para inserción fácil, ajuste suficiente para posicionar
- Longitud de lengüeta: mínimo 3T — lengüetas más cortas no aportan resistencia al corte suficiente
- Chaflán o radio en el borde de entrada de la lengüeta (0,5 mm) para guiar la inserción y evitar que se enganche la rebaba
- Para uniones de lengüeta con carga, use de 3 a 4 lengüetas por unión para distribuir uniformemente la carga de corte
- Profundidad de ranura: mínimo igual a la longitud de la lengüeta — ranuras más someras dejan la lengüeta sobresaliendo de la superficie
Dirección uniforme de doblado
En el doblado en prensa plegadora, la pieza se coloca sobre una matriz en V y un punzón presiona el material hacia la V para crear el doblado. Cada vez que se voltea la pieza para doblar en dirección opuesta, el operador debe reposicionar y rereferenciar la pieza — añadiendo de 1 a 3 minutos por reposicionamiento. Las piezas diseñadas con todos los dobleces en la misma dirección (todos hacia arriba, o todos hacia abajo) se pueden conformar en una sola configuración, reduciendo el tiempo de ciclo en un 30–50 % comparado con piezas que requieren múltiples configuraciones.
Consejo práctico: comunique la secuencia de doblado
Si su plano no especifica una secuencia de doblado, el operador de la prensa plegadora elegirá una — y puede no ser la secuencia óptima para su pieza. Incluir una secuencia de doblado sugerida en su plano reduce el tiempo de configuración y evita errores de dimensionado causados por la acumulación de tolerancia de doblado.
Cuando los dobleces en dirección opuesta son inevitables, intente agruparlos para que la pieza necesite solo un volteo. Por ejemplo, si una pieza tiene seis dobleces — cuatro hacia arriba y dos hacia abajo — colocar los dos dobleces hacia abajo adyacentes entre sí permite un solo volteo entre los dos grupos en lugar de volteos alternados tras cada doblado.
Consideraciones de espesor de material
El espesor del material se propaga por cada parámetro DFM — diámetro mínimo de agujero, radio mínimo de doblado, longitud mínima de pestaña y ancho mínimo de lengüeta se expresan todos como múltiplos del espesor (T). Especificar un calibre más grueso "por seguridad" sin justificación estructural aumenta el costo en cada dimensión: el láser corta más lento (aproximadamente 30–50 % de reducción de velocidad por cada 0,5 mm de aumento de espesor), la prensa plegadora requiere más tonelaje y los tamaños mínimos de característica aumentan proporcionalmente.
| Parámetro | Material 0,8 mm | Material 1,5 mm | Material 3,0 mm |
|---|---|---|---|
| Agujero mín. corte láser | 0,8 mm | 1,5 mm | 3,0 mm |
| Radio mín. de doblado | 0,4–0,8 mm | 0,75–1,5 mm | 1,5–3,0 mm |
| Longitud mín. de pestaña | 3,2 mm | 6,0 mm | 12,0 mm |
| Velocidad de corte láser (acero suave) | 25–30 m/min | 12–18 m/min | 4–8 m/min |
| Tonelaje de doblado (por metro) | 15–25 toneladas | 35–50 toneladas | 80–120 toneladas |
| Costo de material (acero CR, por m²) | $6–$10 | $12–$18 | $24–$36 |
No especifique un espesor excesivo
En nuestras revisiones DFM, con frecuencia encontramos piezas especificadas a 2,0 mm donde 1,5 mm cumple todos los requisitos estructurales. La diferencia de costo no es solo material — se extiende a corte láser más lento (reducción de velocidad 30–40 %), mayor tonelaje de doblado, características mínimas más grandes y mayor peso de envío. Una verificación FEA rápida antes de finalizar el calibre puede ahorrar del 15 al 25 % en costo por pieza.
Impacto del acabado superficial en las tolerancias
Los acabados superficiales añaden espesor a la pieza, lo que afecta el ajuste y la tolerancia. El recubrimiento en polvo añade 60–120 µm (0,06–0,12 mm) por superficie; el anodizado añade 5–25 µm por superficie para Tipo II y 25–100 µm para anodizado duro. El galvanizado (zinc, níquel) añade 5–15 µm por superficie. Estos espesores afectan diámetros de agujeros, anchos de ranura y holguras de lengüeta y ranura — y deben considerarse en la fase de diseño, no durante la inspección final.
| Acabado | Espesor añadido (por superficie) | Impacto en tolerancia | Consideración DFM |
|---|---|---|---|
| Recubrimiento en polvo | 60–120 µm | Los agujeros se reducen 0,12–0,24 mm de diámetro | Sobredimensione los agujeros 0,15–0,25 mm antes del recubrimiento |
| Anodizado (Tipo II) | 5–25 µm | Los agujeros se reducen 0,01–0,05 mm de diámetro | Compense la acumulación en ajustes de tolerancia cerrada |
| Anodizado duro (Tipo III) | 25–100 µm | Los agujeros se reducen 0,05–0,20 mm de diámetro | Enmascare ajustes críticos o mecanice tras anodizar |
| Galvanizado de zinc | 5–15 µm | Los agujeros se reducen 0,01–0,03 mm | Impacto mínimo — rara vez requiere compensación |
| Galvanizado de níquel | 5–25 µm | Los agujeros se reducen 0,01–0,05 mm | Compense en agujeros de ajuste a presión |
| Cepillado / pulido | Elimina 5–20 µm | Las dimensiones disminuyen ligeramente | Aplique antes de medir características críticas |
Errores comunes de DFM y cómo corregirlos
Tras revisar miles de diseños de clientes, vemos los mismos errores de DFM repetirse en todos los sectores. A continuación, los cinco problemas más comunes, junto con correcciones prácticas que ahorran costos y evitan fallos en producción. Cada uno de estos errores es gratis de corregir en CAD pero costoso de descubrir en el taller.
See also Doblado en Prensa CNC.
See also Biblioteca de materiales, Solicitar cotización.
- Error 1: agujeros demasiado cerca de los dobleces (< 3T). Corrección: mueva el agujero al menos 3T + R de la línea de doblado, o agregue el agujero tras el doblado con una operación secundaria
- Error 2: pestañas más cortas que 4T + R. Corrección: aumente la longitud de la pestaña a al menos 4T + radio de doblado, o use una matriz en V diferente (añade costo de configuración)
- Error 3: tolerancias ajustadas en cada dimensión (±0,05 mm). Corrección: relaje las tolerancias generales a ±0,2 mm; reserve tolerancias ajustadas solo para interfaces de acoplamiento
- Error 4: radios de doblado inconsistentes (R1, R2, R3 en la misma pieza). Corrección: estandarice todos los dobleces al mismo radio para permitir una sola configuración de troquel
- Error 5: sin compensación de acabado en agujeros de tolerancia cerrada. Corrección: sobredimensione los agujeros 2× el espesor del acabado antes del recubrimiento (p. ej., +0,2 mm para recubrimiento en polvo)
La revisión DFM es gratuita
En WERIX, la revisión DFM se incluye con cada cotización — no hay cargo ni obligación. Suba su archivo STEP o DXF y nuestro equipo de ingeniería revisará el diseño para su fabricabilidad, señalará problemas potenciales y sugerirá alternativas de ahorro de costos. La mayoría de los informes DFM se devuelven en 24 horas junto con la cotización.
Preguntas frecuentes
Coescrito por
Ingeniero de Procesos Senior
Tom lleva más de una década en el taller convirtiendo planos en piezas que funcionan a la primera. Dirige las revisiones DFM en WERIX Metal, define la estrategia de plegado y utillaje de cada proyecto nuevo y escribe las guías que los ingenieros consultan de verdad cuando dimensionan una pieza de madrugada.
Ver perfil
Ingeniera de Diseño Industrial y de Producto
Julia lleva un producto del primer boceto a un diseño de chapa metálica que realmente se puede fabricar. Trabaja entre el concepto del cliente y nuestras plegadoras: modela carcasas y soportes en CAD, hace las primeras pasadas de DFM y elige el material y el acabado que seguirán viéndose bien dentro de dos años.
Ver perfilPiezas que fabricamos para este tema
¿Listo para comenzar su proyecto?
Obtenga retroalimentación DFM y un presupuesto en 24 horas. Sin cantidad mínima de pedido.