
Diseño de soldadura para chapa metálica
La soldadura es la operación que se especifica más a menudo con una frase en lugar de con un plano. «Soldar todo alrededor» y «soldar según se requiera» dejan el tipo de junta, su tamaño, el acabado y el control de la deformación en manos de quien recoja el trabajo, y por eso las piezas soldadas varían más entre proveedores que cualquier otro trabajo de chapa metálica.
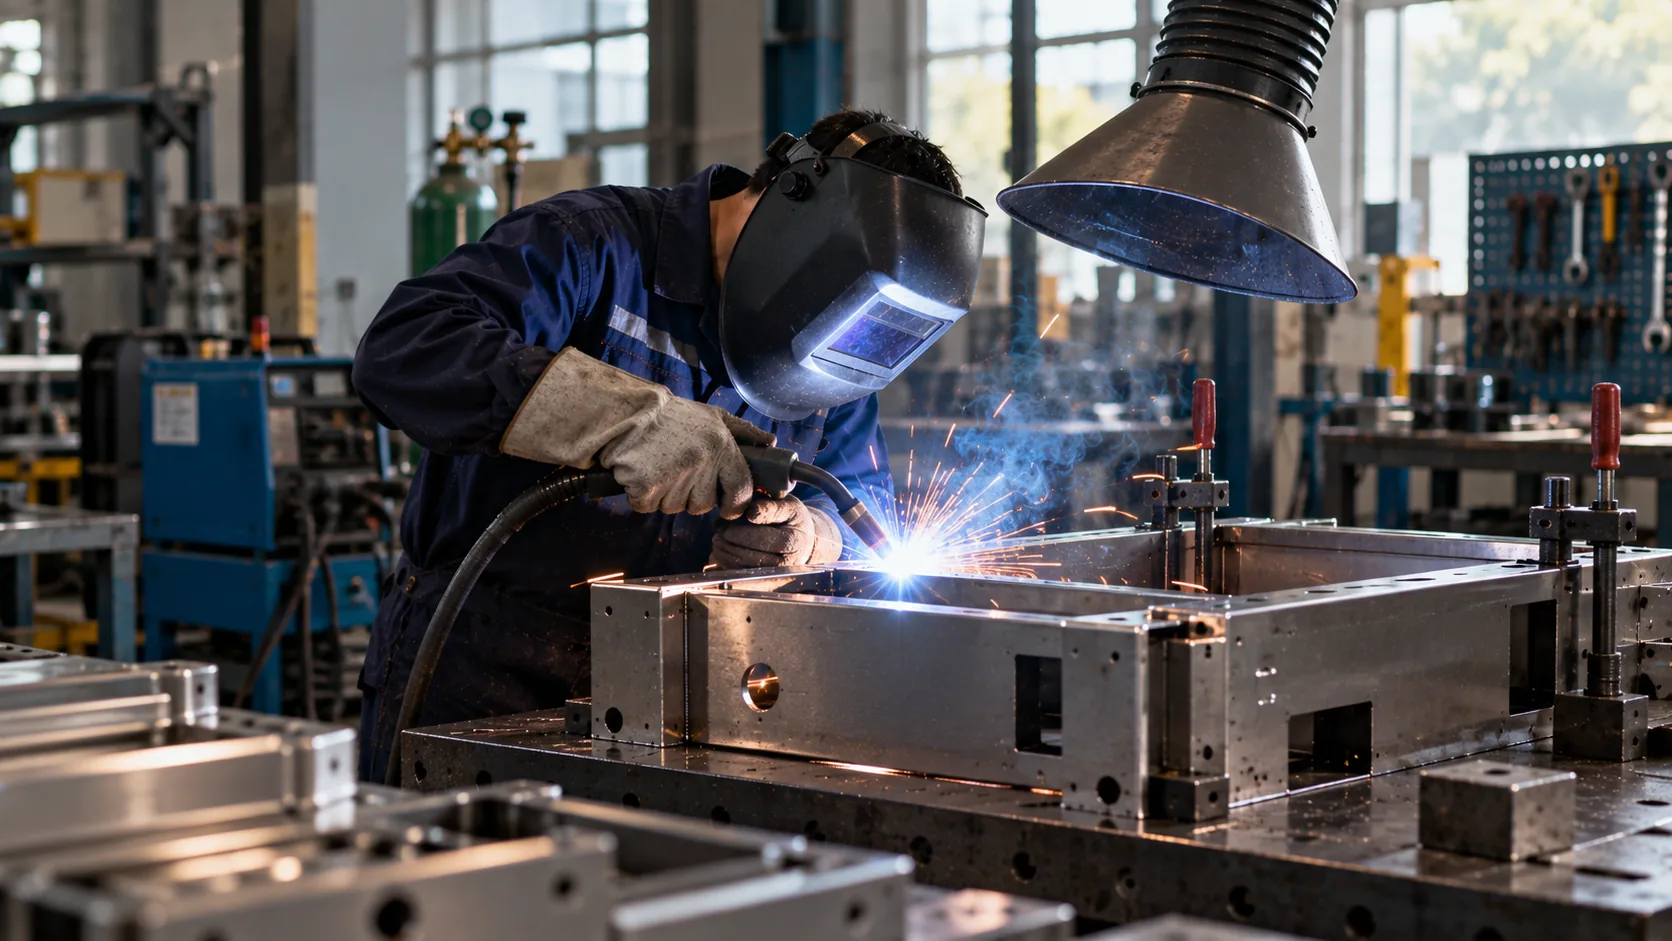
Diseñar para soldar significa tres cosas: elegir una junta que el espesor aguante de verdad, dar a la antorcha un sitio por donde llegar y planificar la secuencia para que la pieza no se saque a sí misma de forma. Un plano que dice «soldar todo alrededor» no responde a ninguna de las tres.
6 filas de datos de referencia abajo: el resumen de arriba es la respuesta corta y las tablas son lo que se cita.
El tipo de junta depende del espesor y del acceso
En chapa fina —por debajo de unos 1.5 mm— una junta a tope con penetración total es difícil de lograr sin quemar la chapa, así que la mayor parte del trabajo fino se hace como cordón de ángulo sobre una junta embridada o solapada, o con una esquina soldada desde un lado. A medida que sube el espesor, las opciones de junta se amplían y la soldadura a tope pasa a ser práctica.
El acceso decide tanto como el espesor. Un cordón de ángulo en el interior de una caja cerrada solo es posible si la caja se suelda antes de cerrarse, lo que es una restricción de la secuencia de montaje más que de la soldadura. El TIG es el que más espacio necesita, porque la antorcha y el material de aporte están los dos en la junta; el MIG necesita menos; la soldadura láser necesita un utillaje y línea de visión, pero casi ninguna holgura.
| Junta | Banda de espesor | Notas |
|---|---|---|
| Solape / ángulo sobre pestaña, TIG | 0.8–2.0 mm | La junta fina más común; necesita acceso de la antorcha por un lado |
| Esquina exterior, TIG | 0.8–2.0 mm | Cordones visibles, mínimo repaso, necesita una separación a tope ajustada |
| Soldadura por puntos en pestañas | 0.8–2.0 mm con recubrimiento de zinc | Rápida y limpia; no sella, deja marcas visibles |
| Ángulo MIG | 2.0 mm y más | Más rápida, más calor, más repaso necesario |
| Cordón soldado con láser | 0.5–2.0 mm inoxidable | Deformación muy baja; necesita utillaje y una junta limpia |
| Soldadura a tope | 3.0 mm y más | Penetración total; normalmente necesita respaldo o bisel |
Selección de junta para chapa metálica
La deformación, y por qué la secuencia es el diseño
El calor de la soldadura dilata el material y el metal frío de alrededor se resiste. Cuando el cordón enfría y se contrae, la pieza se ha movido. En un cordón largo esto se ve como comba; en un marco cerrado, como un alabeo; en un panel fino, como un pandeo del panel.
Fijar el conjunto en un utillaje antes de soldar, trabajar pasadas cortas alternando lados opuestos y dejar para el final la junta que cierra la estructura son los tres controles que funcionan. Donde la deformación no se puede tolerar —un marco que lleva una interfaz mecanizada, por ejemplo— la respuesta de diseño es soldar con sobremedida y mecanizar después, en lugar de intentar mantener la cota a través de la soldadura.
Cosmético o estructural, y decirlo
Un cordón estructural se dimensiona para la carga. Un cordón cosmético se dimensiona para el aspecto y a menudo se lija a ras. Cuestan cantidades muy distintas, y un plano que no los distingue recibirá el que el soldador considerara adecuado.
Cuando un cordón vaya a quedar a la vista después del acabado, dígalo, y diga si se va a repasar. Un cordón lijado en acero al carbono se ve como una línea bajo el recubrimiento en polvo, salvo que se rellene o el recubrimiento sea texturizado; en inoxidable, el repaso tiene que devolver el grano o se lee como una franja pulida sobre un panel cepillado.
- Marque los símbolos de soldadura en el plano, o describa cada junta con palabras, pero describa cada una.
- Indique si un cordón es estructural, de sellado o cosmético; son tres requisitos distintos.
- Cuando una junta selle, diga qué tiene que retener y si se va a comprobar con prueba de fugas.
- Planifique el acabado: repasar, esmerilar o dejar el cordón tal cual, y si va a llevar recubrimiento.
Preguntas frecuentes
¿Qué significa en la práctica «soldar todo alrededor»?
Deja el tipo de junta, su tamaño y el acabado en manos del soldador. En una junta fina embridada suele significar un pequeño cordón de ángulo TIG por todo el contorno, que muchas veces es justo lo que se quería, pero en una junta de sellado la misma frase puede producir un cordón que fuga. Especifique la junta y el requisito.
¿Cómo se evita que un panel soldado haga pandeo?
Controlando el aporte de calor y, donde el panel es grande, añadiendo rigidez. Varias pasadas cortas alternadas, dejando enfriar la pieza entre ellas, y evitar un cordón único y largo a lo largo del panel ayudan. Donde el panel tenga que quedar plano, un nervio conformado o un reborde de retorno le dan forma al material para que se sostenga.
¿Se puede soldar acero con recubrimiento de zinc?
Sí, pero el recubrimiento se quema en la soldadura y los humos necesitan extracción. El cordón en sí suele quedar algo poroso, y la zona desnuda junto a la soldadura hay que protegerla después, algo que conviene saber antes de especificar material galvanizado en una pieza que se va a soldar y luego dejar sin recubrir.
¿Comprueban con prueba de fugas los recintos soldados?
Podemos, cuando el requisito está indicado. El método importa —una ducha de agua, un ensayo de caída de presión y una comprobación con líquidos penetrantes responden a preguntas distintas—, así que díganos qué tiene que retener el recinto y cómo piensa verificarlo, y pasa a formar parte del proceso en lugar de ser una discusión en la entrega.
¿Cuánto debería dejar para la deformación por soldadura en una tolerancia?
Más de lo que suele dejar un plano. Un conjunto soldado mantiene una banda más amplia que las mismas piezas antes de soldar, así que especifique la cota después de soldar y acepte una banda realista. Donde eso no sea aceptable, la alternativa es una operación de mecanizado o ajuste posterior a la soldadura, que es una decisión de diseño con un coste asociado.
Seguir leyendo
- Tolerancias de chapa metálica
- Fabricación de estructuras metálicas
- Servicios de soldadura TIG
- Zona afectada por el calor
- DFM para chapa metálica: reglas esenciales de diseño que ahorran costos y evitan fallos en producción
- Selección de materiales para chapa metálica: acero, aluminio, acero inoxidable y más
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.