
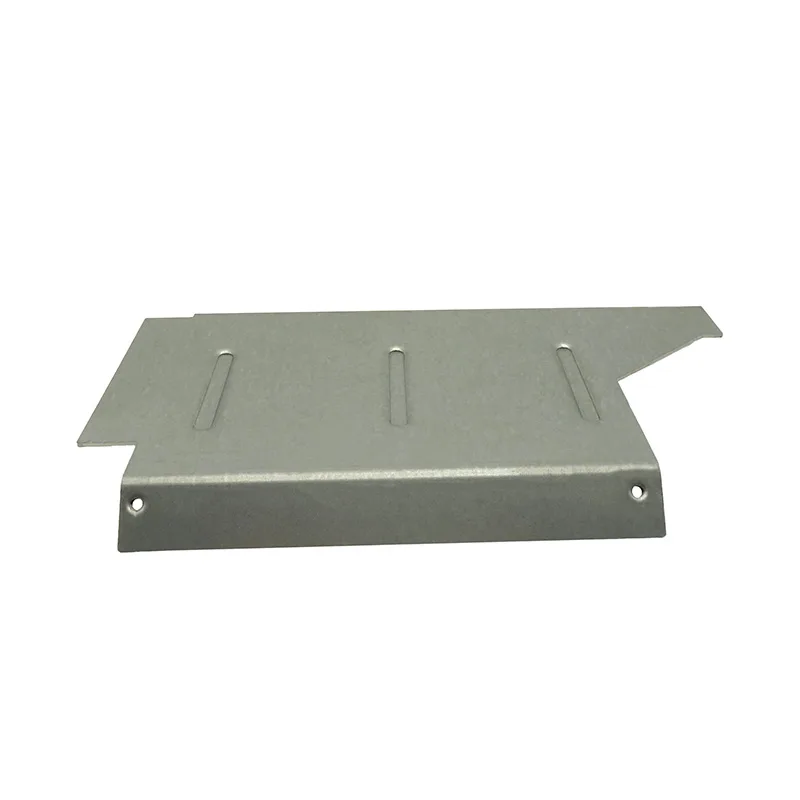
Lasern oder stanzen: eine Stückzahlfrage, keine Qualitätsfrage
Unterhalb des Werkzeug-Break-even wird eine Halterung lasergeschnitten und gebogen. Die Geometrie liegt in einem Programm, eine Änderung kostet also eine Bearbeitung, und das Teil ist maßlich identisch mit dem gestanzten. Oberhalb des Break-even stellt ein Folgeverbundwerkzeug dasselbe Teil schneller und pro Stück günstiger her — und legt das Streifenlayout fest.
Der Fehler in beide Richtungen ist teuer. Eine Halterungsfamilie zu verkzeugen, die nie Stückzahl erreicht, vernichtet Werkzeugkosten; eine Million identischer Halterungen zu lasern vernichtet über Jahre Taktzeit. Die Rechnung ist kurz, und wir rechnen sie an Ihrem Teil statt für ein Verfahren zu argumentieren.
Erst den Kraftfluss, dann die Form
Ein einzelner gebogener Winkel konzentriert die Biegespannung in der Innenkante der Biegung. Eine Verstärkungsrippe, ein breiterer Flansch an der Befestigung oder eine Umbiegung, die die Befestigungen auf Abscheren statt auf Zug bringt, ändern das. Bei dünnem Material ist oft die Biegung selbst der Schwachpunkt, nicht das Blech.
Die andere Hälfte des Kraftflusses ist die Befestigung. Eine durch ein Loch in dünnem Blech verschraubte Halterung quetscht oder verformt sich, wenn keine Scheibe, kein Einsatz oder genügend Materialstärke vorhanden ist. Wo die Halterung das eingespannte Teil ist, braucht sie örtliche Dicke — ein gefaltetes Doppelblech oder einen eingepressten Buckel.
- Setzen Sie Befestigungen auf Abscheren, wo die Last gerichtet ist; das ist weit günstiger als Dicke zu addieren.
- Wo zwei Löcher fluchten müssen, bemaßen Sie sie von derselben Bezugsfläche statt als Kette.
- Halten Sie Lochränder mindestens eine Blechdicke von jeder Kante entfernt; Klemmkraft braucht Material darum.
- Biegelinien und Lochbilder dürfen sich nicht bekämpfen: 2,5 × Dicke plus Innenradius ist der Mindestabstand Loch zu Biegung.
Eine Halterung darf nicht die Justierung sein
Langlöcher sind ein legitimer Weg, Toleranz aufzunehmen — in einer Richtung, an einer Fügestelle, wo jemand mit einem Werkzeug hinkommt. Sie an jeder Fügestelle auf beiden Achsen einzusetzen macht aus einer Baugruppe eine Fummelei.
Die sauberere Alternative ist, die Toleranz bewusst zuzuteilen: halten Sie das Positioniermerkmal an dem Teil, das am leichtesten zu beherrschen ist, und lassen Sie die Halterung den Rest über ein einzelnes Langloch oder ein Durchgangsloch aufnehmen statt über einen ganzen Stapel davon.
Die Details, die den Preis entscheiden
| Merkmal | Kostenwirkung | Hinweis |
|---|---|---|
| Anzahl Biegungen | Steigt mit jeder Biegung | Zwei Biegungen sind Routine; acht ändern die Teileklasse völlig |
| Eckenradien | Gratis, wenn großzügig | Mindestens halbe Materialdicke; kleiner braucht einen zweiten Arbeitsgang |
| Entgraten | Gering, wenn sinnvoll spezifiziert | „Alle Kanten entgraten" wird an einem komplexen Teil Handarbeit |
| Oberfläche | Chargenpreis | Eine kleine Halterungscharge zahlt eine Mindestmenge, unabhängig von der Stückzahl |
| Enge Toleranzen | Prüf- und Ausschusskosten | ISO 2768-m deckt die meisten Halterungen; tolerieren Sie nur, was positioniert |
| Rippen und Umbiegungen | Zusätzliche Stationen oder Arbeitsgänge | Lohnt sich, wo sie eine Dickenerhöhung ersetzen |