Inhaltsverzeichnis
Übersicht
Jedes kundenspezifische Metallteil beginnt mit derselben Frage: welches Fertigungsverfahren? Für Teile aus Blech oder Platten gibt es zwei dominierende Wege: die Blechfertigung (Laserschneiden, Stanzen, Biegen, Schweißen) und die CNC-Bearbeitung (Fräsen, Drehen und mehrachsige spanende Fertigung). Sie überschneiden sich bei einigen Geometrien, unterscheiden sich aber deutlich in Kostenstruktur, Materialausnutzung und Konstruktionsgrenzen. Die Wahl des falschen Verfahrens kann die Stückkosten um das 3–5-Fache erhöhen oder die Zeitplanung um Wochen verzögern — insbesondere beim Übergang vom Prototyp zur Serie. Dieser Ratgeber vergleicht beide Verfahren anhand von Kosten, Toleranzen, Materialoptionen, Lead Time und konstruktiver Komplexität, damit Sie die richtige Entscheidung bereits in der Angebotsphase treffen.
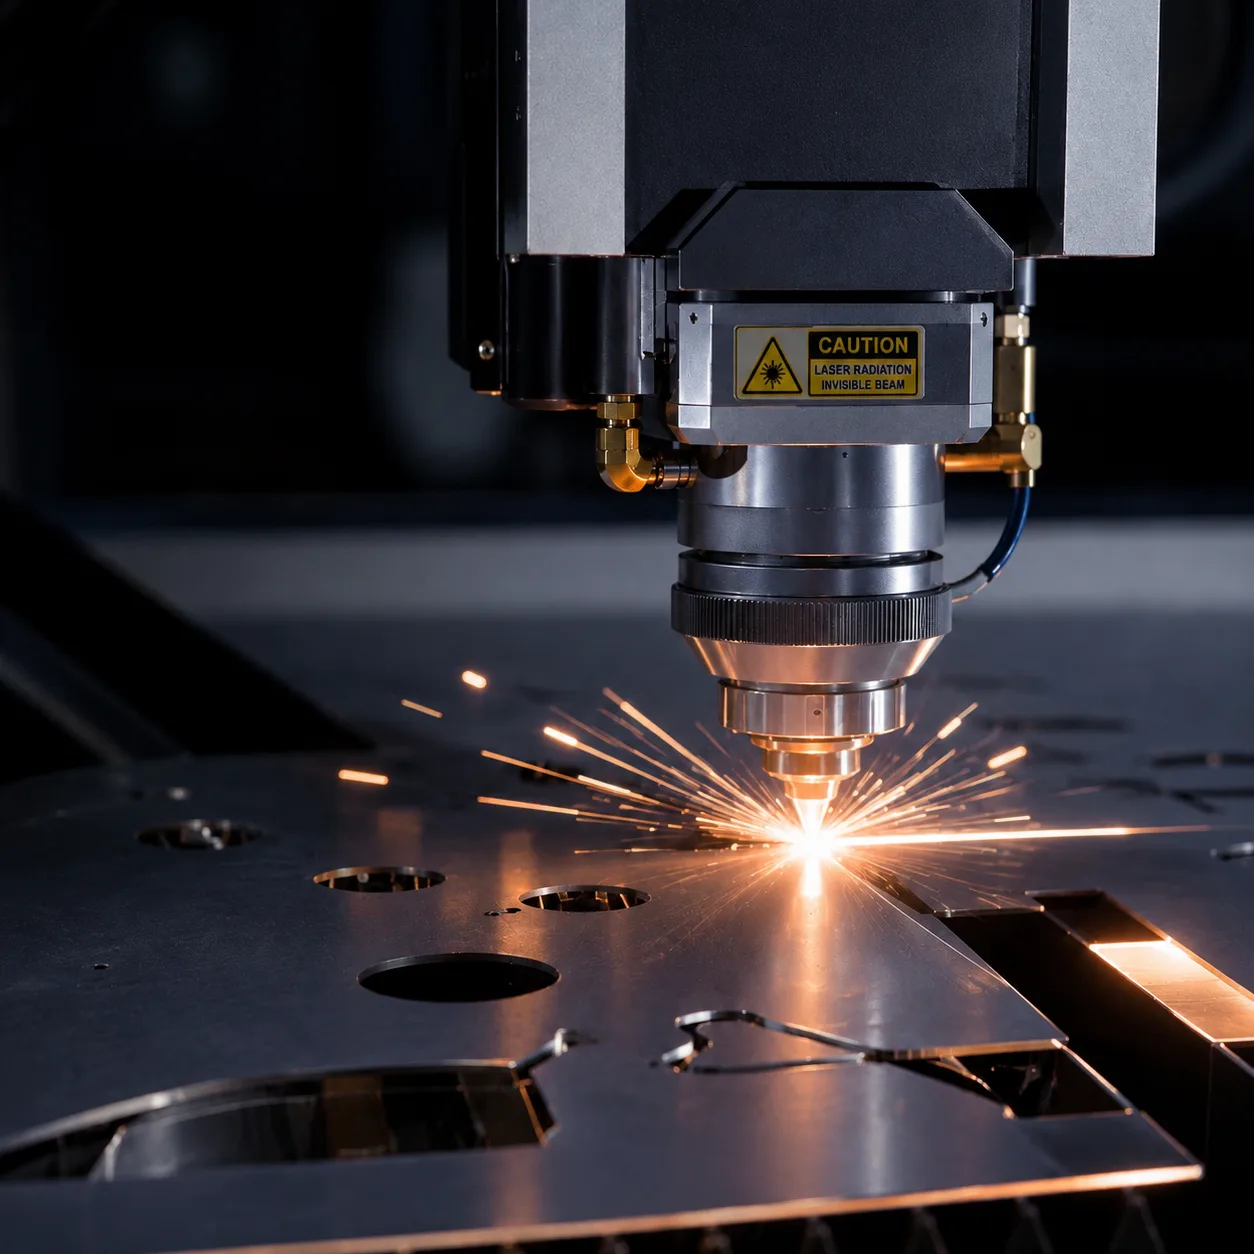
Funktionsweise der Verfahren
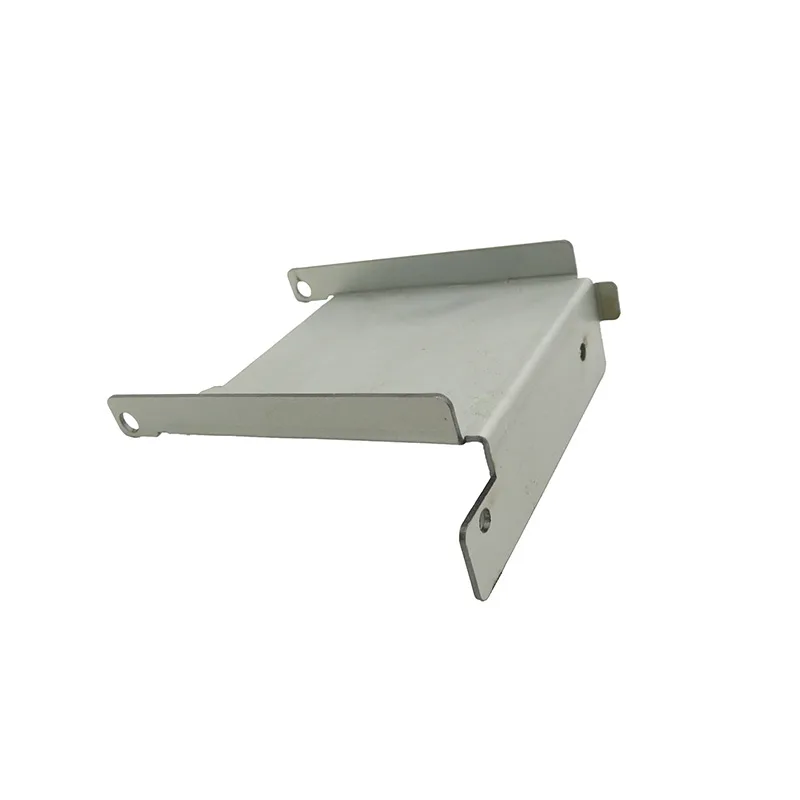
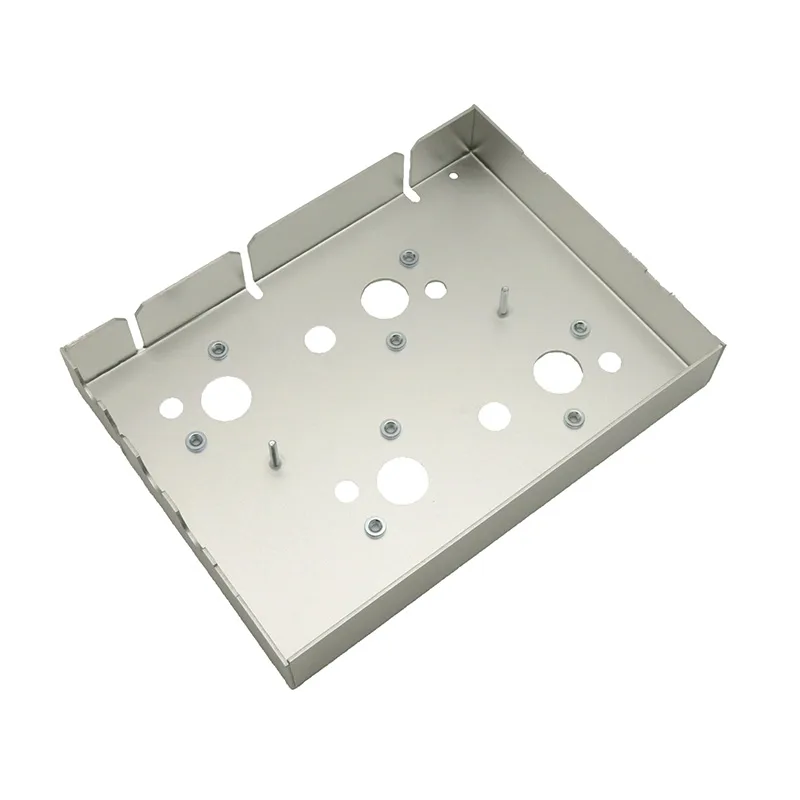
Die Blechfertigung beginnt mit Flacherzeugnissen (Blech oder Platte) und wandelt sie durch eine Abfolge von 2D-Schneiden, Umformen und Fügen in 3D-Teile um. Ein Faserlaser oder eine Revolverstanze schneidet das flache Profil aus einem genesteten Blech, eine Abkantpresse biegt das flache Muster in die 3D-Geometrie, und Schweißen oder Fügen schließt die endgültige Baugruppe. Das wesentliche Merkmal: Die Materialausnutzung ist hoch (typischerweise 70–85 % bei optimierter Schachtelung), und der Prozess eignet sich inherent für Hohlkörper und leichte Strukturen — Gehäuse, Halter, Paneele und Chassis.
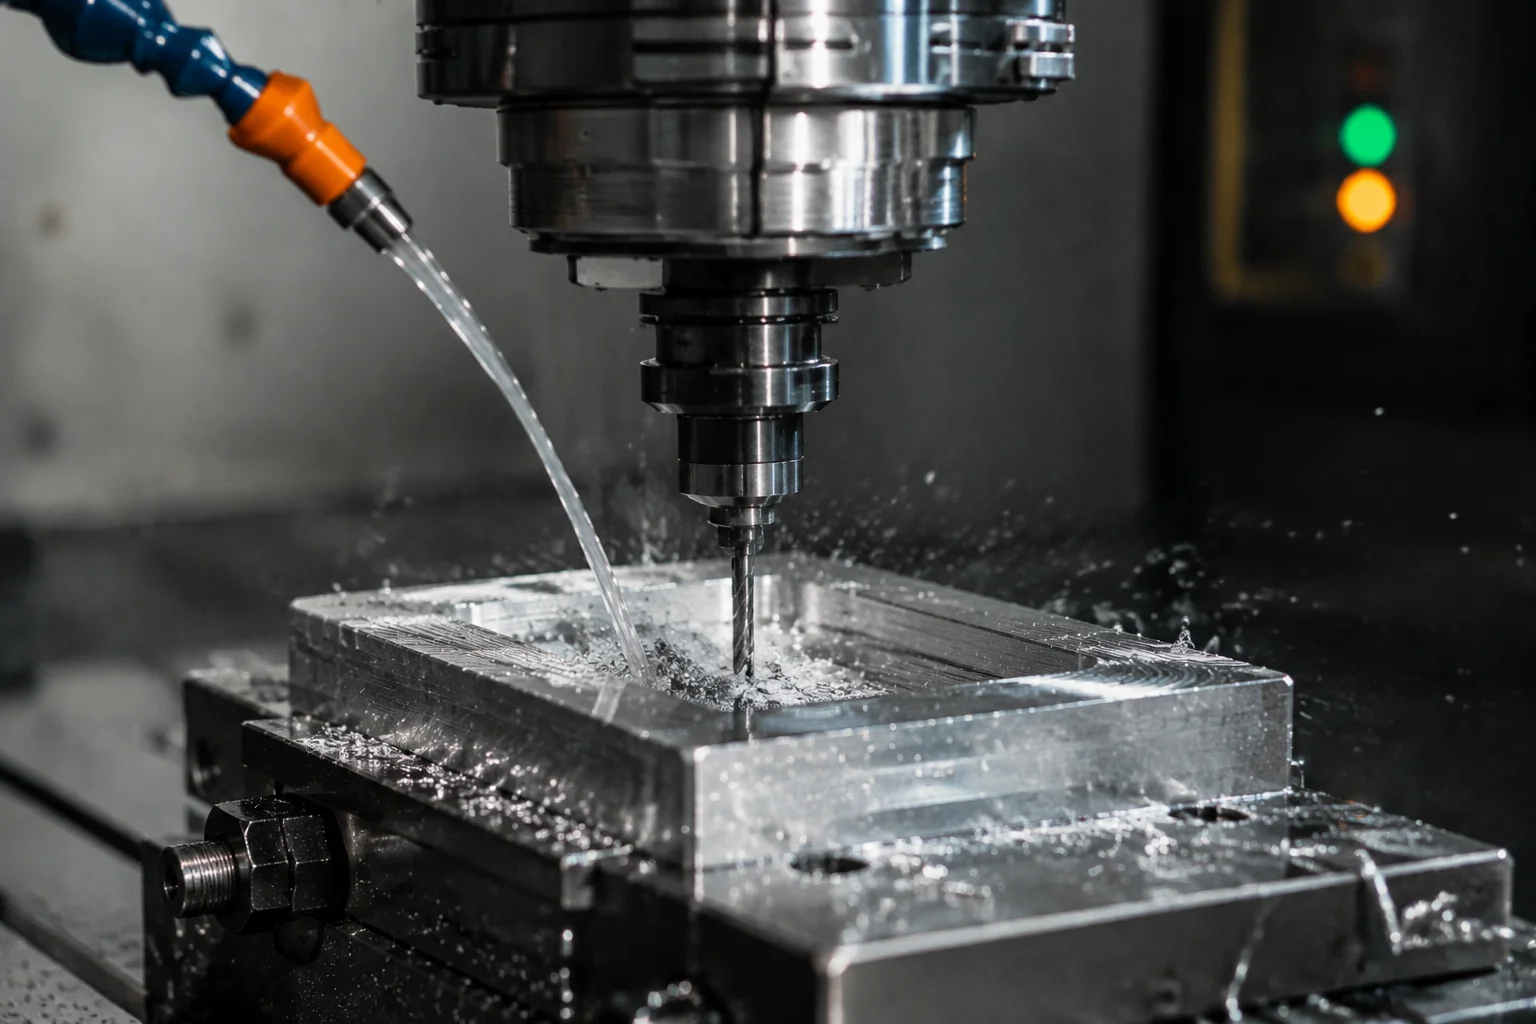
Die CNC-Bearbeitung beginnt mit Vollmaterial (Stab, Block oder Rohling) und entfernt Material durch rotierende Schneidwerkzeuge, um die endgültige Geometrie zu erzeugen. Eine 3-Achs-Fräse bearbeitet prismatische Teile; eine Drehmaschine bearbeitet zylindrische Teile; 5-Achs-Maschinen bewältigen komplexe, organische Formen. Die Materialausnutzung liegt bei komplexen Teilen oft bei 10–40 % — der Rest wird zu Spänen. Die Bearbeitung glänzt durch enge Toleranzen, komplexe 3D-Oberflächen und Teile, die Merkmale erfordern, die sich aus Blech nicht formen lassen (tiefe Taschen, Hinterschnitte, Innengewinde).
Kostenvergleich nach Stückzahl
Die Kostenstrukturen dieser beiden Verfahren divergieren mit der Stückzahl drastisch. Die Blechfertigung hat niedrige Rüstkosten (kein Werkzeug für laser-geschnittene Teile, geringes Werkzeug für Stanzungen), aber mittlere Stückkosten. Die CNC-Bearbeitung hat keine Werkzeugkosten, aber hohe Stückkosten durch Maschinenzeit, Werkzeugverschleiß und Materialverschnitt. Der Schnittpunkt hängt von der Teilkomplexität ab — einfache Flach-und-Biege-Teile begünstigen Blech bei fast jeder Stückzahl; komplexe prismatische Teile können selbst bei niedriger Stückzahl die Bearbeitung begünstigen.
| Stückzahl | Blechfertigung (typischer Halter) | CNC-Bearbeitung (typischer Halter) | Hinweise |
|---|---|---|---|
| 1 Teil | $30–$80 | $50–$150 | Blech gewinnt bei einfachen Geometrien; Bearbeitung konkurrenzfähig bei komplexen Teilen |
| 100 Teile | $8–$20 je Teil | $35–$80 je Teil | Blech 3–5× günstiger; keine Werkzeugamortisierung nötig |
| 1.000 Teile | $4–$12 je Teil | $25–$60 je Teil | Blech-Abstand wächst; Stanzwerkzeug für weitere Einsparungen erwägen |
| 10.000 Teile | $2–$8 je Teil | $20–$50 je Teil | Blech dominiert; Folgeschneidestanzwerkzeug kann Kosten weiter senken |
Kostentreiber: Materialausnutzung
Die obigen Kostenwerte stellen einen typischen kleinen Halter (50×80×20 mm, 1,5 mm Baustahl, 2 Biegungen) über gemischte westliche und asiatische Lieferanten dar. Für China-Quellfabrikpreise liegen die Blechhalterkosten 30–50 % unter diesen Bereichen — siehe unseren Kostenvoranschlagsratgeber für detaillierte Aufschlüsselungen. Blechteile erreichen bei optimierter Schachtelung typischerweise 70–85 % Materialausnutzung. Die CNC-Bearbeitung verschwendet oft 60–90 % des Ausgangsblocks als Späne.
Toleranz- und Präzisionsvergleich
Die CNC-Bearbeitung hält deutlich engere Toleranzen als jedes Blechfertigungsverfahren. Eine gut gewartete CNC-Fräse hält ±0,025 mm an kritischen Maßen routinemäßig; das Blech-Laserschneiden erreicht unter Standardbedingungen ±0,1 mm, und das Biegen fügt je nach Material, Dicke und Flanschlänge ±0,25–0,5 mm hinzu. Die meisten Blechanwendungen — Gehäuse, Halter, Paneele — benötigen jedoch keine bearbeitungstypischen Toleranzen. Überhöhte Toleranzvorgaben sind einer der häufigsten Kostefehler von Ingenieuren.
| Parameter | Blechfertigung | CNC-Bearbeitung |
|---|---|---|
| Maßtoleranz (Schneiden) | ±0,1 mm (Laser), ±0,05 mm (Präzision) | ±0,025 mm (Standard), ±0,01 mm (Präzision) |
| Biegewinkelgenauigkeit | ±0,5° (Standard), ±0,25° (Präzision) | k. A. — kein Biegen nötig |
| Oberflächenrauheit (geschnitten) | Ra 3,2–6,3 µm (Laserkante) | Ra 0,8–1,6 µm (gefräst), Ra 0,4–0,8 µm (veredelt) |
| Lagegenauigkeit | ±0,1 mm | ±0,025 mm |
| Ebenheit (pro 300 mm) | ±0,2–0,5 mm | ±0,025–0,05 mm |
| Minimale Merkmalsgröße | 0,5 mm (Laserkerbe) | 0,3 mm (Fräserdurchmesser) |
Materialoptionsvergleich
Beide Verfahren arbeiten mit einer breiten Palette von Metallen, aber jedes hat materialbedingte Vor- und Nachteile. Die Blechfertigung ist durch verfügbares Blech- oder Plattenmaterial in Standarddicken begrenzt, während die CNC-Bearbeitung von beliebigem Vollmaterial ausgehen kann. Blechprozesse haben zudem Probleme mit sehr harten Materialien (Werkzeugstahl, Titan), die die Tonnenleistung der Abkantpresse überschreiten, während die CNC-Bearbeitung diese Materialien mit geeignetem Werkzeug und Parametern bewältigt.
| Material | Blechfertigung (Eignung) | CNC-Bearbeitung (Eignung) | Hinweise |
|---|---|---|---|
| Baustahl (SPCC, A36) | Ausgezeichnet — kostengünstig, hoch umformbar | Ausgezeichnet — leicht zu bearbeiten | Standard für beide Verfahren, wenn Korrosion keine Rolle spielt |
| 304 Edelstahl | Gut — benötigt höhere Biegekraft | Mäßig — verfestigt, starre Einspannung nötig | Blech für Gehäuse bevorzugt; Bearbeitung für Präzisionspassungen |
| AL 5052-H32 | Ausgezeichnet — hoch umformbar, korrosionsbeständig | Ausgezeichnet — leicht zu bearbeiten | Blech für leichte Gehäuse bevorzugt; Bearbeitung für komplexe Halter |
| AL 6061-T6 | Mäßig — begrenzte Umformbarkeit (2T–4T Min.-Radius) | Ausgezeichnet — das Standard-Aluminium für Bearbeitung | Bearbeitung für Strukturbauteile bevorzugt; Blech für flache/einfache Profile |
| Kupfer C110 | Gut — benötigt Hochleistungslaser (4+ kW) | Mäßig — zäh, scharfes Werkzeug nötig | Blech für Sammelschienen; Bearbeitung für Präzisionsstecker |
| Titan (Güte 2/5) | Schwach — sehr hohe Kraft, Rückfederung | Mäßig — starre Einspannung, niedrige Schnittgeschwindigkeit nötig | Fast immer bearbeitet; Blech nur für einfache Luftfahrt-Halter |
Lead-Time-Vergleich
Die Lead Time hängt stark von Komplexität, Stückzahl und Werkzeugeinsatz ab. Für Prototypen (1–10 Teile) liefert die Blechfertigung typischerweise schneller, da keine Werkzeugeinrichtung nötig ist — eine DXF-Datei wird geladen, der Laser läuft, die Presse biegt, und das Teil wird versandt. Die CNC-Bearbeitung ist für Prototypen ähnlich schnell, aber die Maschinenzeit pro Teil ist länger. Bei Serienstückzahlen behält die Blechfertigung bei einfachen Teilen einen Lead-Time-Vorteil; die CNC-Bearbeitung kann bei komplexen Teilen aufholen, wo ein einziger Maschinenaufbau mehrere Blechoperationen ersetzt.
| Szenario | Blech-Lead-Time | CNC-Bearbeitungs-Lead-Time |
|---|---|---|
| Prototyp (1–5 Teile) | 3–7 Werktage | 5–10 Werktage |
| Kleinserie (10–100 Teile) | 5–10 Werktage | 7–15 Werktage |
| Serie (1.000+ Teile) | 10–20 Werktage | 15–30 Werktage |
| Mit kundenspezifischem Werkzeug (Stanzen) | 15–30 Tage (Werkzeugbau) | k. A. — kein Werkzeug nötig |
Lead-Time-Vorteil: kein Werkzeug
Für Prototypen- und Kleinserien-Blechteile ist keine Werkzeuginvestition nötig — das Laserprogramm wird direkt aus Ihrer CAD-Datei erzeugt. Dies entfällt die 2–6 Wochen Werkzeug-Lead Time, die bei gestanzten Teilen mit Werkzeugbau anfallen kann. Laden Sie eine STEP- oder DXF-Datei hoch und erhalten Sie Erstmuster in 3–7 Werktagen.
Grenzen der konstruktiven Komplexität
Jedes Verfahren hat inhärente geometrische Grenzen, die Ingenieure in der Konstruktionsphase — nicht nach dem Angebot — verstehen sollten. Blechteile müssen abwickelbar sein — sie beginnen als Flacherzeugnis und werden in 3D-Formen gebogen. Dies begrenzt die Geometrie auf Teile, die sich ohne Kollision in ein flaches Muster abwickeln lassen. Die CNC-Bearbeitung hat praktisch keine geometrischen Grenzen — jede Form, die ein Schneidwerkzeug erreichen kann, ist bearbeitbar.
- Blech-Grenze: Teile müssen in ein flaches Muster abwickelbar sein — keine Hinterschnitte, keine geschlossenen Kanäle (ohne Schweißen)
- Blech-Grenze: minimaler Biegeradius ist 0,5T–4T je nach Material und Walzrichtung
- Blech-Grenze: Löcher nahe Biegungen verziehen sich — halten Sie 3T Abstand von Lochrand zur Biegelinie
- CNC-Bearbeitungs-Grenze: tiefe Taschen (Tiefe > 4× Durchmesser) erfordern langes, teures Werkzeug und langsame Vorschübe
- CNC-Bearbeitungs-Grenze: dünne Wände (< 0,8 mm in Aluminium, < 1,0 mm in Stahl) schwingen und federn beim Schneiden
- CNC-Bearbeitungs-Grenze: innere Ecken haben stets einen Radius entsprechend dem Fräser — scharfe Innenkanten erfordern EDM
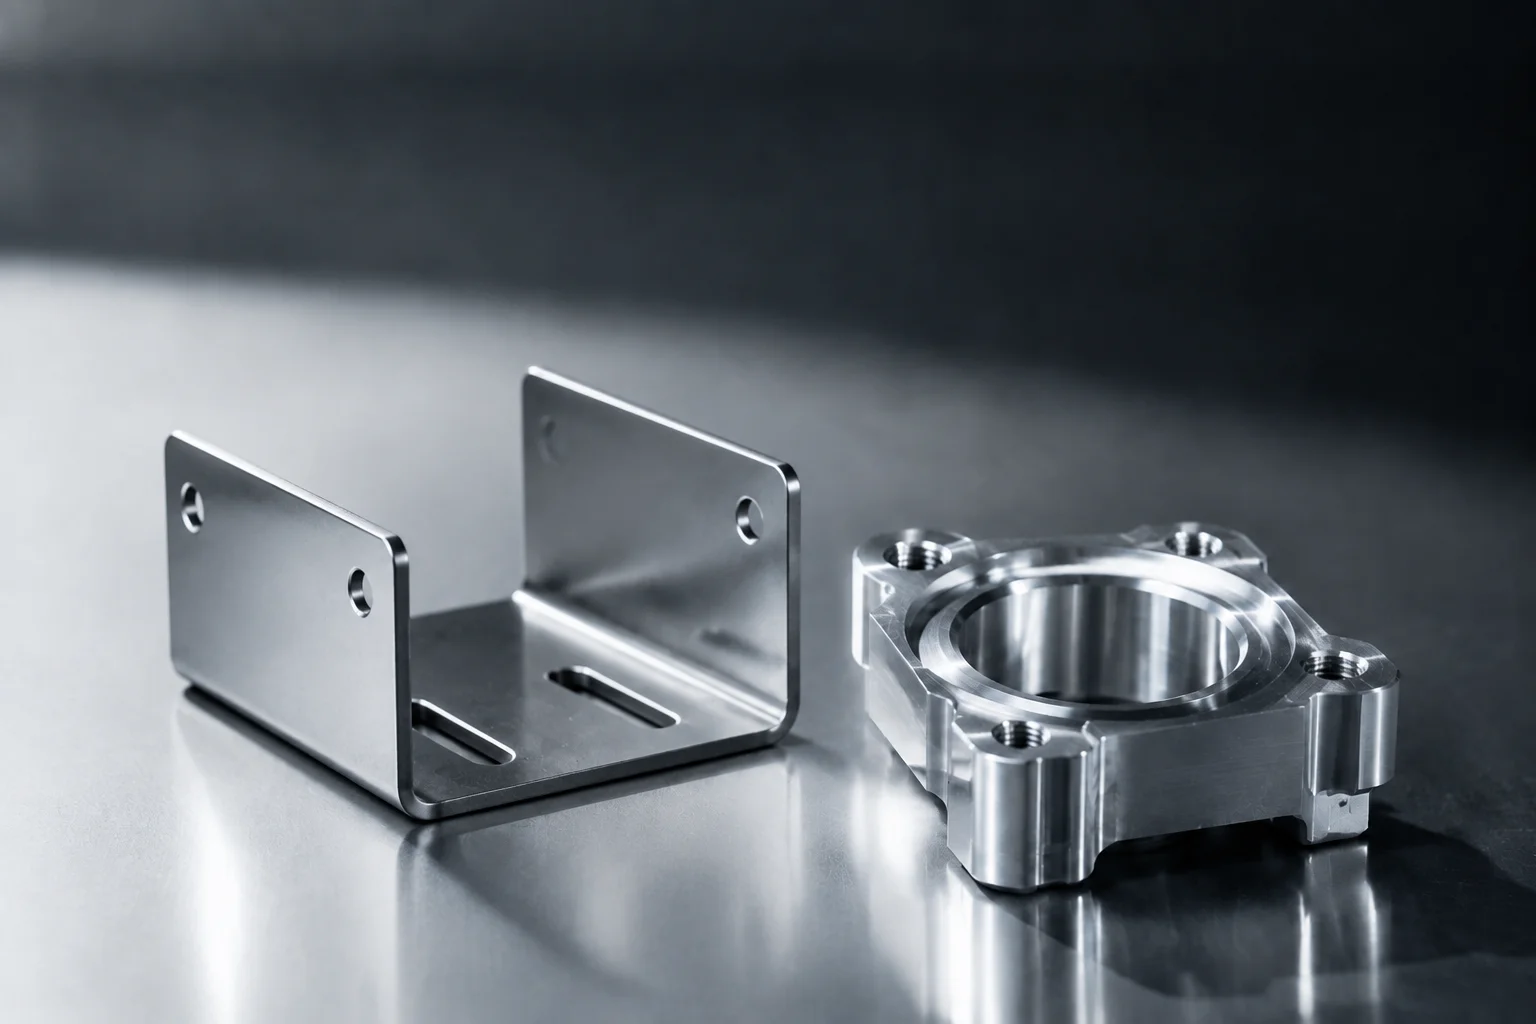
- Hybridansatz: viele Baugruppen kombinieren Blechgehäuse mit CNC-bearbeiteten Montageplatten oder Präzisionseinlagen
Wann welches Verfahren wählen
Das Entscheidungsframework unten verdichtet unsere Erfahrung aus tausenden Projekten zu einem praktischen Ratgeber. Beginnen Sie mit der Teilgeometrie und Stückzahl, dann bewerten Sie die funktionalen Anforderungen. In vielen Praxisbaugruppen ist die optimale Lösung eine Kombination beider Verfahren — Blech für das Gehäuse oder Rahmenwerk, CNC-Bearbeitung für Präzisionsschnittstellen oder enge Toleranzen.
| Entscheidungsfaktor | Blechfertigung wählen | CNC-Bearbeitung wählen |
|---|---|---|
| Teilegeometrie | Hohl, dünnwandig, flach abwickelbar | Massiv, prismatisch, komplexe 3D-Oberflächen |
| Produktionsstückzahl | 10–100.000+ Teile | 1–500 Teile (kostensensibel bei Volumen) |
| Toleranzanforderung | ±0,1 mm oder lockerer | ±0,05 mm oder enger |
| Wanddicke | 0,5–6,0 mm | 1,0 mm+ (praktisches Minimum) |
| Oberflächenfinish | Geschnitten + Pulverbeschichtung (Ra 6,3 µm) | Gefräste Oberfläche (Ra 0,8 µm) oder besser |
| Gewichtsoptimierung | Hoch — Hohlstrukturen, minimal Material | Mäßig — Vollmaterial mit Taschen |
| Kostenpriorität | Stückkosten bei Volumen | Kein Werkzeug bei niedriger Stückzahl |
Hybridansatz: das Beste aus beiden Welten
Viele unserer Kunden verwenden Blech für das Gehäuse, die Halter und Paneele und fügen dann CNC-bearbeitete Einlagen für präzise Montageflächen hinzu. Ein häufiges Beispiel: ein Blech-Elektronikgehäuse mit einer CNC-bearbeiteten Aluminium-Kühlkörperplatte. Die Gehäusekosten sinken um 60–70 % gegenüber einer vollständig bearbeiteten Version, während die kritische Wärmeübergangsschnittstelle ±0,05 mm Ebenheit hält.
Praxisbeispiele
Betrachten Sie ein rackmontiertes Server-Chassis. Vollständig aus CNC-Bearbeitung gefertigt, würde ein einzelnes Einheit 300–500 $ kosten und 8+ Stunden Maschinenzeit erfordern. Dasselbe Chassis aus Blechfertigung — laser-geschnittenes Flachmuster, auf der Abkantpresse gebogen, an den Nähten punktgeschweißt — kostet bei Volumen 25–60 $ und wird in 5–10 Tagen versandt. Die funktionalen Anforderungen (Aufnahme von Leiterplatten, EMI-Abschirmung, Montage in einem 19-Zoll-Rack) werden von Blech zu einem Bruchteil der Kosten vollständig erfüllt.
See also CNC-Kantpressen-Biegen, Faserlaser-Schneiden, Laserschneiden vs. CNC-Stanzen: Wann wird was eingesetzt?.
See also Leistungen, Angebot anfordern.
See also DFM für Blech: Wesentliche Konstruktionsregeln, die Kosten sparen und Fertigungsausfälle verhindern.
Betrachten Sie nun einen Präzisionsmontagehalter für ein Medizinprodukt, der ±0,025 mm an vier Passstiften halten muss. Blech kann diese Toleranz nicht erreichen — die Löcher müssten nach dem Biegen aufgerieben oder auf einer Lehrenbohrmaschine bearbeitet werden, was Kosten und Prozessschritte erhöht. Ein CNC-bearbeiteter Aluminiumhalter aus 6061-T6 hält diese Toleranzen routinemäßig, und bei einer Stückzahl von 50–200 Teilen ist der Stückpreis (15–40 $) durch die funktionale Anforderung gerechtfertigt. Die Lektion: die funktionalen Anforderungen — nicht die Gewohnheit — sollen die Verfahrenswahl treiben.
FAQ
Mitverfasst von
Senior-Prozessingenieur
Tom verbringt über zehn Jahre in der Fertigung und macht aus Zeichnungen Teile, die auf Anhieb laufen. Er leitet die DFM-Reviews bei WERIX Metal, legt die Biege- und Werkzeugstrategie für jedes neue Projekt fest und schreibt die Leitfäden, die Ingenieure spätabends wirklich aufschlagen, wenn sie ein Teil auslegen.
Profil ansehen
Ingenieurin für Industrie- und Produktdesign
Julia bringt ein Produkt von der ersten Skizze zu einer fertigungsgerechten Blechkonstruktion. Sie arbeitet zwischen dem Konzept des Kunden und unseren Biegepressen: Gehäuse und Halterungen im CAD modellieren, frühe DFM-Durchläufe und die Wahl von Werkstoff und Oberfläche, die auch in zwei Jahren noch stimmt.
Profil ansehenTeile für dieses Thema
Bereit, Ihr Projekt zu starten?
Erhalten Sie innerhalb von 24 Stunden DFM-Rückmeldung und ein Angebot. Keine Mindestbestellmenge.