
Was CNC-Biegen kostet: Biegungen treiben den Preis
Biegen ist der Schritt, in dem aus einem flachen Zuschnitt ein Bauteil wird, und zugleich der Punkt, an dem eine in CAD effizient wirkende Konstruktion in der Fertigung teuer wird. Der Grund ist einfach: Die Kosten skalieren mit der Anzahl der Umformvorgänge, und jede Biegung ist einer.
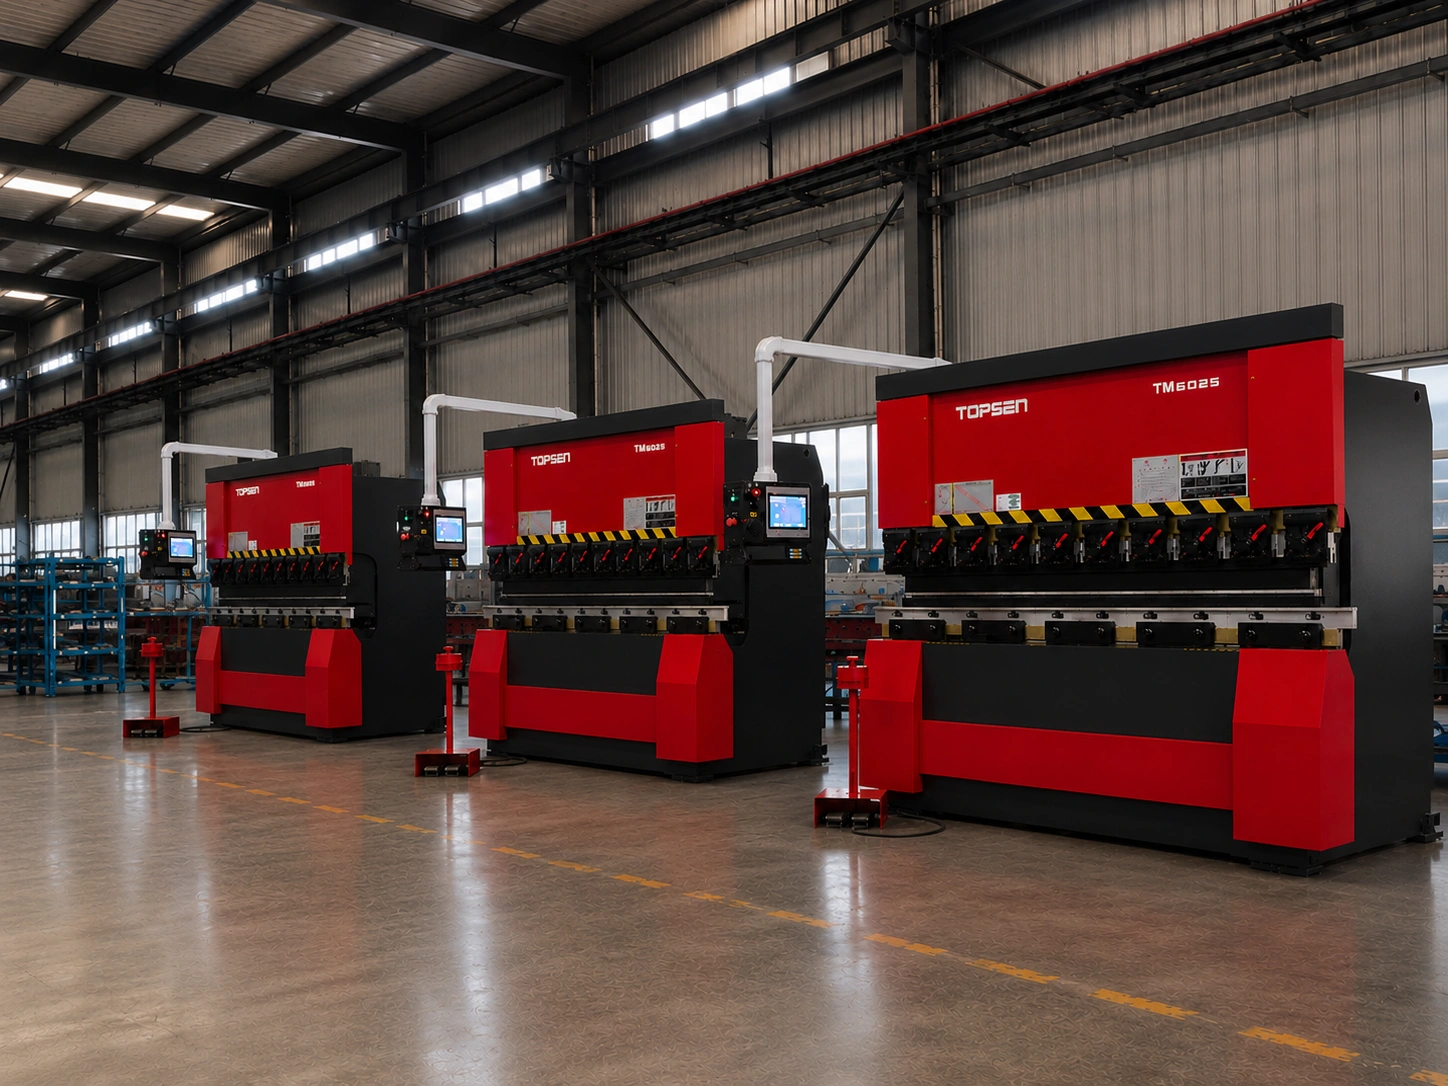
Die Kosten des CNC-Biegens werden vor allem von der Anzahl der Biegungen und der Handhabung drumherum bestimmt. Jede Biegung braucht Werkzeugrüsten, eine Hinteranschlagposition, einen Hub und einen Handgriff; bei einem biegeintensiven Teil dominieren Pressenzeit und Werkzeugwechsel — nicht der Werkstoff.
Die Kosten skalieren mit den Biegungen, nicht mit der Bauteilgröße
Ein großes, flaches Blech mit zwei Biegungen ist ein günstiges Teil. Ein kleiner Winkel mit acht Biegungen ist ein teures, obwohl er weniger wiegt. Die Pressenzeit wird von der Abfolge der Vorgänge verbraucht — den Zuschnitt am Hinteranschlag anlegen, Hub, umgreifen, drehen, wiederholen — und jede Biegung verlängert diese Abfolge.
Auf die Zeit pro Biegung kommt das Rüsten obendrauf: Werkzeugauswahl, Montage, Programm laden und Erstmusterprüfung. Rüsten ist ein Fixkostenanteil je Werkzeugkonfiguration; ein Teil mit drei verschiedenen Stempel/Matrize-Sätzen zahlt also drei Rüstvorgänge.
Was der Prozess hält
Unsere CNC-Pressen halten den Biegewinkel in der Serienfertigung auf etwa ±0.5°, die neuesten Maschinen sind auf ±0.1° Wiederholgenauigkeit eingestellt. Baustahl biegt sich bis etwa 5 mm, Edelstahl bis ungefähr 3 mm und Aluminium bis etwa 5 mm — abhängig vom Innenradius und von der Schenkellänge, die das Werkzeug tragen kann.
Die praktische Grenze ist selten die Maschine. Sie liegt darin, ob der Schenkel lang genug ist, um auf der Matrize aufzuliegen, ob das Teil positioniert werden kann, ohne dass der vorige Schenkel mit dem Werkzeug kollidiert, und ob der Werkzeugsatz die geforderte Biegelänge abdeckt.
| Element | Getrieben von | Konstruktiver Hebel |
|---|---|---|
| Biegungen pro Teil | Anzahl der Merkmale | Einen gefalteten Schenkel durch eine geschweißte oder genietete Versteifung ersetzen, wo die Festigkeit es zulässt |
| Biegelänge | Längste Biegung am Teil | Sehr lange Biegungen aufteilen, wo das Werkzeug sie nicht in einem Hub abdeckt |
| Werkzeugwechsel | Verschiedene Radien, Winkel oder Schenkellängen an einem Teil | Auf einen Innenradius pro Teil standardisieren |
| Handhabung | Bauteilgröße und Gewicht, Biegefolge | Die Biegungen so reihen, dass das Teil ohne Kollision gehalten werden kann |
| Rüsten | Anzahl unterschiedlicher Werkzeugkonfigurationen | Ähnliche Teile bündeln; Schenkellängen von der „unbequemen“ Liste fernhalten |
| Toleranz | Angaben zu Winkel und Merkmalsposition | ISO 2768-m, außer ein Merkmal ist funktionsrelevant |
Was die Pressenzeit tatsächlich verbraucht
Die Schenkelregeln, die den Preis entscheiden
Die mit Abstand größte Ursache für ein unerwartet teures Biegeteil ist ein Schenkel, der für das Werkzeug zu kurz ist. Jede V-Matrize braucht eine Mindestschenkellänge, um das Teil während des Hubs zu stützen — in der Regel ein Mehrfaches der Werkstoffdicke und proportional zur Matrizenöffnung. Ein kürzerer Schenkel lässt sich mit diesem Werkzeug nicht umformen, also wird entweder das Werkzeug gewechselt (Rüstkosten), der Schenkel in eine andere Richtung gebogen, oder das Teil wird neu konstruiert.
Bohrungen nahe einer Biegung verhalten sich genauso. Eine Bohrung näher an der Außenseite einer Biegung zieht sich zusammen und verzieht sich, während der Werkstoff gedehnt wird, sofern keine Entlastung vorgesehen ist — und eine Entlastung ist eine weitere Kontur, ein weiterer Vorgang, weitere Kosten.
- Schenkel lang genug für das Werkzeug auslegen; kurze Schenkel sind die klassischen versteckten Kosten.
- Einen Innenradius über das ganze Teil verwenden statt an jeder Biegung einen anderen.
- Bohrungen mindestens 2.5 × Blechdicke plus Innenradius von der Biegelinie entfernt setzen, oder einen Entlastungsschlitz vorsehen.
- Biegungen vermeiden, deren Folge das Teil unhaltbar macht — die Folge modellieren, nicht nur das Ergebnis.
- Einen Biegeradius mindestens in Höhe des Minimums für Werkstoff und Zustand wählen; Biegungen unter dem Mindestradius reißen.
Wo das Biegen gut abschneidet — und wo nicht
Oberhalb der Werkzeug-Break-even schlägt Stanzen das Biegen bei hohen Stückzahlen eines unveränderten Teils meist. Darunter ist Biegen fast immer günstiger, weil kein Werkzeug abzuschreiben ist. Für alles dazwischen — von einigen Dutzend bis wenigen Tausend Stück, oder jedes Teil, das sich noch ändert — ist Biegen der flexible Weg, und der Konstruktionsaufwand, der Biegungen entfernt, zahlt sich bei jeder Stückzahl aus.
Häufig gestellte Fragen
Wird das Biegen pro Biegung berechnet?
Im Ergebnis ja. Das Angebot baut auf Maschinenzeit, und Maschinenzeit folgt der Anzahl der Umformvorgänge, ihrer Länge und der Handhabung dazwischen. Ein Satz pro Biegung ist eine brauchbare Kurzform zum Schätzen, bei unhandlichen Teilen dominieren aber Werkzeugwechsel und Handhabung.
Wie lang muss ein Schenkel mindestens sein?
Das hängt von der Öffnung der V-Matrize ab, die wiederum von der Werkstoffdicke abhängt. Eine brauchbare Regel ist ein Mehrfaches der Dicke; die verlässliche Antwort für ein konkretes Teil ist eine DFM-Prüfung statt einer Tabelle — das tatsächlich verwendete Werkzeug entscheidet.
Kann man ein Teil mit an jeder Biegung anderem Radius biegen?
Technisch ja, kaufmännisch ist es teuer. Jeder eigene Radius kann einen anderen Werkzeugsatz und damit ein separates Rüsten erfordern. Ein Radius pro Teil zu standardisieren entfernt häufig ein Rüsten, ohne die Funktion zu ändern.
Wie nah darf eine Bohrung an einer Biegung liegen?
Mindestens 2.5 × Blechdicke plus Innenradius von der Biegelinie auf der Außenseite der Biegung entfernt halten. Näher dran verzieht sich die Bohrung, weil der Werkstoff drumherum gedehnt wird. Wo die Position durch die Funktion festliegt, eine Entlastung vorsehen.
Kostet eine engere Biegewinkeltoleranz mehr?
Sie kostet mehr beim Prüfen und erzeugt mehr Ausschuss, wenn der Prozess sie nicht halten kann. Moderne CNC-Pressen wiederholen auf ±0.1°, eine Angabe von ±0.5° ist also unkritisch. Enger als der Prozess wiederholen kann zu fordern, kauft keine Genauigkeit, sondern Prüfaufwand.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.