
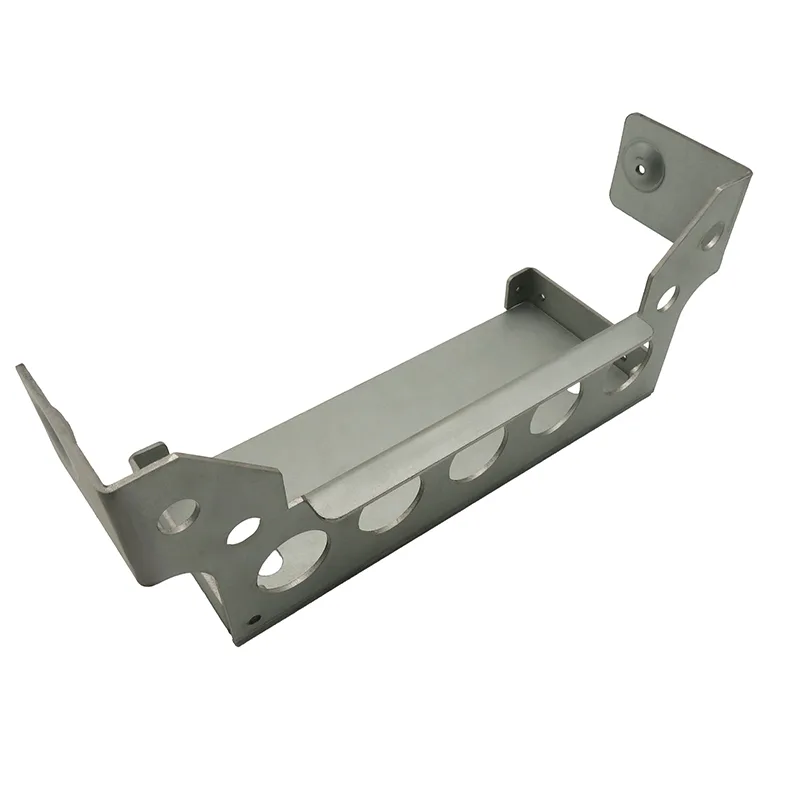
Das Teil
| Position | Angabe |
|---|---|
| Anwendung | Tragender Befestigungswinkel innerhalb einer Fahrzeug-Unterbaugruppe |
| Werkstoff | Hochfestes niedriglegiertes Stahlband, 2,0 mm |
| Prototypenweg | Faserlaserzuschnitt, CNC-gebogen, von Hand entgratet |
| Serienweg | Folgeverbundwerkzeug, 6 Wechsel, 160-t-Presse |
| Werkzeugfolge | Schneiden, Lochen, Umformen, Nachschlagen, Besäumen, Trennen |
| Nacharbeiten | Trommelentgraten, dann Zink-Nickel-Veredelung |
| Toleranz | ±0,15 mm an den beiden Positionierlöchern; allgemein sonst |
Warum der Prozess wechselte
Der Prototypenweg funktionierte und die Teile waren korrekt — das war nie das Problem. Das Problem war, dass jeder Winkel ein volles Programm, ein Rüsten und eine manuelle Entgratung mit sich trug, und im Serienumfang dominierten diese Fixkosten den Preis. Bei einem Teil mit zwei Umformmerkmalen und fünf gelochten Löchern amortisiert sich ein Werkzeug, weil jeder Hub ein fertiges Teil liefert, ohne Handhabung zwischen den Vorgängen.
Die entscheidende Rechnung war schlicht: Werkzeugkosten geteilt durch die Ersparnis pro Teil gegenüber dem Laserweg. Bei diesem Teil war die Stückersparnis groß genug, dass die Amortisation klar innerhalb der Programmlaufzeit lag.
Streifenlayout: Entscheidungen ohne Rückgängigmachung
Das Streifenlayout wurde unterschrieben, bevor irgendein Werkzeugstahl geschnitten wurde, denn danach lässt sich nichts mehr ändern. Drei Entscheidungen wurden zu diesem Zeitpunkt fixiert.
- Bandbreite und Vorschubschritt — zusammen legen sie fest, wie viel Band jedes Teil verbraucht, unabhängig von seiner Fläche.
- Stegstrategie: wie das Teil bis zur Trennstation am Band bleibt und woher der Werkstoff für jede Umformung kommt.
- Position und Größe der Führungslöcher, damit das Band ab der ersten Wechselstufe positioniert ist und der Fehler sich nicht über die Wechsel aufsummiert.
- Biegeentlastung und Besäumungsradien, weil beide den Werkzeugverschleiß über die Lebensdauer beeinflussen.
- Gratrichtung — sie ergibt sich aus dem Stempel-Matrizen-Spiel und damit daraus, gegen welche Fläche das Teil abgeschnitten wird.
- Beim hochfesten Werkstoff leisten die Umformstationen mehr Arbeit als an weichem Stahl; das Band musste das Teil daher über mehr Wechsel bis zur Trennung tragen, und die Presskraft pro Wechsel war höher. Das ist eine Streifenentscheidung — wäre sie falsch gewesen, hätte das Werkzeug neu gebaut werden müssen statt nur angepasst.
Erproben des Werkzeugs
Das Erstteil lief auf dem Serienwerkzeug, nicht auf einem Weichwerkzeug, und wurde gegen jedes bemaßte Merkmal der Zeichnung gemessen. Zwei von fünf Lochpositionen und ein Umformwinkel brauchten beim Try-out Anpassung; der Rest hielt locker — dafür ist der Bericht da.
Die Positionierlöcher wurden als Muster gemessen, denn so wird das Teil benutzt. Härte und Schichtdicke wurden am beschichteten Muster dokumentiert. Streifenlayout, Try-out-Anpassungen und Endmaße wanderten in die Werkzeugakte, die mit dem Werkzeug reist.
Was wir anders machen würden
Auf dem Laserweg prototypisieren, aber nach dem Werkzeug-Flachteil. Die Prototypenteile entstanden aus einem fürs Biegen berechneten Flachteil, das dem Streifen-Flachteil nahe, aber nicht identisch ist. Beide auf dieselbe Entwicklung zu bringen hätte einen kleinen Maßabgleich beim Erstteil erspart.