
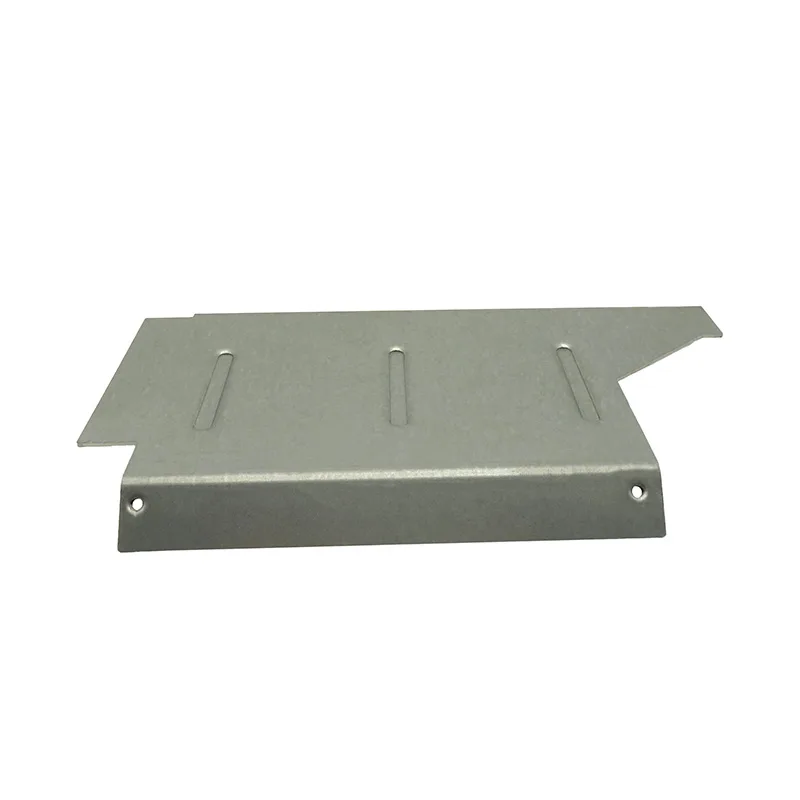
切断か打抜きか——品質ではなく数量の問題
金型の損益分岐点を下回る数量では、ブラケットはレーザー切断と曲げで作ります。形状はプログラム上に載るので、設計変更は編集のコストで済み、部品は打抜き品と寸法的に同一です。分岐点を上回れば、順送金型が同じ部品をより速く、1 個あたりより安く作ります——同時に材料取り(ストリップレイアウト)を固定します。
どちらの方向の誤りも高くつきます。数量に届かないブラケット群に金型を起こすと金型費が無駄になり、同一のブラケットを 100 万個レーザー切断すると何年分ものタクトが無駄になります。計算は短く、どちらの工法を主張するのではなく、お客様の部品で計算します。
形状より先に荷重経路を設計する
単一の曲げアングルは、曲げの内側コーナーに曲げ応力を集中させます。補強リブ、締結部のフランジを広げる、あるいは締結部を引張ではなくせん断で受ける返しを付ける——いずれもこれを変えます。薄板では、弱点は板ではなく曲げそのものであることが少なくありません。
荷重経路のもう半分は締結です。薄板の穴に通してボルト締めするブラケットは、ワッシャー、インサート、または十分な板厚がなければ座屈や変形を起こします。ブラケット自身が挟まれる側である場合は、局所的な厚み——折り返しの二重板やプレスによるボス——が必要です。
- 荷重に方向性がある場合は締結部をせん断で受ける。板厚を増すよりはるかに安価です。
- 二つの穴を合わせる必要がある場合は、基準を一つに統一して寸法を入れ、鎖寸法にしない。
- 穴の縁はどの縁からも板厚以上離す。締結力を受けるには周囲に材料が必要です。
- 曲げ線と穴パターンは競合させない。2.5 × 板厚 + 内側半径が穴と曲げの最小距離です。
ブラケットを調整代にしてはいけない
長穴は公差を吸収する正当な手段です——一方向に、一つの接合部で、工具が届く場所であることが条件です。これを両軸のすべての接合部に使うと、組立は調整作業になってしまいます。
よりきれいな代替案は、公差を意識的に配分することです。最も管理しやすい部品に位置決め機能を持たせ、残りをブラケットが一つの長穴または逃げ穴で吸収するようにし、穴の積み重ねに頼らないことです。
価格を決める細部
| 特徴 | コストへの影響 | 備考 |
|---|---|---|
| 曲げ回数 | 1 曲げごとに増加 | 2 曲げは通常範囲。8 曲げになると部品の区分が変わる |
| コーナー半径 | 余裕があれば無償 | 最低でも板厚の半分。それ以下は追加工が必要 |
| バリ取り | 適切に指定すれば低コスト | 複雑な部品での「全周バリ取り」は手作業になる |
| 表面処理 | ロット単位の価格 | 少量のブラケットでも数量にかかわらず最低料金がかかる |
| 厳しい公差 | 検査費と廃棄費 | ISO 2768-m で大半のブラケットは足りる。位置決め部のみ公差指定 |
| リブと折り返し | 追加ステーションまたは工程 | 板厚増加を置き換えられる場合に有効 |